加工38SMnPb28含铅硫易切削钢的切削效率与零件制造解析
在机械制造领域,材料的选择直接关系到加工成本与零件质量的一致性。38SMnPb28含铅硫易切削钢作为一种专门为提升切削效率而设计的材料,在自动化加工场景中有着较为明确的定位。这种钢材通过特定元素的配比调整,在保证基础力学性能的前提下,改善了切削过程中的断屑效果与刀具磨损状况,适合大批量、高节拍的生产环境。以下从材料构成、工艺特性、应用场景及使用要点等方面进行说明。
材料的基础构成与设计逻辑
该钢材属于含铅硫复合易切削钢范畴,其牌号中的数字与字母分别对应碳含量范围及合金元素标识。碳含量控制在中等水平,为零件提供必要的基体强度与硬度支撑。硫元素的加入与锰元素配合形成硫化物夹杂,这些夹杂在切削过程中起到内部润滑作用,使切屑更容易折断,减少切屑与前刀面的摩擦阻力。铅元素则以微小颗粒形态弥散分布于钢基体中,在切削温度下铅颗粒软化甚至局部熔化,进一步降低切削区域的摩擦系数,形成类似润滑膜的效果。这种硫铅复合的 design 思路并非简单叠加,而是利用两者在不同温度区间与切削速度下的协同作用,覆盖从低速到中高速的较宽加工范围。
从冶金质量控制角度看,硫化物夹杂的形态与分布对切削性能影响明显。生产过程中通过控制凝固条件与热加工工艺,使硫化物以细小、分散的颗粒状或短条状存在,避免形成粗大网状或沿晶界连续分布的脆性相,否则会恶化钢材的横向力学性能。铅颗粒的尺寸同样需要控制,过大颗粒易在加工表面留下凹坑,影响表面粗糙度,过小则润滑效果不足。该钢材在冶炼环节对残余元素与气体含量也有相应控制要求,保证材料内部纯净度,减少硬质夹杂物对刀具的意外损伤。
切削加工中的表现特点
实际加工中该材料最突出的特点是断屑顺畅。在车削、钻孔、攻丝等工序中,切屑呈短碎状排出,不易缠绕在刀具或工件上,这对于自动化机床连续运行尤为重要。切屑形态的改善减少了因人工清理切屑导致的停机时间,也降低了切屑划伤已加工表面的风险。刀具寿命方面,由于切削力与切削热有所下降,硬质合金刀具的后刀面磨损速率相对平缓,在中等切削速度区间内表现稳定。需要留意的是,含铅钢材在高速切削时切削温度上升,铅的润滑作用增强,但过热可能导致工件表面出现细微铅渗出痕迹,对后续涂装或焊接工序有潜在影响,因此需根据后续工艺要求合理设定切削参数。
钻孔与攻丝是该材料发挥优势的典型工序。攻丝时丝锥与孔壁摩擦严重,普通钢材容易发生丝锥磨损或折断,而该材料中的硫铅复合作用降低了摩擦扭矩,排屑顺畅减少了丝锥卡滞的可能。在深孔钻削中,切屑能否顺利排出直接影响孔壁质量与钻头寿命,该材料的短屑特性在此类工序中体现出实用价值。不过需要注意,含铅易切削钢的焊接性能受到一定限制,铅在焊接高温下蒸发可能形成气孔或影响焊缝质量,因此该材料更适用于以切削加工为主要成型手段的零件,而非焊接结构件。
典型应用场景与零件类型
从零件制造角度看,该材料适合加工形状复杂、批量较大、对尺寸精度与表面质量有常规要求的结构件与传动件。仪器仪表行业中的小型轴类、齿轮坯、连接件常选用此类材料,利用其切削性能保证多工序连续加工的效率。液压与气动元件中的阀芯、接头、活塞杆等零件,在保证密封面粗糙度要求的同时,需要控制加工节拍,该材料的断屑特性有助于稳定生产节拍。汽车零部件中的销轴、衬套、紧固件毛坯等也常见此类材料应用,尤其是在多轴自动车床或数控车削中心上大批量生产时,材料性能的一致性对减少刀具调整频次有实际意义。
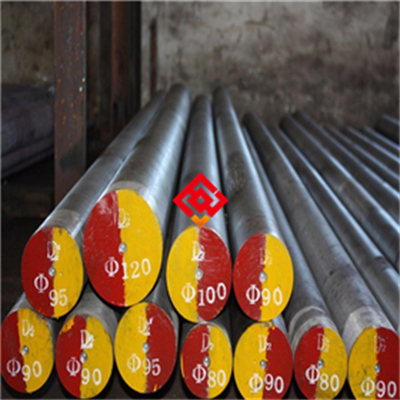
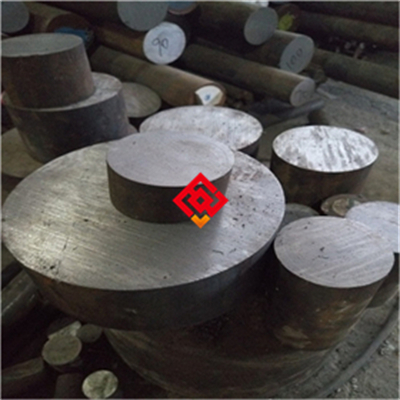
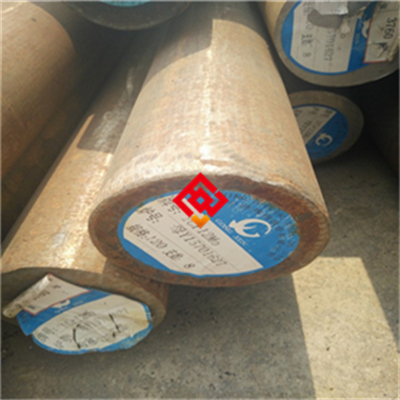
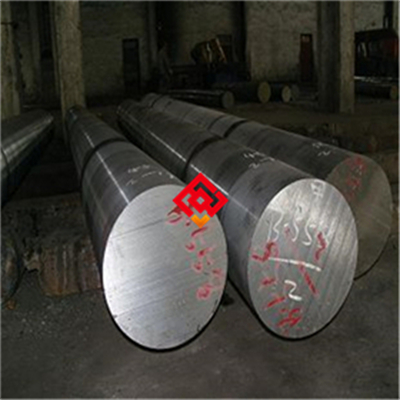
办公机械与家用电器中的小型传动零件同样适用。这类零件尺寸不大但加工工序多,钻孔、攻丝、车外圆、切槽往往在一次装夹中完成,切屑处理是否顺畅直接影响设备连续运行时间。该材料在中小规格棒料或线材形态下供货,适合自动送料机构稳定送进,减少送料故障。对于表面装饰性要求较高的零件,需注意铅颗粒在加工表面可能形成的微小凹坑,通过适当提高切削速度或采用涂层刀具可改善表面完整性,必要时增加精加工工序保证表面粗糙度达标。
加工参数与操作要点
切削速度的选择需兼顾效率与表面质量。中速切削区间通常能较好发挥硫铅的润滑作用,过低速度下铅的润滑效果不充分,过高速度则可能因温度过高导致切屑形态变化与刀具扩散磨损加剧。进给量的设定对断屑效果影响直接,过小进给易产生长卷屑,过大则增加切削力与表面粗糙度。实际生产中可依据机床刚性、刀具几何参数与零件精度要求进行试切调整,找到断屑稳定且刀具磨损合理的参数组合。冷却液的使用方面,该材料对冷却方式适应性较好,乳化液或半合成切削液均可,主要作用是带走切削热并辅助排屑,对于铅渗出敏感的应用场景可适当提高冷却液浓度或增加清洗工序。
刀具几何参数方面,较大的前角有助于降低切削力,但需保证刃口强度。断屑槽的形状与尺寸应与进给量匹配,避免切屑在槽内积压。涂层刀具在该材料上表现良好,氮化钛或氮化铝钛涂层可减少刀具与切屑的粘结,进一步延长刀具寿命。需要提醒的是,含铅钢材加工产生的切屑与切削液需按环保要求分类收集处理,铅属于受控元素,切屑回收与废液处理应遵循当地环保规定,不可随意混入普通废钢或直接排放。
选型参考与常见问题
选用该材料前需明确零件的受力状态与后续工艺。对于承受交变载荷或冲击载荷的零件,含铅硫易切削钢的横向力学性能与疲劳强度相对正火态中碳钢有所不及,需评估是否满足使用要求。若零件后续需要焊接、锻造或进行表面渗碳处理,铅与硫的存在可能带来工艺障碍,应优先考虑其他材料方案。对于以切削加工为主、受力较平缓、精度要求中等的零件,该材料的效率优势较为明显。
常见问题中,加工表面出现细小麻点或凹坑多与铅颗粒尺寸或刀具磨损有关,可检查刀具后刀面磨损量并适当提高切削速度改善表面质量。攻丝时丝锥寿命偏短需确认底孔尺寸与切削液供给是否充分,必要时调整丝锥涂层或减小进给量。材料硬度过高或过低都会影响切削表现,进货时可按批次抽检硬度与金相组织,确保硫化物形态符合预期。存储环节注意防潮防锈,棒料或线材表面涂防锈油并置于干燥通风处,避免因锈蚀影响后续加工精度。
该材料在自动车床与数控加工场景中的价值主要体现在加工节拍的稳定性与刀具成本的综合平衡上。合理选用可减少换刀与停机调整时间,对于批量稳定的零件生产有实际帮助。使用过程中结合具体零件结构与工艺要求调整参数,并关注切屑处理与环保合规环节,能够较为充分地发挥材料的设计意图。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫