5J14热双金属如何提高工作稳定性
我是车间里管热处理的老张,干了快二十年了。天天跟炉子、试样、硬度计打交道。今天聊聊5J14热双金属带材,这东西看着不起眼,用起来讲究可不少。好多客户上来就问,你们这个5J14热双金属(一种随温度变化能自动弯曲的复合材料)到底稳不稳定?我说你别急,先告诉我你用在啥场合,多少度到多少度循环,载荷多大。不问清楚这些,谁也不敢拍胸脯。
先说说5J14是啥。它属于热双金属里比较常见的一个牌号,主动层通常是Mn75Ni15Cu10这种高锰合金,被动层是Ni36或者Ni42这类低膨胀合金。两层轧在一起,温度一变,主动层膨胀多,被动层膨胀少,整片就弯了。这个弯曲的力度和位移,就是咱们说的热敏感性。咱们厂里做5J14带材,厚度从0.1毫米到1.2毫米都有,宽度最宽能到200毫米,硬度一般在HV180到HV240之间。有人问硬度HRC是多少,其实薄带材很少用HRC打,都是维氏或者显微硬度,这个得说清楚。
客户最头疼的问题,我总结就一个:用了一段时间,动作不准了。要么该跳的时候不跳,要么跳了之后回不到位。这背后往往是材料的热稳定性出了问题。热双金属有个关键指标叫比弯曲,说白了就是温度每变化一度,它能弯多少。这个值要是批次之间忽高忽低,你装到断路器或者温控器里,整批产品都得跟着调。还有电阻率,主动层和被动层的电阻不一样,通电发热的时候,电流分布也会影响动作点。
说到稳定性,绕不开一个词叫固溶处理。这词听着玄乎,其实说白了就是高温烧透了再快速冷却,让合金里的各种元素均匀分布,别扎堆。扎堆了局部膨胀系数就不一样,一受热就乱弯。我们做5J14的时候,固溶处理完了还要做稳定化回火。这道工序看着简单,温度和时间差一点,后面做出来的带材内应力就不一样。内应力这东西,平时看不出来,一上温度循环就露馅了。有的客户拿回去冲压成小片,冲完了没退火,直接用。结果用了两三个月,动作点漂了十几度。回来找我们,我说你先测测冲压后的残余应力,八成是冲压那一下把内应力带进去了。
去年有个做热保护器的客户,拿了一批5J14带材,厚度0.3毫米,宽度40毫米。他之前用的别家的料,做出来的保护器在零下20度到零上80度循环五百次之后,动作温度偏差能到正负8度。他自己都摇头,说这不行,客户要退货。后来拿我们的料试,同一套模具,同样的冲压和退火工艺。他做了三组对比,每组一百个样品。循环一千次之后,动作温度偏差控制在正负3度以内。他打电话给我,说老张你们这个料可以,探伤(用声波给钢材内部做B超,看有没有裂纹或者分层)做下来也没发现分层。我说你别光看探伤,你去做个金相,看看晶粒度(就是金属内部晶粒的大小,越细越均匀越好)。后来他真去做了,晶粒度在8到9级,两层结合得挺牢。
其实热双金属最怕的就是两层之间结合不好。轧制的时候要是压合温度不够,或者表面清理不干净,后面一弯就起皮。我们车间里有个规矩,每批5J14轧完,必须做弯曲试验。拿一根带材,绕在直径10毫米的圆棒上弯180度,看侧面有没有开裂。有一次夜班轧了一批,早上我抽检,弯了三根,有一根侧面有细微毛刺。我直接让整批下线,回炉重新轧。操作工说就一根,挑出来就行了。我说不行,有一根说明那一卷的轧制参数有波动,你挑不干净。后来那批料多轧了一遍,多花了半天时间。但发出去的货,客户从来没反馈过开裂。
还有电阻率的问题。5J14的电阻率一般在0.8到1.0微欧米之间。这个数值直接影响通电加热型的双金属片。比如你用在电流保护器里,电流通过双金属片本身发热,然后它弯曲推动触点断开。电阻率高了,发热快,动作就灵敏;电阻率低了,发热慢,动作就迟钝。有些客户不懂这个,只看比弯曲,结果装上去发现动作时间不对。我一般会问清楚,你是直接加热还是间接加热。直接加热的,电阻率要控制在下限,不然热得太慢。间接加热的,比如贴在发热元件旁边感受温度的,那比弯曲才是关键。
再说个实在的。5J14的供货状态,我们一般分两种。一种是硬态,轧到最终厚度不退火,客户自己冲压成型后再做热处理。另一种是软态,我们退好火,客户直接冲压就能用。硬态的好处是冲压时不容易变形,尺寸精度好。软态的好处是省了客户的热处理工序。但软态有个坑,就是存放时间长了,或者夏天湿度大,表面容易氧化。氧化层薄薄一层,看着没事,但冲压的时候模具磨损会加快。所以我们软态交货的,都是抽真空包装,里面放干燥剂。客户开包之后最好一周内用完。
前阵子有个做汽车水温传感器的客户,问了一个问题。他说你们的5J14能不能在零下40度用。我说能,但你得看你的装配方式。热双金属在低温下,主动层和被动层的膨胀系数差异会变小,比弯曲会下降。零下40度的时候,比弯曲大概只有常温的百分之七十左右。你要是按常温的位移量去设计触点间隙,低温下可能就顶不到位。他听了之后回去改了设计,把低温补偿考虑进去了。后来他跟我说,改了之后低温启动成功率上去了。
咱们做材料的,不能光卖货。你得知道客户拿回去怎么用。冲压、焊接、铆接、热处理,每一道工序都可能影响最终性能。我见过有的客户拿5J14去锡焊,焊完了不清理助焊剂。过两个月焊点附近发绿,电阻变了,动作点也跟着变。你说这怪材料吗?不怪,但材料本身要是耐蚀性好一点,也能扛一扛。所以我们现在的5J14,表面会做一层薄薄的防氧化处理。不是镀层,就是钝化。不影响焊接,也不影响电阻。
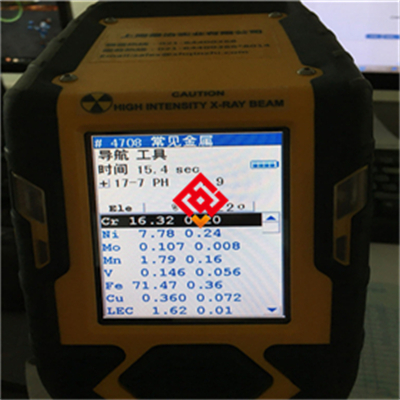
说到检测,我们每批5J14出厂前必做三样。第一是光谱分析(用光来测金属里各种元素的含量,看成分对不对),确保Mn、Ni、Cu这些元素在范围内。第二是超声波探伤,看内部有没有分层或者夹杂。第三是硬度检测,抽检带材的维氏硬度。有时候客户要求做拉伸试验,测抗拉强度和屈服强度(就是材料开始永久变形时承受的力)。5J14的抗拉强度一般在800到1000兆帕之间,屈服强度大概在500到700兆帕。这个数据不是越高越好,太高了冲压容易裂,太低了弹性不够。
有客户问,你们能不能保证每批比弯曲都一样。我说实话,做不到完全一样。热双金属的比弯曲跟成分、轧制方向、热处理温度都有关系。我们能做的是把波动范围控制住。比如你要比弯曲在15到17之间,我们内控就按15.5到16.5来轧。每批留样,客户用着觉得哪批特别好,下次订货我们照着那批的工艺参数调。这比空口说稳定要实在。
最后说个车间里的小事。上个月有一批5J14带材,厚度0.5毫米,客户要分条成12毫米宽。分条的时候,边缘有点毛刺。操作工拿砂纸打磨了一下。我说你别打磨,毛刺虽然不好看,但打磨之后边缘的应力状态变了,后面弯的时候容易从边缘裂。后来那批货我让分条机换了新刀片,重新分了一遍。毛刺控制在0.05毫米以内。发出去之后客户没说什么,但我知道这种细节,用久了就能看出来。
热双金属这东西,说复杂也复杂,说简单也简单。你把它当成一个会随温度变形的弹簧就行。关键是你要知道它在你的使用温度范围内,变形量够不够,回弹好不好,用久了会不会累。5J14这个牌号,在零下60度到零上200度之间,只要热处理做透了,内应力控制住了,稳定性是靠谱的。你要是拿不准选材,或者想试试我们的料,随时说一声。拿几片去测测比弯曲,做做温度循环,比看啥参数都强。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫