1J117软磁合金如何降低磁滞损耗 磁芯材料与退火工艺分析
我是车间里管质检的,干了快二十年了。平时就爱跟钢材较劲,拿数据说话。今天聊的这款1J117软磁合金,最近问的人不少,我干脆把我知道的都倒出来。
先说个实在话,很多人一上来就问“你们这1J117磁滞损耗到底多少”,我一般不会直接报数字。为啥?因为磁滞损耗这东西,跟你的使用条件、加工方式、最后那道热处理关系太大了。同一批材料,别人做出来损耗低,你拿回去做出来损耗高,不一定是材料的问题。所以今天我就从材料本身和退火工艺两头说,把这事掰扯清楚。
先简单说一下什么是磁滞损耗。你给磁芯加个交变磁场,磁畴在里面来回翻转,翻转过程中会摩擦生热,这部分能量就白白消耗掉了。损耗越低,器件发热越小,效率越高。1J117这个牌号,属于铁镍基软磁合金,镍含量大概在38%到40%之间,剩下一部分是铁,还加了点钼和铜来调节性能。它的特点是电阻率比纯铁高不少,涡流损耗能压下去,同时矫顽力低,磁滞损耗自然就小。
说到矫顽力,这个词得解释一下。矫顽力说白了就是让材料退磁需要反向加多大的力。这个力越小,磁畴翻转越轻松,损耗就越低。1J117的矫顽力一般能控制在1.6A/m以下,好的批次能到1.2A/m左右。这数据在软磁合金里算相当能打的了。
但光有好材料不够,退火工艺才是关键。我见过太多客户,材料买回去直接机加工,车完铣完就装上了,结果一测损耗,高了。为啥?因为机加工会给材料引入应力,应力一上来,磁畴翻转就费劲,矫顽力蹭蹭往上涨。所以1J117做完零件之后,必须做一道去应力退火。
退火这事,温度和时间都有讲究。我们车间常用的工艺是:在氢气或者真空炉里,加热到1100到1150摄氏度,保温3到4小时,然后以每小时50到100度的速度慢冷到600度以下,再自然冷却。氢气气氛好,能还原表面,但操作得小心。真空退火更安全,效果也不差。关键点是降温速度不能快,快了应力去不干净,磁性能就恢复不到位。
说到这我想起个事。上个月有个做互感器铁芯的客户,拿了一批1J117带材回去,自己冲片叠装之后发现电感量上不去。他打电话问我是不是材料有问题。我说你先别急,把退火曲线发我看看。一看,保温时间只有1小时,降温速度每小时300度。我说你这哪是退火,你这是淬火。后来他按我说的重新退了火,保温3.5小时,降温速度降到80度每小时,再测,电感量直接上来了,损耗降了将近三成。他后来跟我说,原来退火这么要命。我说是啊,软磁合金就是吃这碗饭的,你糊弄它,它就糊弄你。
再说一个客户常问的问题。有人问,1J117和1J50到底啥区别,我该选哪个。其实差在镍含量和磁性能上。1J50镍含量50%左右,饱和磁感更高,但电阻率低一些,高频下涡流损耗大。1J117镍含量低,饱和磁感稍逊,但电阻率高,矫顽力低,更适合中高频或者对损耗要求严的场合。你要是做低频变压器,1J50够用。你要是做高频电感或者磁放大器,1J117更合适。选材这事,没有好坏,只有合不合适。
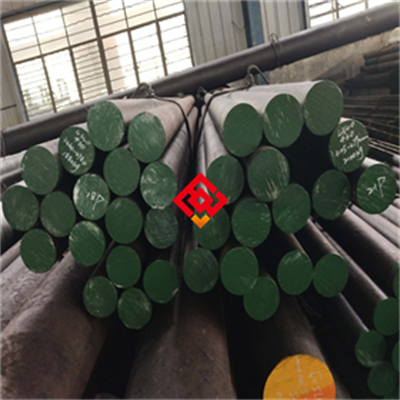
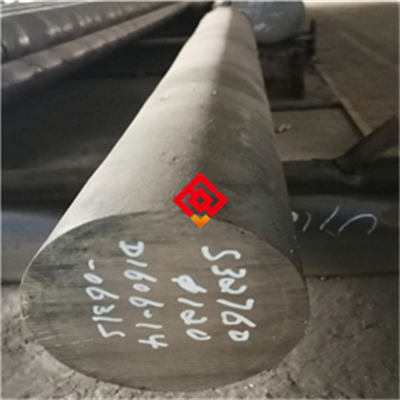
我们供的1J117,规格上带材从0.05毫米到0.5毫米都有,棒材直径从8毫米到80毫米,也可以按图纸做环形铁芯和C型铁芯。冶炼工艺是真空感应熔炼,成分控制得比较稳。每一批都做光谱检测,保证镍、钼、铜这些元素在范围内。光谱检测说白了就是用火花打一下,看元素发出的光,几秒钟就能读出成分,比传统化学分析快得多。
检测这块,除了光谱,我们还做超声波探伤。探伤就是拿探头在材料表面走,声波进去遇到裂纹或者夹杂物会反射回来,屏幕上就能看到。有一次发货前做探伤,发现一根棒材中间有内裂,直接挑出来没发。客户后来知道了,说你们这关把得严。我说那当然,磁芯材料有内裂,你加工的时候可能看不出来,装到器件里一通电,局部发热,时间长了性能就飘了。
磁性能检测我们一般做直流磁特性测试,测矫顽力、剩磁和最大磁导率。有时候也做交流损耗测试,但那个对样品形状要求高,一般客户自己回去测。我建议客户收到材料后,先按自己的工艺做个小样退火,测一下损耗,心里有底了再批量做。
说到交货期,常规规格的带材和棒材,我们仓库有现货,一般三天内能发。非标尺寸或者要定做铁芯的,大概七到十天。急用的话可以跟我讲,我看看能不能插个单。但话说回来,软磁材料这东西,急不得。退火要时间,检测要时间,你催我我也得按工艺走,不然发过去性能不达标,来回折腾更耽误事。
最后说个实在的。1J117这材料,你要是用对了,退火到位了,磁滞损耗能压得很低。但你要是拿它当普通钢材使,车完就装,那损耗高了你别怪材料。有拿不准选材的,或者退火工艺想聊聊的,可以发个消息。想试样管的也随时说一声,我们这边小批量试样管和带材都能安排。欢迎拿我们的料去测一测,跟别家的比一比,数据说话最实在。
对了,还有一点忘了说。1J117在加工的时候,尽量用慢走丝或者线切割,别用普通冲床硬冲。冲床冲出来的边缘有毛刺,还有冷作硬化,退火的时候边缘容易晶粒长大,磁性能不均匀。线切割虽然慢一点,但边缘质量好,退火后一致性高。这个细节,做铁芯的客户特别要注意。
晶粒度这个词也顺带说一下。晶粒度就是晶粒的大小。晶粒太粗,涡流损耗大。晶粒太细,矫顽力高。1J117退火后一般控制在ASTM 5到7级,这个范围综合性能比较好。你要是退火温度太高或者时间太长,晶粒长得太大,损耗反而上去。所以退火不是越久越好,得卡在合适的窗口。
行了,今天就聊这么多。车间那边还有一批棒材等着做探伤,我得过去了。有问题的留言,我看到就回。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫