加工GH3652镍基耐蚀合金板材的关键工艺要点
GH3652镍基耐蚀合金板材在高温强腐蚀工况下表现稳定,许多采购方在选材阶段会重点关注它的加工适应性与焊接可靠性。本文围绕该合金板材的实际加工特性展开说明,帮助技术人员与采购人员了解从下料到成形的完整工艺路径。
材料基础特性与加工定位
GH3652属于镍铬基沉淀强化型合金,其成分设计中铬元素提供抗氧化与耐蚀能力,钼与铌的加入增强了抗点蚀和缝隙腐蚀性能,铝钛元素则形成强化相以保证高温强度。这种成分组合使板材在固溶状态下具备较好的塑性,便于进行冷冲压、折弯和切削加工,而在时效处理后强度显著提升,适合制作长期在六百至九百摄氏度区间服役的耐蚀承力构件。
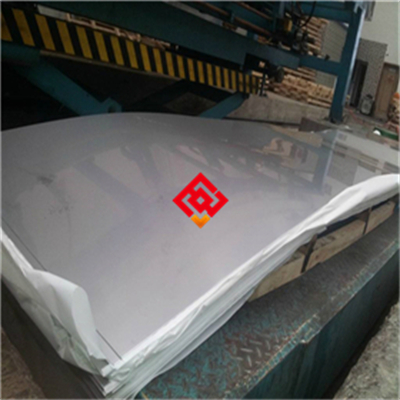
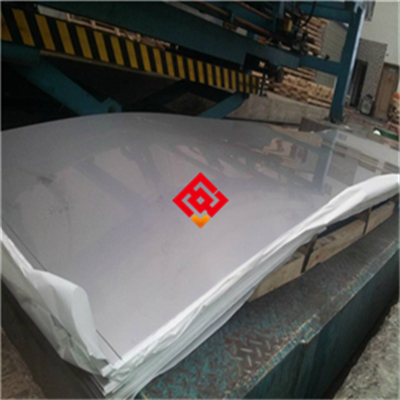
板材供货状态通常为固溶处理态,表面可提供酸洗面或磨光面。来料硬度一般控制在合理范围内,若采购方后续需要进行深度冲压成形,可要求供方提供硬度偏低批次的板材,以降低开裂风险。材料在常温下的延伸率能够满足常规弯曲半径要求,但加工硬化倾向随变形量增加而上升,因此多道次成形时需要安排中间退火。
下料与切割工艺选择
板材下料可根据厚度与精度要求选用不同方式。厚度在三毫米以下的薄板推荐采用激光切割或等离子切割,切口热影响区较窄,后续修磨量小。中厚板可采用水刀切割,避免热输入对边缘组织的影响,尤其适合对耐蚀性要求严格的部件。若采用剪板机下料,需注意刀刃间隙调整,间隙过大会在剪切面产生微裂纹,成为后续腐蚀的起始点。
切割完成后,边缘毛刺必须彻底清除。对于焊接坡口,建议采用机械加工方式制备,避免热切割产生的氧化层残留。坡口角度与钝边尺寸应根据焊接工艺评定确定,通常V形坡口角度控制在六十度左右,钝边留一至两毫米。
冷成形与热成形操作要点
冷成形适用于薄板及中等变形量部件。折弯时建议最小弯曲半径不小于板厚的一点五倍,对于时效态板材应适当增大弯曲半径。冲压成形过程中应使用润滑剂减少模具磨损与板材表面划伤,润滑剂选择不含硫氯成分的类型,防止对合金表面造成腐蚀污染。
当变形量超过百分之十五或板材厚度较大时,应考虑热成形。热成形温度区间一般控制在九百至一千一百摄氏度,终锻温度不低于九百摄氏度。加热时需控制炉内气氛,避免硫含量过高导致晶界脆化。成形后应快速冷却,通常采用水淬,以保持过饱和固溶状态,为后续时效处理做准备。热成形后的部件若不再进行固溶处理,需评估其性能是否满足服役要求。
焊接工艺与焊材匹配
GH3652板材的焊接推荐采用钨极氩弧焊或电子束焊。钨极氩弧焊适用于薄板与中小厚度板材,焊接过程需使用高纯度氩气保护,背面也应充氩保护以防止氧化。焊材可选择与母材成分相近的镍基焊丝,确保焊缝金属的耐蚀性与高温性能与母材匹配。
焊接前需彻底清除坡口及两侧各五十毫米范围内的油污、氧化皮与标记笔痕迹,使用丙酮擦拭后干燥。定位焊应使用与正式焊缝相同的焊材与工艺。焊接线能量不宜过大,层间温度控制在较低水平,避免热影响区晶粒过度长大导致耐蚀性下降。多层多道焊时,每道焊缝完成后需进行层间清理,确认无夹渣与气孔后再进行下一道焊接。
焊后热处理方面,若部件在强腐蚀环境服役,建议进行固溶加时效处理以恢复焊缝及热影响区的耐蚀性能。若无法进行整体热处理,需通过焊接工艺评定验证焊态接头在具体工况下的适用性。
机加工与表面处理注意事项
该合金的机加工硬化倾向较强,切削时刀具应保持锋利,进给量不宜过小以免在表面形成加工硬化层。推荐使用硬质合金刀具,切削速度控制在较低范围,并使用大流量切削液带走热量。钻孔与攻丝时需注意排屑顺畅,防止刀具粘结。对于螺纹加工,建议采用螺纹铣削代替丝锥攻丝,降低刀具破损风险。
表面处理方面,酸洗可去除氧化皮与热影响区污染层,酸洗液配方需根据板材状态调整,酸洗后应充分水洗并干燥。若部件后续需涂覆涂层,表面应进行喷砂处理以增加粗糙度,喷砂所用磨料需为不含铁质的类型,避免铁离子污染引起点蚀。
质量检验与常见问题规避
加工完成后的板材部件需进行尺寸检验与表面质量检查。表面不允许存在裂纹、折叠与氧化皮压入等缺陷。对于焊接部件,可按要求进行射线检测或渗透检测。若发现焊缝存在气孔或未熔合,需清除后补焊,补焊次数不宜超过两次。
加工过程中常见的问题包括冷弯开裂、焊接热影响区耐蚀性下降以及机加工表面硬化。冷弯开裂多与变形量过大或材料硬度偏高有关,可通过中间退火或更换 softer 批次解决。焊接热影响区耐蚀性下降需通过优化焊接线能量与焊后热处理制度来改善。机加工表面硬化则需调整刀具几何参数与切削参数,避免反复切削同一表面。
选型与采购沟通建议
采购方在询价时需明确板材厚度、宽度、长度、供货状态与表面要求。若部件后续需进行焊接,应告知供方焊接工艺类型,以便供方推荐合适的焊材与焊接参数。对于腐蚀环境苛刻的工况,可要求供方提供晶间腐蚀试验与点蚀电位检测数据。板材的批次追溯性也需关注,确保每批材料附带熔炼炉号与热处理记录。
运输与储存环节,板材应避免与碳钢直接接触,防止铁离子污染。存放环境需保持干燥通风,若长期储存可在表面涂抹防锈油,使用前再用溶剂清除。
综合来看,GH3652镍基耐蚀合金板材的加工需要从下料、成形、焊接、热处理到表面处理各环节进行系统控制。理解材料在不同温度与变形条件下的行为特征,结合具体部件的服役工况制定工艺方案,才能充分发挥该合金的耐蚀与高温性能优势。对于首次接触该材料的加工单位,建议先进行工艺评定试验,确认关键工序的可行性后再投入批量生产。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫