探寻5CrNiMo热作模具钢抗热疲劳能力提升路径与模具寿命分析
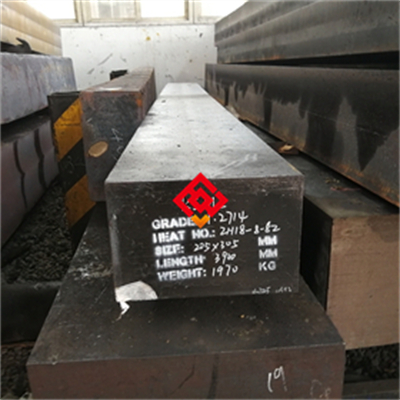
在锻造与压铸行业的生产现场,模具的早期失效往往不是单一的磨损问题,而是热疲劳裂纹的萌生与扩展在暗中作祟。当模具型腔表面在高温金属液冲刷与脱模剂急冷之间反复切换,周期性的热应力如同无形的锉刀,在钢材表层悄然累积损伤。5CrNiMo作为一种经典的热作模具钢,凭借其均衡的强度与韧性组合,在中小型锻模和压铸模领域占据着稳固的位置。然而,面对高节拍、高压力的现代生产工况,如何让这种材料的抗热疲劳潜力得到充分释放,成为延长模具服役周期的关键课题。
从材料学的底层逻辑来看,5CrNiMo的抗热疲劳能力根植于其化学成分的精密平衡。碳含量控制在0.5%至0.6%的区间,为淬火后获得足够的硬度和耐磨性提供了基础保障,但碳量若偏高,则粗大碳化物的析出倾向会显著增加,这些硬而脆的碳化物颗粒在热应力作用下极易成为微裂纹的策源地。铬元素的加入量通常维持在0.5%至0.8%,它在钢中主要承担提升淬透性和抗氧化性的角色,同时部分溶入基体形成固溶强化。镍的含量在1.4%至1.8%之间,这一元素对韧性的贡献至关重要,它能够降低钢的韧脆转变温度,使模具在承受冲击载荷时不易发生脆性断裂。钼的存在则进一步细化了晶粒,并增强了钢的回火稳定性,让模具在较高温度下仍能保持组织结构的稳定。这些元素之间的配比关系,决定了材料在热循环载荷下的基础表现。
冶炼环节的纯净度控制,是挖掘5CrNiMo抗热疲劳潜力的第一道关口。采用电炉冶炼配合炉外精炼工艺,能够将硫、磷等有害杂质的含量压制到较低水平。硫在钢中形成的硫化物夹杂物,其形态和分布对疲劳寿命有着不可忽视的影响。长条状的硫化物如同钢材内部的尖锐缺口,在交变热应力作用下会迅速诱发裂纹。通过钙处理或稀土变质处理,促使硫化物呈球状或纺锤状弥散分布,可以大幅削弱其危害性。氧含量的控制同样关键,氧化物夹杂的尺寸和数量直接关系到裂纹萌生的难易程度。当钢水中的氧含量降至较低范围,夹杂物总量减少且尺寸细化,材料内部的应力集中点随之减少,抗热疲劳裂纹萌生的能力便得到实质性增强。
锻造工艺的合理设计,对5CrNiMo的组织均匀性有着决定性作用。这种钢材的锻造温度区间通常设定在1100摄氏度至1150摄氏度之间,终锻温度不宜低于850摄氏度,以避免在低温区继续变形导致加工硬化与内部裂纹。锻造比的控制需要兼顾变形渗透与组织细化,过小的锻造比难以打碎铸态枝晶组织,过大的锻造比则可能引入各向异性。采用多向反复镦拔工艺,能够使碳化物和夹杂物在多个方向上被破碎和分散,最终获得均匀细小的晶粒结构。锻后冷却方式同样需要留意,对于截面尺寸较大的模块,采用坑冷或沙冷等缓冷措施,可以有效防止因内外温差过大而产生的冷却裂纹。这些热加工环节的细节把控,为后续热处理做好了组织准备。
热处理工艺的精准调控,是提升抗热疲劳性能的核心环节。5CrNiMo的淬火加热温度一般选择在830摄氏度至860摄氏度之间。温度偏低则合金碳化物溶解不充分,奥氏体合金化程度不足,淬火后难以获得理想的硬度与红硬性。温度偏高则奥氏体晶粒容易粗化,淬火后得到粗大的马氏体组织,韧性急剧下降,在热应力作用下极易开裂。淬火冷却介质的选择需要根据模具的有效厚度来确定,油淬适用于大多数中小型模块,对于厚度较大的模具,可采用水淬油冷的分级冷却方式,在保证淬透性的同时降低开裂风险。淬火后应及时进行回火处理,回火温度通常设定在550摄氏度至600摄氏度之间,回火次数建议采用两次以上,以确保残余奥氏体充分转变,并促使碳化物均匀析出。回火后的组织为回火索氏体或回火托氏体,这种组织在保持较高强度的同时,具备良好的塑性和韧性储备,能够有效吸收热循环过程中产生的应变能。
模具在实际服役过程中的热应力分布,与模具结构设计有着密切关联。型腔的圆角半径过小,会在该区域形成应力集中,热疲劳裂纹往往优先在此处萌生。适当增大圆角半径,使应力流线平缓过渡,能够显著降低局部应力峰值。模具壁厚的均匀性同样重要,壁厚突变区域在加热和冷却时会产生不均匀的热膨胀与收缩,进而诱发附加热应力。在模具设计阶段,通过合理的分块结构和镶拼组合,可以将整体热应力分散到多个部件上,降低单一大块材料承受的热载荷。冷却水道的布局需要与型腔表面保持适当距离,过近会导致局部过冷,产生巨大的温度梯度,过远则冷却效率不足,模具表面温度过高。通过模拟分析优化水道位置和流量,使模具表面温度在热循环中保持相对平稳的波动幅度,是延长热疲劳寿命的有效手段。
使用阶段的维护策略,对模具寿命的延续有着不可忽视的影响。新模具投入使用前,进行充分的预热是必要步骤。预热温度一般控制在200摄氏度至300摄氏度之间,预热能够减小模具表面与心部的温差,降低首次热冲击带来的热应力。在生产过程中,保持模具工作温度的稳定性至关重要。频繁的停机与启动会导致模具经历剧烈的温度波动,每一次波动都相当于一次热疲劳循环。合理安排生产计划,减少不必要的停开机次数,有助于减缓热疲劳损伤的累积速度。脱模剂的选择和喷涂方式也需要优化。水基脱模剂在挥发过程中会吸收大量热量,对模具表面产生急冷效果,若喷涂量过大或喷涂距离过近,局部过冷现象会加剧热应力。采用雾化效果良好的喷枪,保持适当的喷涂距离,使脱模剂均匀覆盖型腔表面,既能起到润滑和降温作用,又不至于造成过大的热冲击。
当模具表面出现轻微的热疲劳裂纹时,及时的修复处理能够阻止裂纹进一步扩展。对于深度较浅的裂纹,可采用打磨方式去除,打磨后需对打磨区域进行局部回火处理,以消除打磨产生的加工应力。对于深度较大的裂纹,则需要采用补焊工艺进行修复。补焊前需将裂纹彻底清除,并对待焊区域进行预热。焊材的选择应与母材性能相近,焊接过程中控制层间温度,焊后及时进行回火处理,使焊缝区域的组织和性能与母材相匹配。修复后的模具需要重新进行探伤检查,确认无超标缺陷后方可继续使用。这种修复再使用的策略,能够显著延长模具的整体服役周期,降低单件产品的模具摊销成本。
在选材与工艺优化的实践中,行业积累的经验数据具有重要的参考价值。不同锻造设备、不同产品形状、不同生产节拍,对模具材料的要求各有侧重。对于承受冲击载荷较大的锤锻模,可以适当提高材料的韧性储备,在成分允许范围内调整镍含量,并优化回火工艺以获得更高的冲击功。对于以热磨损为主要失效形式的压铸模,则可以在保证足够韧性的前提下,适度提升表面硬度,通过表面强化处理如渗氮或物理气相沉积涂层,在模具表面形成一层高硬度、低摩擦系数的强化层,这层强化层能够有效抵抗高温金属液的冲刷和粘附,同时其较高的热导率有助于分散表面热量,间接改善抗热疲劳性能。
从更宏观的视角审视,5CrNiMo模具寿命的提升是一项系统工程。它贯穿了冶金质量控制、锻造组织细化、热处理工艺优化、模具结构设计改进以及使用维护规范等多个环节。每一个环节的微小改进,都会在最终的使用表现中得到体现。材料本身提供的是一种潜力,而工艺和使用条件则决定了这种潜力能够发挥到什么程度。对于模具制造者和使用者而言,理解材料特性与工艺参数之间的内在联系,建立从材料入库到模具报废的全流程质量跟踪体系,积累实际生产中的失效分析数据,并据此持续调整和优化工艺方案,才是稳步提升模具寿命的务实路径。
在工业生产的成本构成中,模具费用占据着相当比重。延长模具使用寿命,不仅意味着直接降低工具成本,更减少了因换模停机造成的生产损失,提高了设备利用率和生产计划的稳定性。5CrNiMo作为一种成熟且性价比优良的材料,其抗热疲劳能力的深度挖掘,仍然有着可观的提升空间。通过系统性地优化每一个影响材料性能的变量,让这种经典材料在现代生产条件下焕发新的活力,是值得行业从业者持续投入精力的方向。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫