1.4131不锈钢机械刀具用材硬度与耐蚀性能解析
机械加工领域里刀具材料的选用直接关系到加工效率与成品质量,在众多不锈钢材料中1.4131作为一种马氏体不锈钢,凭借其特定的成分组合在刀具制造行业占有一席之地。这种材料对应欧洲标准牌号,国内也常以相应国标牌号进行对照使用,其化学成分中铬含量处于中等水平,碳含量控制在特定范围内,同时添加了钼元素来改善某些性能。从材料学角度看,铬元素主要贡献耐腐蚀能力,碳元素则与硬度及耐磨性密切相关,钼的加入有助于提升抗点蚀能力并改善高温强度表现。正是这些元素的协同配合,使得该材料在机械刀具领域具备了一定的适用空间。
先来看基础参数层面的情况。1.4131的碳含量通常在百分之零点二六至零点三五之间波动,铬含量处于百分之十二至十四的范围,钼含量约为百分之零点五至一。这样的成分设计使其在淬火处理后能够获得较高的表面硬度,常规热处理工艺下洛氏硬度可达五十至五十五左右,通过调整回火温度可以在一定区间内平衡硬度与韧性。材料的抗拉强度在调质状态下通常处于八百至一千兆帕区间,屈服强度与延伸率则随热处理制度变化而有所不同。密度约为每立方厘米七点七克,弹性模量在二百吉帕左右,这些基础数据为刀具设计时的强度校核与结构优化提供了依据。热膨胀系数与导热系数也处于马氏体不锈钢的典型范围,在切削过程中产生的热量分配与普通合金工具钢存在差异,需要在实际应用中加以考虑。
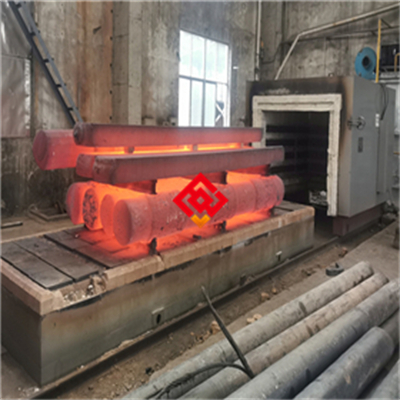
从原材料选用标准来说,优质的1.4131不锈钢通常采用电炉冶炼配合炉外精炼工艺,部分要求更高的场景会采用电渣重熔或真空处理方式来降低气体含量与夹杂物水平。钢锭经过锻造或轧制后形成棒材、板材或带材,供货状态可以是退火态、预硬态或调质态。退火态硬度一般控制在二百三十布氏硬度以下,便于后续机械加工成型。材料内部的金相组织均匀性对刀具使用寿命影响明显,碳化物分布不均匀容易导致局部磨损加剧或崩刃现象。因此在采购环节需要关注材料的低倍组织与高倍组织检验结果,确保没有明显的偏析、疏松或非金属夹杂物超标问题。超声检测与力学性能测试报告也是评估材料质量的重要依据。
生产加工工艺方面,1.4131刀具的制造通常从下料开始,根据刀具形状与尺寸选择锯切、线切割或激光切割等方式。锻造环节对于需要流线组织的刀具较为关键,通过合理的加热温度与变形量控制可以打碎粗大碳化物并改善致密度。随后进行退火处理以消除内应力并软化组织,为后续切削加工创造条件。粗加工阶段可采用硬质合金刀具进行车削或铣削,由于材料在退火态下加工硬化倾向不算特别强烈,切削参数选择相对宽裕。精加工之后进入热处理工序,淬火温度通常控制在九百八十至一千零五十摄氏度之间,油淬或空淬取决于工件有效厚度与装炉方式。回火温度根据目标硬度确定,一般在二百至五百摄氏度范围内调整,回火次数建议两次以上以确保组织转变充分。热处理过程中的气氛控制或真空处理有助于避免表面脱碳与氧化,对于精密刀具而言这一点尤为重要。磨削加工是刀具成型的最后关键步骤,由于淬火后硬度较高,需要选用合适的砂轮材质与粒度,并控制进给量以避免烧伤。
内部结构设计层面,1.4131刀具的几何参数设计需要兼顾切削力分布与排屑顺畅性。刀齿的螺旋角、前角与后角选择与被加工材料性质密切相关,加工不锈钢或高温合金时通常采用较大的前角以降低切削力,同时需要保证刀齿根部有足够的过渡圆弧以减少应力集中。对于成型刀具或复杂轮廓刀具,有时会采用镶齿结构或焊接结构来平衡成本与性能。刀具内部的冷却通道设计在高速切削应用中越来越受到重视,合理的内部冷却可以显著降低切削区温度并延长刀具寿命。刀体与刀柄的连接方式也需要根据机床接口标准进行匹配,确保传递扭矩的同时具备足够的刚性。
核心性能特点中硬度与耐蚀性的平衡是1.4131受到关注的主要原因。经过适当热处理的刀具表面硬度足以应对一般钢材与有色金属的切削需求,而铬元素形成的钝化膜使其在大气环境、淡水以及部分弱腐蚀介质中具备优于普通碳素工具钢的耐蚀表现。钼元素的加入进一步改善了抗氯离子点蚀的能力,使得刀具在潮湿环境或使用切削液的工况下不易出现锈斑。耐磨性方面,由于碳含量处于中等水平,其耐磨料磨损能力不及高碳高铬工具钢,但在以粘着磨损和疲劳磨损为主的工况下表现尚可。韧性指标对于刀具抗崩刃能力至关重要,1.4131在回火马氏体组织状态下具备一定的冲击韧性,但回火温度选择不当可能导致韧性下降,需要根据具体加工条件进行优化。
主要适用场景方面,这类材料常用于制造麻花钻头、丝锥、铰刀、铣刀片以及各类专用刀具。在加工不锈钢、耐热钢以及部分铝合金时,1.4131刀具能够发挥其耐蚀与耐磨的复合优势。食品机械与医疗器械制造行业中,对刀具的耐腐蚀性能有较高要求,该材料也能满足部分非极端腐蚀环境的使用需求。木材加工刀具与塑料粉碎刀具同样可以采用这种材料,尤其是在需要兼顾锋利度保持性与防锈能力的场合。不过对于高硬度材料的高速切削或重载切削,可能需要考虑更高合金含量的粉末冶金高速钢或硬质合金材质。
安装操作流程需要遵循刀具使用的通用规范。安装前应检查刀具外观有无裂纹、崩口或严重磨损,测量关键尺寸是否仍在公差范围内。刀柄与机床主轴锥孔配合面需要清洁无油污,拉钉或夹紧机构应完好可靠。对于可转位刀具,刀片安装时需要确保定位面贴合紧密,紧固螺钉按推荐扭矩拧紧。切削参数的选择应参考刀具供应商提供的推荐值并结合实际机床刚性、工件材料与冷却条件进行调整。初始切削时建议采用保守参数,待观察切削声音、切屑形态与表面质量后再逐步优化。使用过程中需要关注刀具磨损状态,定期检查后刀面磨损带宽度与月牙洼深度,及时更换或重磨以避免加工质量下降或刀具失效造成事故。
日常维护保养方法直接影响刀具使用寿命与加工稳定性。使用完毕的刀具应清洁表面切屑与油污,涂抹防锈油后存放于干燥环境。对于需要重磨的刀具,应由专业磨刀人员进行操作,避免因磨削不当造成退火或微裂纹。存放时建议使用专用刀架或刀盒,防止刀刃相互碰撞。长期不用的刀具应定期检查防锈状况,必要时重新涂油包装。切削液的管理同样重要,浓度与酸碱度需要定期检测,避免因切削液变质导致刀具腐蚀加剧。
选型参考建议方面,采购人员需要明确加工对象材料、切削方式、机床条件与精度要求。如果加工对象以不锈钢为主且对耐蚀性有明确要求,1.4131是值得考虑的选项之一。若加工对象为高硬度合金或需要高速切削,则应评估更高性能材料。刀具几何参数与涂层选择也需要与材料特性匹配,氮化钛或氮化铬涂层可以进一步提升表面硬度与耐蚀性。供应商的冶炼质量与热处理能力同样关键,建议索取材料质保书与热处理报告进行核实。
常见问题解答环节中,使用者经常关心该材料能否替代高速钢。从性能角度看两者定位不同,1.4131在耐蚀性与硬度方面有一定优势,但红硬性与耐磨性通常不及高速钢,具体替代需要根据工况评估。另一个常见问题是热处理变形控制,由于马氏体转变伴随着体积变化,复杂形状刀具在淬火时容易产生变形,需要通过合理的装夹方式与分级淬火工艺加以改善。焊接性能方面,该材料焊接性一般,焊后需要及时进行去应力处理以避免裂纹。
行业应用价值体现在多个制造领域。模具制造中用于加工模具型腔的刀具需要具备一定的耐蚀性以应对冷却液侵蚀,1.4131能够满足这类需求。汽车零部件加工中用于加工不锈钢阀件或装饰件的刀具同样可以受益于其耐蚀特性。通用机械加工车间里配备一些该材质的刀具可以应对多样化的加工任务。从全生命周期成本角度看,虽然材料单价可能高于普通工具钢,但考虑到耐蚀性带来的维护成本降低与使用寿命延长,综合效益具备一定竞争力。
整体来看1.4131不锈钢在机械刀具领域的定位较为清晰,它并非追求极致硬度或极致耐蚀的极端材料,而是在两者之间寻求平衡的实用型选择。理解其成分特点与性能边界,结合实际工况进行合理选用与维护,才能充分发挥这种材料的潜力。对于采购与技术人员而言,关注材料质保数据、热处理质量与刀具几何设计,比单纯比较材料牌号更有实际意义。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫