预防T型槽试验铁地板变形,核心就一句话:支撑要稳、受力要匀、紧固要柔、环境要干、校准要勤。T型槽会削弱台面截面,槽口和槽壁怕局部撬力、过紧螺栓和铁屑垫伤,所以比普通装配平板更要细心。
一、安装阶段:把变形扼杀在源头
选材与时效要过关
采购时确认铸铁地板做过人工时效或自然时效,内部残余应力未释放,用久了必变形。台面厚度、筋板布局要足够,不能贪便宜选薄板大尺寸。
基础必的须够硬够稳
混凝土地面强度不低于C30,养护28天以上;基础承重至少是“铁地板自重+大试验载荷”的1.5倍。远离冲床、空压机、行车等振动源。
垫铁必的须放在加强筋正下方
严禁直接放地上。小型四角各一组,中型每800-1000mm一组,大型按厂家筋板图布置。垫铁不能垫在悬空板面下,否则一压就凹。
调平要纵横对角反复校
用0.02mm/m级水平仪,沿纵向、横向、对角线测量。先粗调,再精调,锁紧螺母后静置24小时复校。多块拼接时,先各自调平,再连接,不能强行拉平。
固定不能“硬拽”
地脚螺栓或T型槽螺栓固定时,如果基础不平,强行拧紧会把铁地板拉变形。应按厂家扭矩,对角分2-3次逐步拧紧,不要单点一次到底。
二、使用阶段:别让习惯毁掉精度
严禁超载、偏载:工件重量不超过额定载荷,重物尽量分散放置,避免长期压在同一位置。
禁止敲击、焊接、切割、打磨:这些操作会引入局部高温和冲击应力,直接导致翘曲。必的须作业时垫保护板。
轻吊轻放:吊装用专用吊具,避免钢丝绳勒伤T型槽口;工件不要从高处砸落。
热件冷却后再放:高温工件会让局部膨胀,冷却后产生残余变形。
及时卸荷:试验或装配完成后,及时移走工件,避免长期重压。
三、T型槽专项:容易忽略的变形源
槽内必的须清干净
铁屑、油污垫在螺栓下会造成“假紧固”,局部应力集中。每日用软毛刷+压缩空气清理,气压0.3-0.5MPa,气嘴离台面30cm以上。
用专用T型槽螺栓和T型螺母
尺寸要匹配,加平垫增的大接触面,避免螺栓直接压槽口。不要用普通螺栓硬塞,更不能用铁锤敲进槽里。
紧固要对称、分步、限扭矩
按对角线顺序,分2-3次拧紧,力矩按厂家推的荐。过度拧紧会把槽壁拉变形,甚至崩裂槽口。
避免侧向撬力
固定工件时,尽量让受力通过槽底和筋板传递,不要用撬棍别槽壁,也不要在槽口边缘猛力冲击。
四、环境与养护:防锈防潮也是防变形
车间湿度尽量控制在40%-60%,潮湿季节用除湿机。
每日清洁台面和T型槽,擦干后薄涂防锈油;长期闲置涂厚层防锈脂,加盖防尘罩。
不要放在潮湿地面或靠墙贴地存放,底部要垫高通风。
避免酸碱液体接触台面,防止锈胀和腐蚀。
五、定期校准与处理
高频使用每月校准一次,普通工况每季度一次;碰撞、超载后立即校准。
检查垫铁是否松动、基础是否沉降、水平是否漂移。
轻微变形可通过调整垫铁修正;严重变形需联系厂家重新磨削或刮研,不要自己乱敲。
预防口诀:
垫铁放筋下,受力要分散;
螺栓对角紧,槽内常清理;
湿度控中间,重载不久压;
碰撞后复校,防锈别偷懒
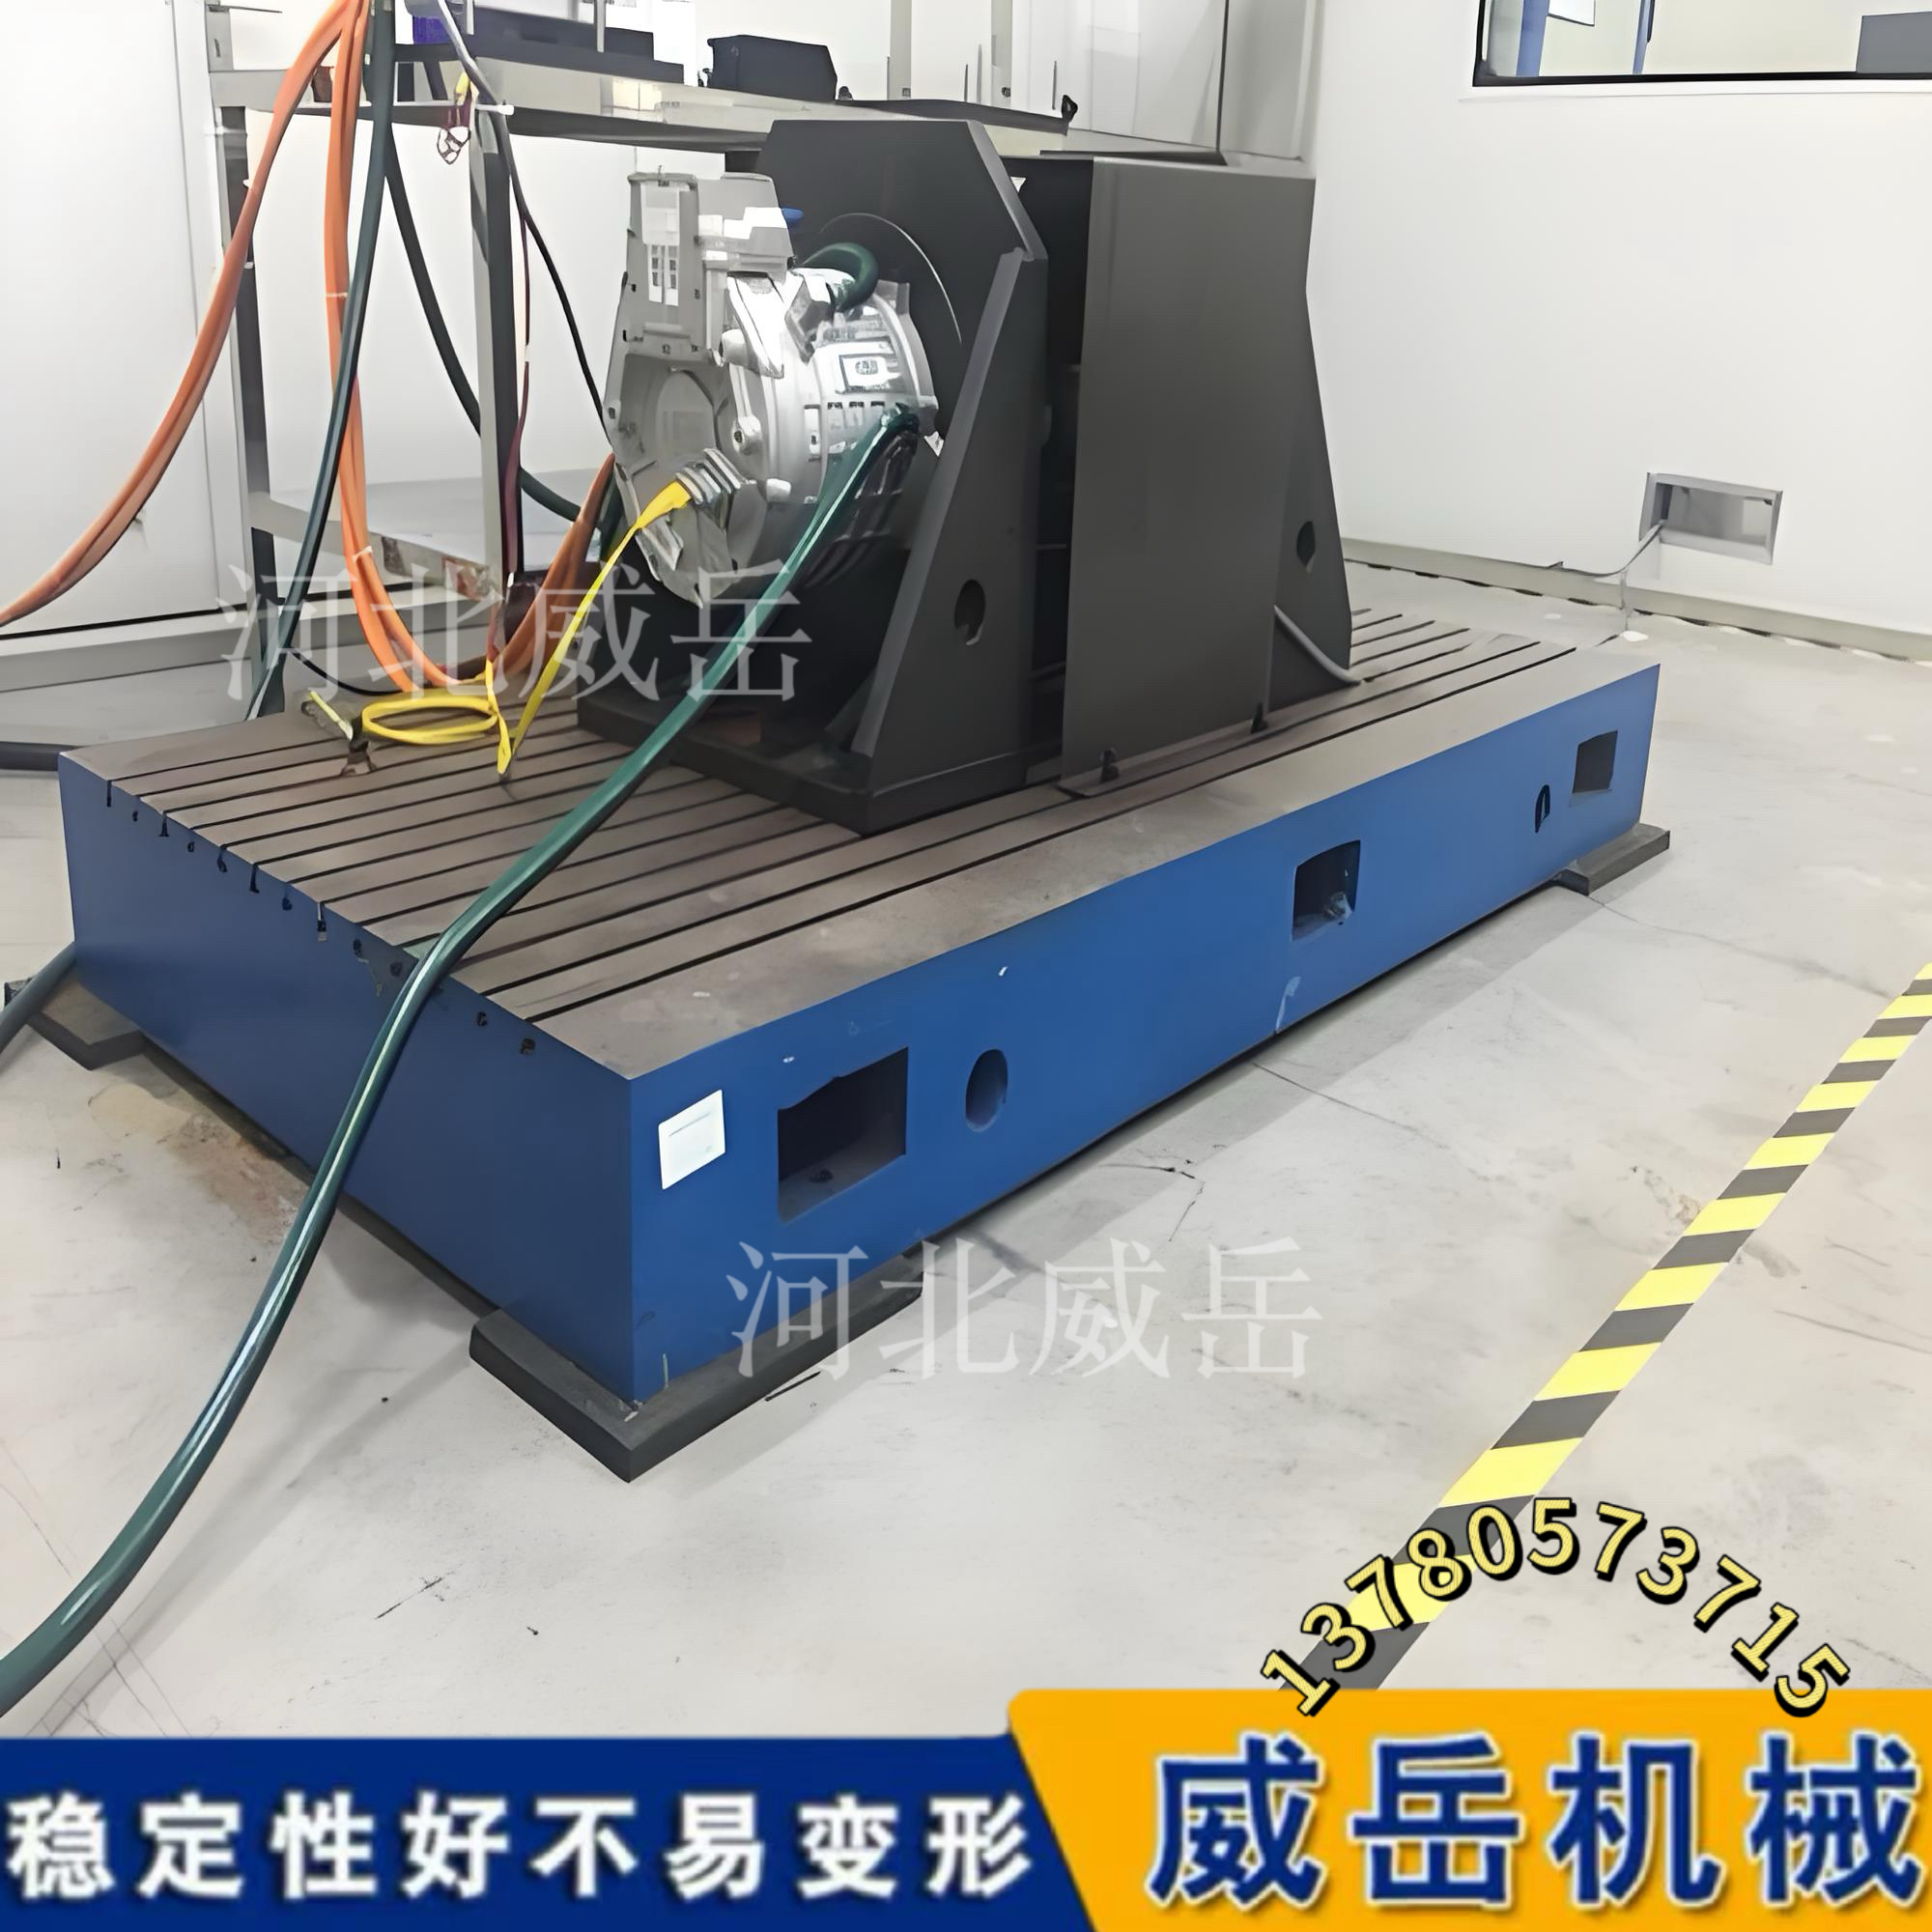
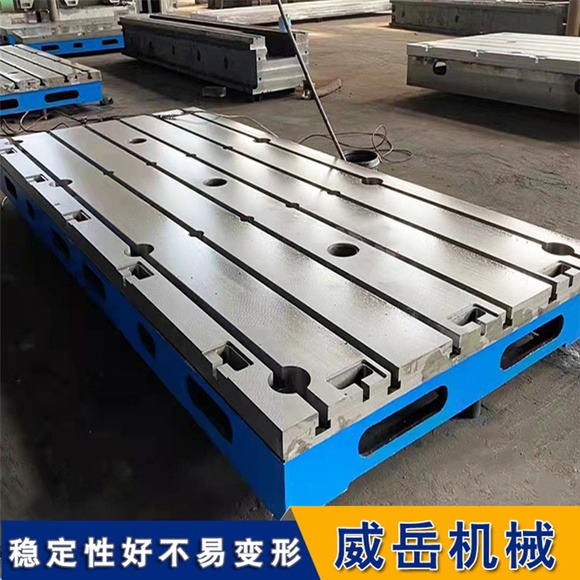
做到这些,T型槽试验铁地板就能长期保持“稳、平、准”,不会轻易变形。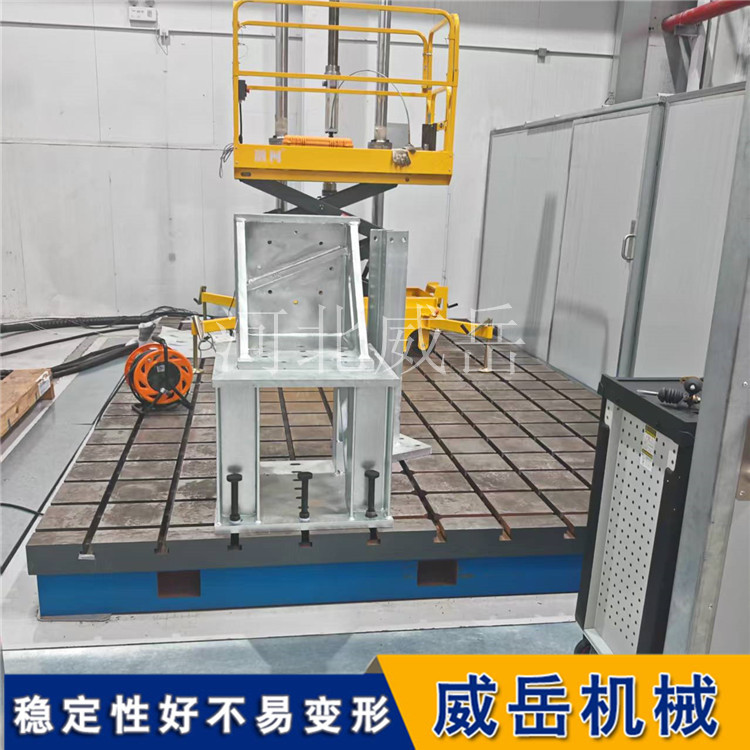
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫







全部评论