T型槽铸铁平台放在车间里,外表看起来就是一块灰扑扑的铁板,没什么特别的。但有的平台用了二十年,精度还在要求范围内;有的用了两三年,水平度就跑了。差别在哪?在那些看不见的地方。
秘密一:材质是底子
T型槽铸铁平台用的是灰口铸铁,常见牌号HT200、HT250、HT300。HT200抗拉强度≥200MPa,适合轻载场景。HT250强度更高,适合中重载。HT300适合大功率、频繁冲击的工况。
材质对精度保持的贡献在于稳定性。好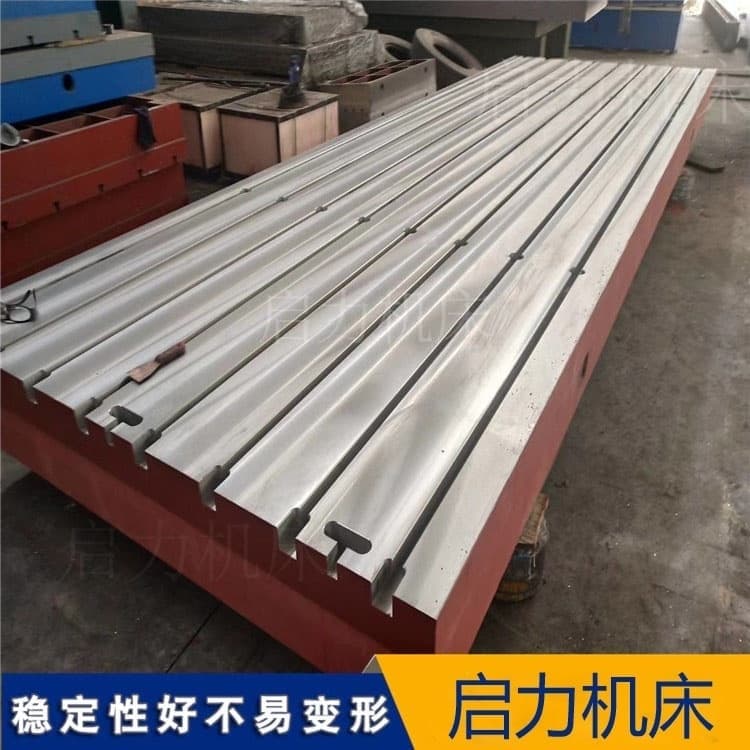
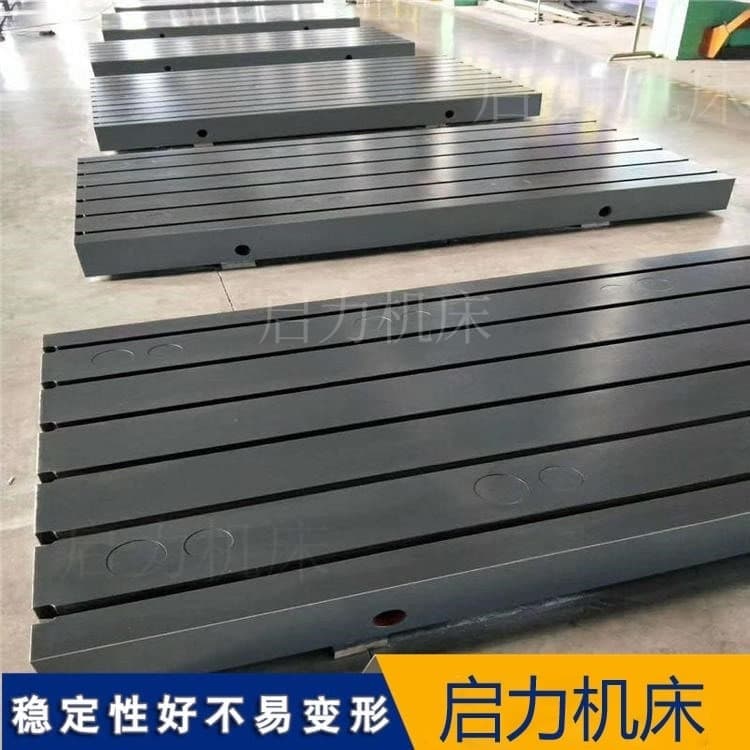
 的铸铁经过铸造之后,内部石墨结构均匀细密,阻尼特性好,能吸收设备运行时的振动。材质不均匀的铸铁,内部可能有缩松、气孔等缺陷,使用中容易在问题处产生应力集中,导致局部变形。
秘密二:时效处理是关键
这是“二十年不变形”核心的秘密。
铸铁在铸造过程中,铁水从液态冷却到固态,各部分冷却速度不一样,内部会产生巨大的内应力。如果不除这些应力,平台在后续加工和长期使用中会慢慢变形。这个变形过程很慢,一年可能只有0.02mm的变化,肉眼看不出来,但精度已经在悄悄流失。
正规厂家会做两次时效处理。人工退火:将铸件加热到600到700℃,保温足够时间后以每小时不超过20到30℃的速度缓慢冷却,除90%以上的铸造应力。自然时效:将铸件露天放置2到3年,让剩余应力在自然温度变化中充分释放。
自然时效需要占用场地和资金,成本不低。有些厂家为了省成本,只做人工退火不做自然时效,或者连退火都做得不到位。这种平台刚买回来时精度达标,用一年半载就开始变形。省掉的是成本,埋下的是隐患。
秘密三:刮研决定精度
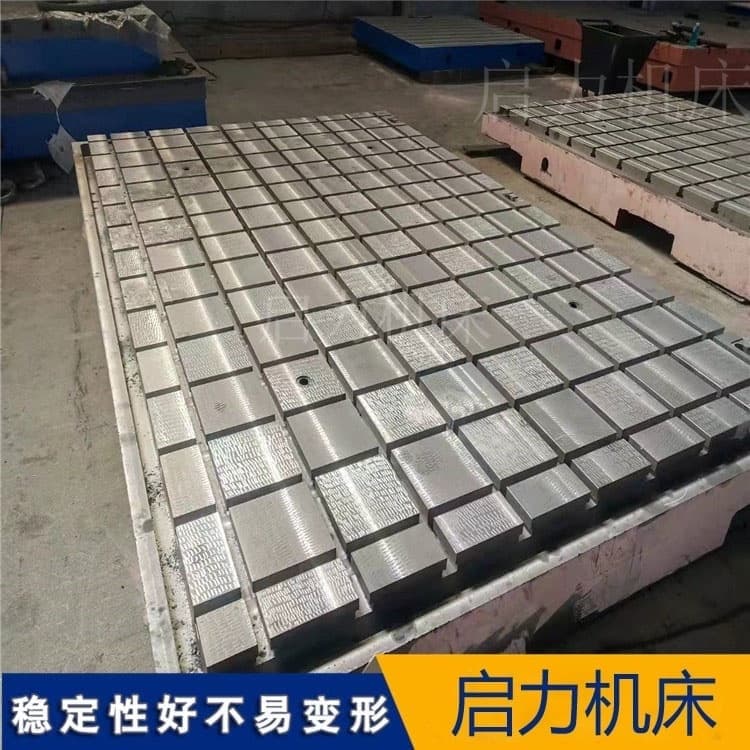
刮研是T型槽铸铁平台精度实现的最后一步。用刮刀在铸铁表面手工修整,把高点刮掉、低点保留,使工作面形成均匀分布的接触点。
0级和1级平台每25mm×25mm范围内不少于25个接触点,2级不少于20个。接触点越多,工件与平台的贴合度越好,测量时的稳定性和重复性越有保障。刮研不仅保证平面度,还能在工作面形成微小的储油凹坑,有利于润滑和长期使用中的精度保持。
刮研分三个阶段:粗刮去除大的加工痕迹,使接触点初步分布;细刮进一步提高接触点密度;精刮使接触点均匀、细密,达到精度要求。刮研是个技术活,靠的是操作者的经验。一台大型平台的刮研可能需要好几天甚至更长时间。这也是高精度平台比低精度平台贵的原因之一。
秘密四:安装和维护也不能少
材质和工艺再好,安装马虎了也白搭。平台须放在坚固的混凝土地面上,用调整垫铁支撑,垫铁放在加强筋正下方。精调水平时按网格法逐点测量,反复交叉校验,直到水平度达标。
日常使用中,每次用完清理台面、定期涂防锈油、每半年到一年复测一次水平度。这些事看起来简单,但坚持做和偶尔做,十年后的结果完全不一样。
T型槽铸铁平台“二十年不变形”的秘密,不在于某一项特殊技术,而在于每一个环节都做到位——材质选对、时效做足、刮研到位、安装规范、维护跟上。哪一环掉了链子,二十年就变成了两三年。





 微信扫一扫








全部评论