墨钜特殊钢
板/棒/管/带/丝/锻件可定制
5CrNiMo
上海
999
5CrNiMo热作模具钢适合哪些锻模?抗冲击与热疲劳性能分析
我是干热处理这行的,天天跟炉子打交道。今天想聊的这款5CrNiMo热作模具钢,最近问的人特别多。不少做锻模的老板找到我,上来就问同一个问题:这料到底耐不耐用?我特别理解这种心情,一套大型锻模动辄几百公斤,要是打不了几千件就出问题,换模的时间比干活的时间还长,谁受得了。今天我就从热处理的角度,把5CrNiMo这个材料在锻模上的表现掰开揉碎说一说。
先说一个大家最容易踩的坑。很多人选模具钢,只看硬度。觉得硬度到了就行,其实完全不是那么回事。热作模具跟冷作模具不一样,它是在高温下干活的。锻模的工作面温度能到四五百度,甚至更高。这时候材料内部会发生什么变化?一个是热疲劳,一个是塑性变形。热疲劳说白了就是反复加热冷却,材料表面一会儿胀一会儿缩,时间长了就裂了。这就像你拿个铁片反复弯折,弯着弯着就断了,一个道理。5CrNiMo这个牌号,它含镍含铬含钼,这个组合就是冲着热疲劳去的。镍能提高韧性,铬和钼能提高淬透性(就是能淬硬多深的能力)和回火稳定性。所以它在高温下反复折腾,不容易开裂。
说到淬透性,我得啰嗦两句。5CrNiMo的淬透性相当不错,大截面的模块也能淬透。这意味着什么?意味着你做大尺寸锻模的时候,从表面到心部的硬度差不会太大。心部要是硬度不够,锻模在承受冲击的时候就会塌陷。我见过太多案例,模具表面看着好好的,一压就凹进去了,就是心部没淬透。5CrNiMo在这方面表现比较稳,我们做过直径300毫米的圆钢端淬试验,硬度梯度很平缓。
再讲一个关键指标,冲击值。锻模在工作的时候,锤头砸下来那一下,冲击力是很大的。材料要是太脆,直接就崩角了。5CrNiMo的冲击值(就是材料抵抗冲击载荷的能力,数值越高越不容易断)在同类热作模具钢里算是不错的。我们做过对比,同样硬度下,5CrNiMo的冲击功比5CrMnMo要高出一截。5CrMnMo不含镍,韧性就差一些。所以如果你做的锻模吨位大、冲击力强,比如大型曲轴锻模、前轴锻模,我一般都会建议用5CrNiMo。
光说数据可能有点干,我讲个车间里的事。上个月有个做连杆锻模的客户,之前用的别的材料,模具寿命一直上不去,打两千件左右就出现龟裂。龟裂就是热疲劳裂纹,像乌龟壳一样一块一块的。他拿了一块我们的5CrNiMo模块去试,我们帮他做了热处理。淬火温度我们控制在850到860度,回火两次,硬度做到42到44HRC。他拿回去上机打,打了六千多件才出现轻微的裂纹。他后来跟我说,这个寿命比之前翻了一倍还不止。其实不是我们热处理做得多神奇,是材料本身的底子在那里。5CrNiMo的碳含量适中,大概在0.5到0.6之间,铬镍钼的配比也合理,所以它在保持硬度的同时,韧性没有牺牲太多。
还有一个客户常问的问题,5CrNiMo和H13到底啥区别?H13也是热作模具钢,但H13更偏向压铸模和热挤压模。H13的铬含量高,抗氧化性好,但韧性不如5CrNiMo。锻模是冲击载荷为主,不是持续高温冲刷,所以5CrNiMo更合适。你要是拿H13去做锤锻模,不是不能用,但崩角的概率会大一些。这就像穿鞋,跑步鞋和登山鞋都能走路,但上山还是登山鞋靠谱。
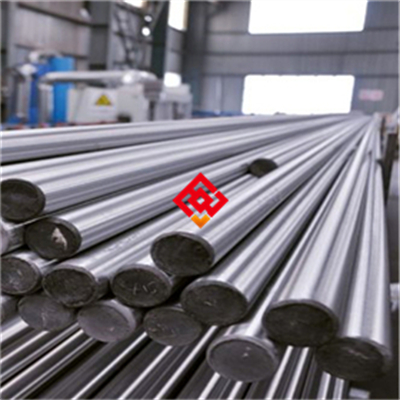
说到规格,我们常备的5CrNiMo圆钢直径从80毫米到350毫米都有,方钢从100乘100到400乘400。长度可以按客户要求锯切,一般2米到6米。大模块我们也可以直接锻造成型,减少客户的加工余量。交货期这一块,常规规格现货比较多,特殊尺寸的锻造件大概15到20天。我知道很多做模具的老板最怕等料,所以我们在库存上一直压着不少常用规格。
检测方面,我们每批料都做光谱分析(用光谱仪打一下,看化学成分对不对),确保元素含量在标准范围内。超声波探伤(用声波给钢材内部做B超,看有没有裂纹和夹杂物)也是必做的,尤其是大模块,内部要是有缺陷,加工到一半发现就麻烦了。硬度检测就更不用说了,每支料都打硬度,确保在交货状态下的硬度均匀。有一次发货前做超声波探伤,发现一根直径250的圆钢心部有个小裂纹,直接挑出来没发。虽然那根料值不少钱,但发出去就是砸招牌。
热处理工艺我再多说一句。5CrNiMo的淬火温度不能太高,高了晶粒容易粗大。晶粒度(就是钢材内部晶粒的大小)粗了,韧性就下来了。我们一般控制在850到870度之间。回火温度根据你需要的硬度来定,想要45HRC左右,回火温度大概在500到520度。想要40HRC左右,回火温度提到560到580度。回火必须两次以上,一次回火残留奥氏体转变不完全,第二次回火才能稳定组织。这个细节很多小厂不注意,回火一次就出货,客户拿回去用着用着尺寸就变了。
还有脱碳层的问题。脱碳就是钢材表面的碳跑掉了,表面变软。锻模表面要是脱碳,耐磨性就差了。我们这边热处理之后会把脱碳层(表面那层碳含量降低的部分)加工掉,保证模具工作面都是好料。有的客户为了省成本,脱碳层不车掉直接上机,结果打不了几件表面就塌了。这个账要算清楚,省了加工费,赔了模具寿命。
我平时在车间待着,经常有客户拿着图纸来找我,问这个锻模用什么料。我一般会先问三个问题:锻什么件?用多大吨位的锤?模具尺寸多大?这三个问题决定了选材方向。5CrNiMo适合的是中小型锤锻模和大型锻模的模块,尤其是承受冲击载荷比较明显的场合。比如汽车前轴、连杆、曲轴、齿轮坯这些锻件,用5CrNiMo做模具的特别多。我们有个客户做铁路货车钩尾框锻模,用的就是5CrNiMo,一套模具打下来,寿命比原来用的材料提高了百分之四十。
当然,材料只是基础,热处理才是关键。同样的5CrNiMo,不同的人做热处理,寿命能差一倍。我见过有人淬火温度干到900度,晶粒粗得跟米粒似的,那模具打几百件就裂了。也见过回火时间不够的,硬度是到了,但内应力没消掉,上机一压就崩。所以买材料的时候,最好找能提供热处理指导的供应商。我们这边每批料出去,都会给客户一个热处理建议参数,不是说非得按我们的来,但至少有个参考。
最后说一句实在话。5CrNiMo不是万能钢,它也有它的适用范围。你要是做压铸模,那还是得选H13或者3Cr2W8V。你要是做冷冲模,那得选Cr12MoV或者DC53。但你要是做锤锻模,尤其是对韧性和热疲劳性能有要求的锻模,5CrNiMo确实是个靠谱的选择。有拿不准选材的,可以发个消息聊聊,把图纸和工况说一下,我帮你看看。想试样管的也随时说一声,我们这边小批量试样管可以安排。欢迎拿我们的料去测一测,跟你们现在用的对比一下,数据说话最实在。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫