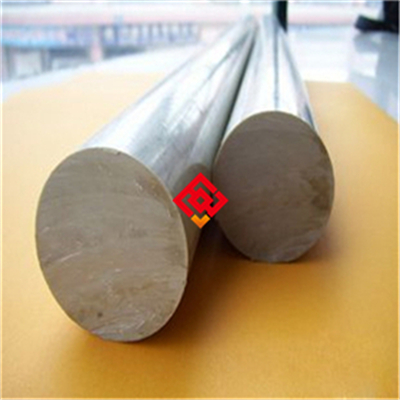
90MnCr高碳合金钢是一款在冷作模具、量具刃具及耐磨机械零件领域应用广泛的高碳合金工具钢,其名称中的90代表平均碳含量约为百分之零点九,Mn和Cr则分别表示锰与铬作为主要合金元素加入。这种成分设计使材料在淬火回火后能够获得很高的硬度和出色的耐磨粒磨损能力,同时锰的加入显著提高了淬透性,使得较大截面的零件也能在油淬条件下实现较深层次的硬化。上海墨钜特殊钢有限公司长期供应此类高碳合金钢,产地为中国上海,公司拥有先进的特种冶炼与精密加工能力,严格执行ISO 9001及ASTM/GB标准,全流程工艺可追溯,能够为用户提供从冶炼、锻造、轧制到热处理的一体化服务。
从使用温度范围来看,90MnCr高碳合金钢主要适用于常温至二百五十摄氏度以下的工况环境。当工作温度超过二百五十摄氏度时,材料会因回火软化而导致硬度下降,耐磨性随之衰减,因此不推荐在持续高温或热冲击强烈的条件下长期服役。在低温环境中,该材料仍能保持较好的尺寸稳定性,但若用于零下四十摄氏度以下的深冷场合,建议进行深冷处理以稳定残余奥氏体并减少后续变形风险。环境限制方面,未经表面防护的90MnCr钢在潮湿或腐蚀性介质中容易发生锈蚀,尤其是在含氯离子或酸性气氛中,因此若用于潮湿工况,需配合镀铬、渗氮或涂覆防锈涂层使用。
该材料的核心功能首先体现在高硬度与高耐磨性的结合上。经八百二十至八百五十摄氏度油淬、一百八十至二百摄氏度低温回火后,硬度可达洛氏硬度六十至六十四,在反复摩擦和磨粒冲刷工况下,其耐磨寿命明显优于普通碳素工具钢。例如在冷冲裁模中冲切硅钢片时,刃口保持锋利的时间可提升两倍以上。其次,90MnCr钢具有良好的淬透性,直径五十毫米以下的棒材在油淬后心部硬度与表面硬度差不超过洛氏硬度三度,适合制作截面尺寸较大的冷镦模和滚丝模。第三,该钢在退火状态下切削加工性尚可,硬度约为布氏硬度二百二十至二百五十,能够进行车削、铣削和钻孔,但因其含碳量高,加工时仍需采用硬质合金刀具并控制进给速度,避免加工硬化。第四,材料具有良好的尺寸稳定性,经过恰当的热处理与稳定化回火后,残余奥氏体含量可控制在百分之三以内,长期使用中尺寸变化极小,适合制作精密量具如卡规、塞规和块规。
在技术特点方面,90MnCr的合金设计思路是以高碳保证基体硬度,以锰提高淬透性并固溶强化,以铬形成碳化物提升耐磨性和回火稳定性。冶炼工艺上,上海墨钜特殊钢有限公司采用电弧炉加炉外精炼或电渣重熔工艺,有效降低硫、磷及非金属夹杂物含量,氧含量可控制在百万分之十五以下,从而提升材料的疲劳强度和刃口质量。热处理制度通常为球化退火、淬火和低温回火三步,球化退火温度七百四十至七百六十摄氏度,保温后以每小时十至二十摄氏度缓冷至五百摄氏度以下出炉,获得均匀的球状珠光体组织,硬度控制在布氏硬度二百三十以下,便于后续加工。淬火加热温度八百二十至八百五十摄氏度,保温时间按每毫米有效厚度一至一点五分钟计算,油冷至一百五十摄氏度左右后立即回火。显微组织控制目标为回火马氏体基体上均匀分布细小的粒状碳化物,避免出现网状碳化物或粗大马氏体针,否则会显著降低韧性和抗崩裂能力。无损检测手段包括超声波探伤以检查内部裂纹和白点,以及表面磁粉探伤或渗透探伤以发现表面及近表面缺陷,每批材料均附带探伤报告。
具体应用领域涵盖多个行业。在冷冲压模具行业,90MnCr用于制作硅钢片冲模、落料模和拉深模的凸凹模。在量具刃具行业,用于制造块规、卡规、塞规以及木工刨刀和剪切刀片。在耐磨机械零件方面,用于制作抛丸机叶片、耐磨衬板和螺旋输送机叶片。在五金工具行业,用于制造冷镦模、滚丝模和搓丝板。在塑料模具领域,可用于制作玻璃纤维增强塑料的注射模具镶件,因其耐磨性优异而延长模具寿命。在农业机械中,用于制作收割机刀片和粉碎机锤头。参考价格范围大约在每公斤十八元至三十五元之间,具体取决于规格、交货状态和订购数量,小批量零售或非标尺寸切割会适当加价,批量采购可享受阶梯折扣。
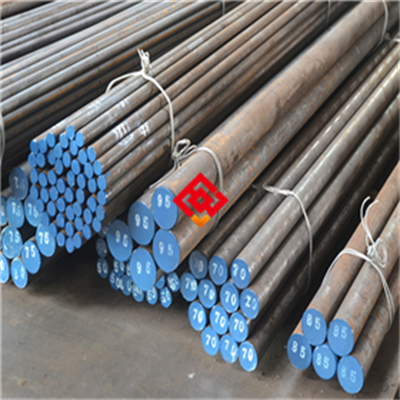
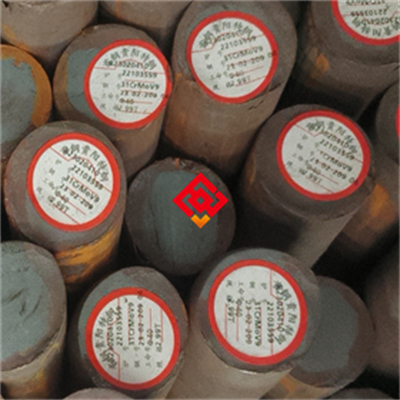
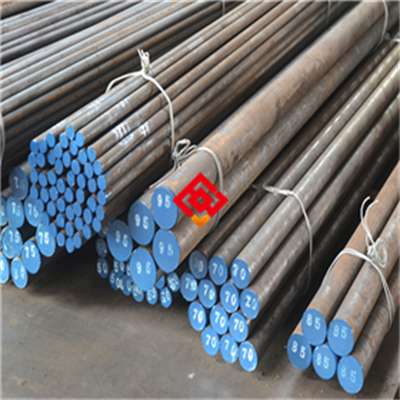
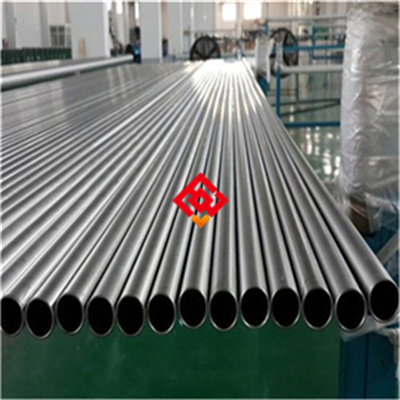
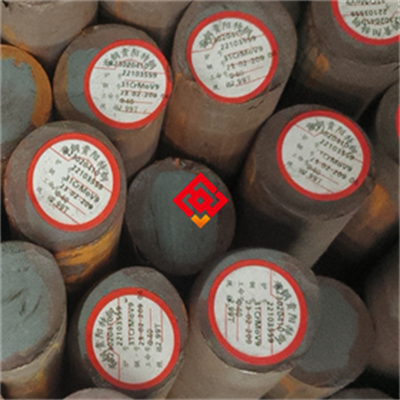
产品规格范围方面,上海墨钜特殊钢有限公司可供应多种形态。板材厚度从零点五毫米至二百毫米,宽度不超过八百毫米,长度不超过三千米。棒材直径从六毫米至三百五十毫米,包括热轧棒、锻圆棒和磨光棒。管材外径从十毫米至二百毫米,壁厚从二毫米至三十毫米。锻件可按用户图纸提供自由锻或模锻件,单件重量不超过两吨。丝材直径从零点五毫米至十二毫米,以盘圆或直条交货。交货状态通常为球化退火态,表面可经酸洗、磨光或车光处理,也可根据要求提供预硬化状态。每批材料附带批次溯源码,编码规则为生产年份加月份加炉号加规格代码,用户可通过公司官网或电话查询冶炼、锻造、热处理及检测全流程记录。
在加工与使用注意事项方面,首先需要强调至少五条重要内容。第一,该材料对热处理敏感,淬火加热温度过高或保温时间过长会导致晶粒粗大和韧性急剧下降,因此必须严格控制工艺参数。第二,加工硬化倾向明显,在切削或磨削时若进给量过小或刀具钝化,表面会形成硬脆层,影响后续精加工质量,建议采用较大的切削深度和适当的冷却液。第三,焊接裂纹敏感性较高,一般不推荐焊接,若必须焊接需预热至三百至四百摄氏度并采用低氢焊条,焊后立即进行去应力退火。第四,在腐蚀环境中使用必须施加防护措施,否则表面会因锈蚀而降低耐磨性。第五,材料在淬火后应及时回火,避免放置过久导致开裂,回火次数建议两次以上以保证组织稳定。
存储环境要求干燥通风,相对湿度不超过百分之六十,避免与酸、碱、盐等腐蚀性物质共存。包装规范采用防锈纸包裹后装入木箱或铁箱,箱内放置干燥剂,长途运输时需加防水层。运输和吊装过程中禁止直接使用钢丝绳或铁链捆扎,禁止摔打、碰撞或从高处抛落,以免产生裂纹或变形。切割推荐采用砂轮切割机或带锯床,切割时需充分冷却,禁止使用气割,因为局部高温会导致切口附近组织变化和裂纹。焊接方面,如前述需预热和焊后处理,禁止在冷态下直接焊接。热处理推荐工艺为球化退火、淬火加两次回火,禁止在保护气氛不足的情况下进行高温加热,以免脱碳和氧化。安装要点包括确保零件在装配前已去磁并清洁表面,避免过盈量过大导致崩边。日常维护建议定期涂抹防锈油,并检查工作面是否有磨损或裂纹。
常见故障及处理措施至少三种。第一种是模具刃口崩裂,通常因回火不足或材料内部有夹杂物,处理方法是重新进行充分回火并检查探伤记录,必要时更换批次。第二种是零件在使用中尺寸变大,原因是残余奥氏体转变,处理措施是进行深冷处理或增加回火次数。第三种是表面早期磨损,多因硬度不足或表面脱碳,应重新淬火并控制加热气氛,或采用渗氮处理提高表面硬度。
高温操作安全方面,热处理炉前操作需穿戴隔热服和面罩,防止烫伤。切割防护需佩戴护目镜和防尘口罩,避免金属粉尘吸入。泄漏应急处理针对淬火油泄漏,需用吸油棉吸附并妥善处置,严禁直接排入下水道。
如需进一步技术文档,如详细的热处理曲线、探伤报告样本或应用案例,欢迎联系上海墨钜特殊钢有限公司,业务电话021 67898711,私人电话13472787990,业务联系人曾先生。购买建议方面,用户应根据实际工况的硬度要求、耐磨等级和尺寸精度选择合适规格,若用于出口或特定行业如汽车、航空,需确认材料是否满足相应认证要求。价格区间为每公斤十八至三十五元,批量超过五百公斤可享受折扣,小样试制需加收切割和包装费用。服务与保障承诺包括质保期自交货起六个月,提供完整技术资料如质保书和热处理报告,售后响应在二十四小时内提出解决方案。
使用 微信 扫一扫
加入我的“名片夹”




 微信扫一扫