墨钜特殊钢
06Cr18Ni11Ti
板/棒/管/带/丝/锻件可定制
上海
999
06Cr18Ni11Ti不锈钢:钛稳定化机制、焊接性能与板管材选型
我是厂里负责热处理工艺的技术员,平时打交道的材料不少。今天想专门聊聊06Cr18Ni11Ti这个牌号,也就是大家常说的321不锈钢。不少客户打电话来问,说焊接后设备用了不到半年,焊缝边上就出现一道道裂纹,像蜘蛛网似的,问我这材料到底行不行。其实很多时候不是材料本身的问题,是选型和工艺没对上。
06Cr18Ni11Ti属于奥氏体不锈钢,是在304基础上加了钛元素做稳定化处理。钛的加入能防止材料在450到850度区间长时间停留时析出碳化铬。这个温度区间正好是很多焊接和热加工会碰到的。碳化铬析出后,晶界周围会形成一层贫铬区,腐蚀介质一上来就顺着晶界往里钻,这就是常说的晶间腐蚀。加了钛以后,钛比铬更容易和碳结合,把碳固定住,铬就能老老实实待在固溶体里,耐腐蚀性能就保住了。
说到固溶处理,说白了就是高温加热后快速冷却,让合金元素重新溶回基体里,把材料性能恢复到正常状态。06Cr18Ni11Ti的固溶温度一般在920到1150度之间,做完之后要急冷,不能慢悠悠地凉。有些小厂为了省事,固溶后堆在一起自然冷却,那效果就打折扣了。
上个月有个做化工设备的客户拿了批管子来试样。他们之前用的也是321,但供应商换来换去,质量忽高忽低。这次拿我们的管子和他们手头剩的料同时做晶间腐蚀试验。按照GB/T 4334标准,试样在沸腾的硫酸铜溶液里煮了16个小时,弯完以后一看,他们原来的料弯角处出现了明显的裂纹,我们的管子表面还是光溜的。客户当时就说,差距不用仪器测,肉眼就看出来了。后来他们又做了超声波探伤,就是用声波给钢材内部做B超,看有没有裂纹、夹杂这些缺陷,我们的管子内部也没查出问题。
06Cr18Ni11Ti的焊接性能确实比304要好一些。钛稳定化之后,焊缝附近出现敏化的可能性降低不少。但这不意味着随便焊都行。焊接材料要选对,一般用含铌或含钛的焊丝,比如ER347。焊接线能量别太大,层间温度控制在150度以下比较稳妥。有些老师傅凭经验干活,觉得不锈钢嘛,随便焊焊就行,结果热输入一大,钛稳定化的效果就被削弱了。
我们车间前段时间做了一批直径89毫米、壁厚6毫米的管材,材质就是06Cr18Ni11Ti。做完固溶处理后,抽检硬度在HB 160到180之间,屈服强度大概在205兆帕以上,抗拉强度能到520兆帕以上。延伸率也不错,基本在40%往上。这批管子是发给一个做换热器的厂家的,他们反馈说胀管的时候没出现开裂,以前用别家的料偶尔会有胀裂的情况。
06Cr18Ni11Ti的钛含量一般控制在碳含量的5倍以上,但也不能太高,太高了容易形成氮化钛夹杂。夹杂物多了,材料的韧性和耐腐蚀性都会受影响。所以熔炼的时候要控制好钛和氮的比例。我们用的是电炉精炼加真空脱气,成分控制得比较稳。每批材料出厂前都要做光谱分析,确保化学成分在标准范围内。光谱分析就是用光照射材料表面,根据发出的光谱来判断里面有哪些元素、含量多少,速度快,结果也准。
有客户问过,06Cr18Ni11Ti和304到底差在哪。简单说,304在450到850度区间待久了容易敏化,321因为加了钛,在这个温度区间就稳得多。所以像锅炉、热交换器、管道这些要焊接又要在高温下用的场合,321就更合适。当然价格也比304高一些,毕竟多了钛合金的成本。
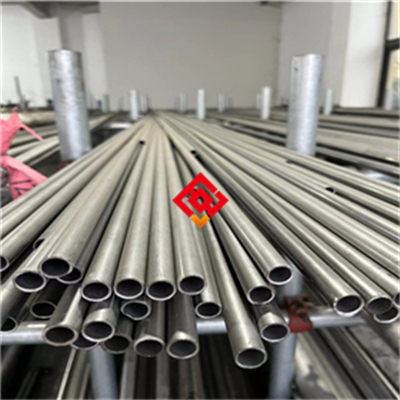
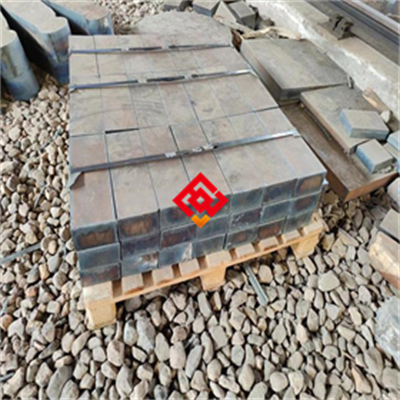
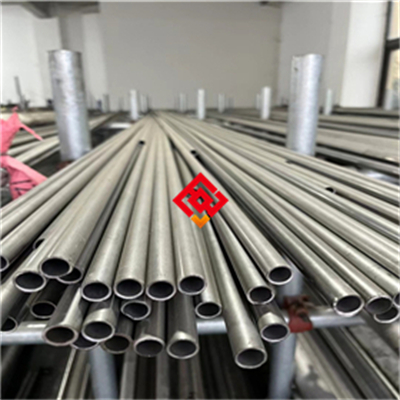
板材质方面,06Cr18Ni11Ti的冷轧板表面一般做2B处理,就是冷轧后经过退火和酸洗,表面比较光亮。热轧板表面是No.1,工业面,适合再做加工。厚度从0.5毫米到60毫米都有。管材的话,无缝管和焊管都能做。无缝管外径从6毫米到630毫米,焊管可以做到更大口径。长度一般定尺6米,也可以根据客户要求定尺。
交货期方面,常规规格的板材和管材我们仓库有备货,一般三到五天能发。特殊规格或者量大的,需要排产,大概十五到二十天。有些客户急用,我们会看看能不能从其他仓库调货。做这行久了,知道客户最怕等料,所以能快就快。
选材这块,如果你拿不准用06Cr18Ni11Ti还是304还是316L,可以把使用环境说一下。温度多少,介质是什么,有没有焊接,焊后做不做热处理。这些信息给全了,基本就能判断。有拿不准选材的可以发个消息聊聊,想试样管的随时说一声。欢迎拿我们的料去测一测,跟手头的材料做个对比,心里就有数了。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫