挑选300M超高强度钢别光盯着强度数字
300M超高强度低合金钢这个材料,我干热处理这行快二十年了,经手的料不说上千吨也有几百吨。今天咱们不聊虚的,就说说为什么同样牌号的300M,有人用着好好的,有人换上就出问题。我挑几个关键点跟你唠唠,都是车间里真金白银换来的经验。
先说这个淬透性,说白了就是钢材能淬硬多深的能力。300M这材料淬透性不错,但也不是随便怎么热处理都能发挥出来。我见过有的厂家拿来的料,化学成分单上看都合格,可一上淬火炉,硬度就是上不去,或者表面硬了心部软。这问题往往出在淬火冷却速度上,不是材料本身的事。你像直径超过80mm的圆钢,要是还按小规格的冷却参数走,心部冷速不够,贝氏体一转,硬度自然就掉下来了。所以咱们做工艺的时候,大规格和小规格的冷却时间得分开调,不能一个参数用到底。
再一个就是回火温度的控制。300M的强韧性匹配,全靠回火这道工序拿捏。温度低了,强度是够,但冲击值往下掉,零件容易脆断;温度高了,韧性上来了,屈服强度又不够。我一般建议客户在260到320度这个区间做回火,具体定多少,得看你的零件服役条件。要是承受交变载荷的,比如起落架或者高强度螺栓,那就往300度以上走一走,保证冲击功。要是主要看抗拉强度,那就往下压一压。这里头有个细节,回火保温时间一定要足,不能光看仪表到温了就出炉。心部到温跟表面到温是两码事,大规格的料保温时间至少得按每25mm壁厚一小时来算。
说到检测,我们每批料出厂前都要做超声波探伤,就是用声波给钢材内部做B超,看有没有裂纹、夹杂这类缺陷。有一次给一个做模具的客户发货,探伤的时候发现一根直径120mm的料心部有个小当量缺陷,虽然国标允许,但我们还是挑出来没发。客户后来知道了,说你们这关把得严。其实这不是严不严的事,300M这种材料用在关键受力部位,内部有一点夹杂物,疲劳寿命就差一大截。夹杂物这东西,你就理解成钢材里的杂质颗粒,它跟基体的结合力弱,受力的时候容易从那儿开裂。
还有客户老问,300M和4340到底啥区别。其实主要就在硅含量上。300M加了1.6%左右的硅,别小看这点硅,它能把回火脆性温度往上推,这样你在更高温度回火的时候,强度不降太多,韧性还能保住。再一个就是钒,300M里加了钒,晶粒度控制得更好。晶粒度你可以理解成钢材内部晶粒的大小,晶粒越细,强度和韧性配合越好。这就像盖房子,砖块小一点砌得密实,墙就结实。
前阵子有个做液压杆的客户,之前用别的厂家的300M,总是反馈说加工的时候刀具磨损快。我让他把料拿过来一测,硬度是合格,但硬度均匀性不好,同一根料两头能差3个HRC。硬度不均匀,加工的时候刀具受力就忽大忽小,磨损自然快。后来他换了我们的料,我们这边连轧出来的圆钢,整根料的硬度差控制在1.5个HRC以内。他怎么试的呢,拿我们的料和他之前的料各取三段,同一台车床上同样的参数走一刀,我们的料加工完表面粗糙度明显好一截,刀具寿命也上去了。
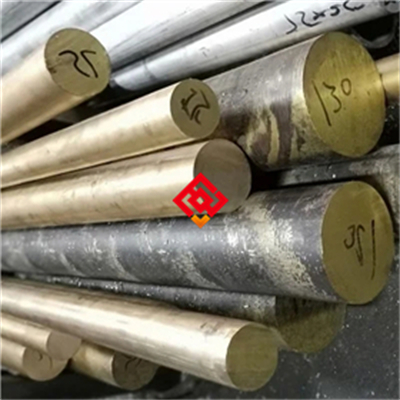
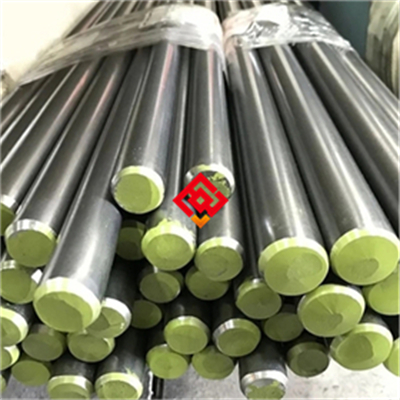
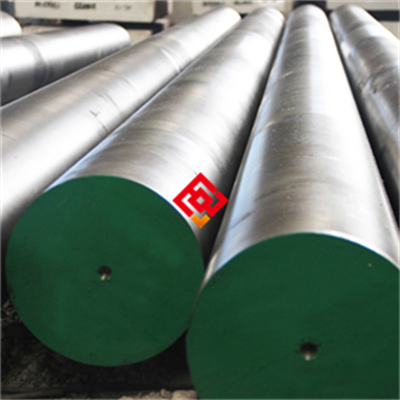
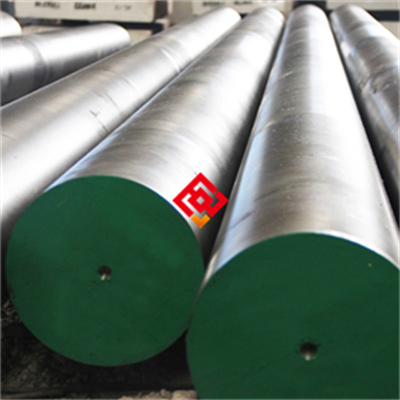
规格这块,我们常备的300M圆钢从直径20mm到200mm都有,长度一般3到6米,定尺也可以切。锻造料和轧制料都有,看客户用途。如果是做重要承力件,建议选锻造加电渣重熔的,纯净度更高。要是做一般结构件,电炉精炼加真空脱气的轧制料就够用。交货期这一块,常规规格基本都有现货,特殊规格定轧的话,看排产情况,一般二十天到一个月。
最后说一句,选300M别光盯着抗拉强度那个数字看。强度指标是死的,材料的纯净度、热处理后的组织均匀性、批次间的稳定性,这些才是决定你零件寿命的关键。有拿不准自己零件该选什么规格、什么热处理制度的,可以发个消息聊聊,把图纸或者服役条件说一下,我帮你参谋参谋。想拿样试的也随时说,我们这边可以按你的要求切小样,你拿回去自己做拉伸和冲击,数据说话最实在。
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫