挑选S41008低碳马氏体不锈钢焊接性能全解析
我是老周,在热处理车间干了快二十年了。每天跟钢材打交道,手里摸过的料比吃过的米还多。今天想跟大伙聊聊S41008这个材料,特别是它的焊接性能。为啥聊这个?因为最近碰到好几个客户,都是因为焊接这道坎没迈过去,吃了大亏。
先说个真事。上个月有个做食品机械的客户来找我,说他们之前用别家的S41008板材焊了一批料斗,结果用了不到三个月,焊缝附近全裂了。他拿着断口给我看,我一眼就瞧出问题出在哪。这材料本身没问题,问题在焊前没做预热,焊后也没做热处理。说白了,就是把它当成普通碳钢来焊了。
S41008是什么材料?它是低碳马氏体不锈钢,对应牌号就是咱们常说的410S。含碳量低,一般在0.08%以下。这个低碳的好处是啥?就是焊接的时候不容易产生冷裂纹。但注意,我说的是不容易,不是不会。马氏体不锈钢有个特点,它在高温下是奥氏体组织,一冷却下来就变成马氏体。这个转变过程伴随着体积膨胀,会在焊缝和热影响区产生很大的内应力。应力一大,加上氢的作用,裂纹就来了。
说到这儿得解释一个词,叫淬透性。淬透性说白了就是钢材能淬硬多深的能力。S41008的淬透性不算高,但也不是完全没有。焊接的时候,热影响区会被加热到很高的温度,然后快速冷却,相当于做了一次局部淬火。如果冷却速度太快,热影响区就会变成硬而脆的马氏体,硬度能到HRC40以上。这个硬度下,材料塑性很差,稍微一受力就容易开裂。
那怎么解决?我给大家说几个实在招。
第一,焊前预热。S41008焊接前,要把工件加热到150到200摄氏度。这个温度不算高,手摸上去烫但能短暂停留。预热的目的是啥?就是减缓焊后的冷却速度,让热影响区不要形成太硬的马氏体。有客户问我,说老周,我拿煤气罐烤一烤行不行?行是行,但得烤均匀,别这边烤红了那边还是凉的。最好用加热毯或者电热棒,温度均匀。
第二,控制焊接线能量。线能量是焊接时输入到单位长度焊缝上的热量。线能量太大,热影响区晶粒会粗大,韧性下降。线能量太小,冷却速度快,又容易淬硬。S41008的线能量建议控制在每毫米10到15千焦。这个数听着专业,其实就是焊接电流乘以电压再除以焊接速度。举个例子,电流120安培,电压22伏,焊接速度每分钟150毫米,算下来线能量大概是每毫米10.5千焦,正好在范围内。
第三,焊材选择。S41008焊接,焊条或者焊丝得选对。一般用ER410或者E410焊材,成分跟母材接近。但有个细节,焊材的碳含量要比母材还低一点,这样焊缝的塑性和韧性更好。我见过有人拿304焊丝去焊S41008,焊完看着挺漂亮,一探伤全是问题。为啥?因为304是奥氏体不锈钢,跟马氏体不锈钢的膨胀系数差太多,冷却后应力集中,不裂才怪。
说到探伤,这里得解释一下超声波探伤。超声波探伤就是用声波给钢材内部做B超,看有没有裂纹、夹杂这些缺陷。S41008焊接件做完之后,最好做一次超声波探伤,特别是厚板。有些裂纹在表面看不出来,但内部已经开裂了,一用就出事。
第四,焊后热处理。这一步很多人省了,但恰恰是最不能省的。S41008焊完之后,要趁还没完全冷却,大概100到150摄氏度的时候,赶紧做回火处理。回火温度建议在700到750摄氏度,保温一小时,然后空冷。回火的目的是啥?就是让热影响区那些硬脆的马氏体分解,变成回火索氏体,硬度降下来,韧性提上去。我做过对比试验,同一批S41008试板,焊后不回火的,冲击功只有20焦耳左右。回火之后,冲击功能到80焦耳以上。这个差距,到了实际工况里就是裂与不裂的区别。
再解释一个词,叫晶粒度。晶粒度就是晶粒的大小,晶粒越细,材料的强度和韧性越好。S41008焊接时,热影响区靠近焊缝的地方,晶粒会长得很大。晶粒一粗,韧性就掉。所以焊接的时候,要尽量控制热输入,别让热影响区温度太高。另外,焊后正火处理也能细化晶粒。正火说白了就是把钢材加热到临界温度以上,保温一段时间,然后拿出来在空气中自然冷却。这个过程能让晶粒重新形核长大,变得均匀细小。
有客户问我,说老周,S41008能不能不预热直接焊?我的回答是,薄板可以,但得看厚度。一般来说,板厚小于6毫米的,环境温度不低于15摄氏度,可以不预热。但焊完必须做回火。板厚超过6毫米的,老老实实预热,别省这一步。我见过太多图省事结果返工的,算下来成本比预热高多了。
还有个事得提醒大伙。S41008焊接的时候,环境湿度不能太高。湿度超过60%,焊条和母材表面容易吸附水分。水分在电弧高温下分解成氢,氢溶进焊缝里,冷却后聚集在应力集中处,形成氢致裂纹。这种裂纹有延迟性,焊完当时看不出来,过几个小时甚至几天才出现。所以焊条使用前要在250摄氏度下烘干两小时,随用随取。
说到这儿,我想起去年给一个做阀门的企业供货的事。他们用S41008圆钢加工阀杆,需要跟阀体焊接。一开始他们自己焊,成品率只有六成。后来我建议他们调整焊接工艺,焊前预热到180摄氏度,用ER410焊丝,焊后立刻进炉做730摄氏度回火。调整之后,成品率直接干到九成五以上。他们车间主任后来跟我说,老周,你这几招看着简单,但真管用。
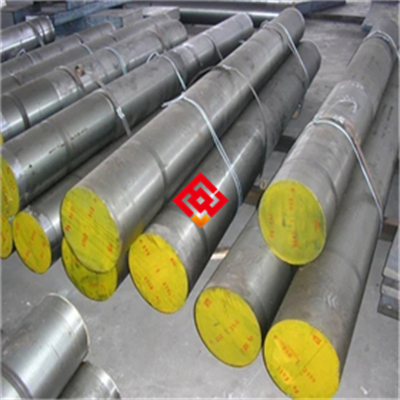
S41008的规格范围,我们这边常备的是直径12毫米到180毫米的圆钢,长度2米到9米。板材的话,厚度3毫米到60毫米都有。生产工艺是电炉精炼加真空脱气,再连轧成型。每一批都做光谱分析,保证成分达标。超声波探伤和硬度检测也是批批做,有问题的直接挑出来,绝不流入客户手里。
S41008的典型应用,除了刚才说的食品机械和阀门,还有汽车排气系统、锅炉配件、热交换器这些。这些工况有个共同点,就是既要耐腐蚀,又要承受一定的温度和应力。S41008的耐腐蚀性不如304,但它的强度比304高,而且成本低不少。所以用对地方,性价比很突出。
最后说句实在话。S41008这个材料,焊接性能在馬氏体不锈钢里算好的,但再好也得按规矩来。预热、控温、选焊材、做回火,这四步一步都不能少。有拿不准的地方,可以发个消息聊聊。想试样管的随时说一声,我们这边有现成的焊接试板,焊完可以做拉伸和冲击试验,数据直接给你看。欢迎拿我们的料去测一测,好不好,试过才知道。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫