SUS308奥氏体不锈钢焊丝到底耐不耐用
我是车间里管质检的,干了快二十年。每天跟各种钢材打交道,手上摸过的料比吃过的米还多。今天不聊别的,就说说SUS308奥氏体不锈钢焊丝这个材料。为啥说它?因为最近老有人问我,这玩意儿到底耐不耐用,跟304比咋样,跟316L比又差在哪。问的人多了,我就干脆把我知道的都说出来,省得一遍遍解释。
先说清楚,SUS308是奥氏体不锈钢焊丝,主要用在焊接304不锈钢的时候。它的成分跟304很接近,但镍含量稍微高一点,铬也略高。为啥要这样配?因为焊接的时候,焊缝金属会经历高温熔化再冷却的过程,成分上会有些烧损。SUS308多出来的那点镍和铬,就是提前补上这个损耗,让焊缝最后跟母材的性能差不多。你要是拿304焊丝去焊304母材,焊缝的耐腐蚀性可能就比母材差一截,时间长了容易从焊缝开始锈。SUS308就是来解决这个问题的。
有人可能对奥氏体这个说法不太熟。说白了,奥氏体就是不锈钢的一种内部组织结构。这种结构的不锈钢没有磁性,韧性和焊接性能都很好。咱们平时说的304、316L、321,都是奥氏体不锈钢。SUS308也是这个家族的,专门做焊丝用。
那SUS308到底耐不耐腐蚀?我得说,看你怎么用。它在常温下耐一般的大气腐蚀、淡水腐蚀都没问题。你要是拿它去焊食品设备、化工管道、或者医疗器械,只要焊接工艺到位,焊缝的耐蚀性跟304母材基本一致。但你要是拿它去焊了以后泡在海水里,或者接触强酸强碱,那不行。那种环境得用316L或者更高级的材料。SUS308的定位就是配合304用的,不是万能选手。
说到焊接工艺,这里头有个关键指标叫晶粒度(就是钢材内部晶粒的大小)。晶粒度越细,材料的强度和韧性一般越好。SUS308焊丝做出来的时候,我们厂里会控制拉拔和热处理工艺,让晶粒度保持在一个合适的范围。太粗了焊缝容易裂,太细了又可能影响流动性。这个度得拿捏好。
还有一件事,焊丝表面不能有油污、锈迹或者拉拔留下的润滑剂残留。这些东西在焊接高温下会分解,产生气孔或者夹渣。所以我们的焊丝出厂前都要经过清洗和烘干。你拿到手的时候,表面应该是光亮干净的。要是发现焊丝上有黑点或者油乎乎的感觉,那别用,直接退回来。
上个月有个客户,做不锈钢水箱的,之前一直用别家的SUS308焊丝。他跟我说,焊完以后做打压试验,焊缝附近偶尔会出现细小的锈点。他以为是焊接电流没调好,换了参数还是不行。后来拿我们的焊丝试了一批,同样的焊工、同样的参数,焊完做酸洗钝化,锈点没了。他挺高兴,又拿了两卷回去做对比。其实原因不复杂,就是焊丝里的杂质元素控制得不一样。有些小厂为了降成本,用的原料不纯,硫磷含量偏高。硫磷这东西在焊缝里会形成夹杂物(就是藏在钢里的微小杂质颗粒),这些夹杂物就是腐蚀的起点。我们的SUS308从电炉精炼开始就控制硫磷,再加上真空脱气,把气体和杂质都抽走。光谱检测(用光来照钢材,看它发出什么颜色的光,就能知道里面有什么元素、含量多少)每批都做,成分不合格的直接回炉。
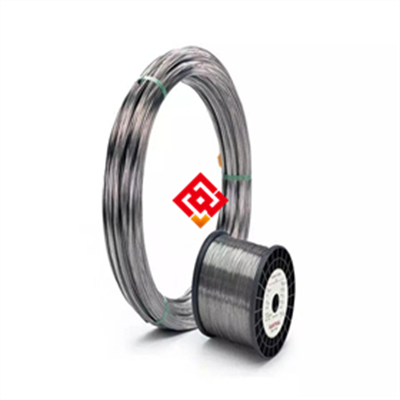
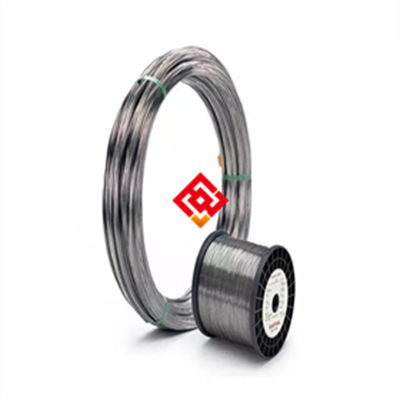
再说个实在的。SUS308焊丝的规格,我们常做的是直径0.8毫米到1.2毫米的盘丝,也有1.6毫米到4.0毫米的直条。盘丝主要给自动焊或者半自动焊用,直条给手工氩弧焊用。长度一般是1米一根,或者按客户要求切。包装有5公斤一盘、15公斤一盘的,也有25公斤一箱的直条。你要是用量大,我们可以按你的要求打托或者装木箱。
交货期这事我也得提一句。常规规格的SUS308,我们仓库里一般都有现货。你今天下单,明天就能发。要是碰上特殊直径或者特殊包装,那得排产,大概五到七天。急用的话提前说,我们尽量往前排。上回有个做压力容器的客户,半夜打电话说焊丝不够了,第二天一早就要开工。我们值班的同事连夜从仓库调了两盘,早上六点就给他发走了。这种事不多,但能帮就帮。
有人问SUS308和308L啥区别。多个L就是低碳的意思。低碳的好处是抗晶间腐蚀(就是钢材内部晶粒边界被腐蚀,像墙的砖缝被掏空一样)能力强。你要是焊接后不做固溶处理(高温加热后快速冷却,让钢材内部结构重新变得均匀),那就用308L。要是焊完还要做热处理,那SUS308也行。我们两种都做,看你需要。
最后说句实在话。选焊丝不是越贵越好,也不是越便宜越划算。你得看你的母材是什么、焊接工艺是什么、用在哪。拿不准的可以发个消息聊聊,把母材牌号、板厚、焊接方法告诉我,我帮你参谋。想试样管的随时说一声,我们给你寄几根过去,你自己焊一道试试。焊缝好不好,探伤(用声波给焊缝内部做B超,看有没有裂纹、气孔)一做就知道。欢迎拿我们的料去测一测,跟别家的比一比。数据不会骗人。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫