挑选耐高温氧化的合金板材 我经手HAYNES230的一些实在话
干采购顾问这行有些年头了,平时帮客户张罗各种特殊钢材。最近问HAYNES230的人明显多起来,特别是做高温炉膛、燃烧室还有化工裂解装置的。大家伙儿的问题都特实在:这材料到底耐不耐烧?能不能扛住长期高温?批次之间稳不稳定?今天我就拿HAYNES230镍铬钨钼耐热合金抗氧化这个事儿,跟各位聊聊我经手时遇到的真情况。
先说个常被问懵的参数。HAYNES230的抗氧化能力,行内人看两个东西。一个是铬含量,这材料铬给到了22%左右。铬这东西在高温下会往外跑,跟氧气结合生成一层致密的氧化铬皮。这层皮说白了就跟给钢材穿件防护服似的,把里面的金属捂得严严实实,氧气进不去,氧化速度就慢下来了。另一个是钨和钼的搭配。钨钼都是难熔金属,加进去能大幅提高合金的高温强度。但光有强度不够,还得看这层氧化皮扛不扛得住剥落。有些材料氧化皮长得快掉得也快,掉一层新肉就露出来接着烧,寿命自然短。HAYNES230里还加了点镧,这元素能让氧化皮粘得更牢,冷热交替的时候不容易起皮开裂。
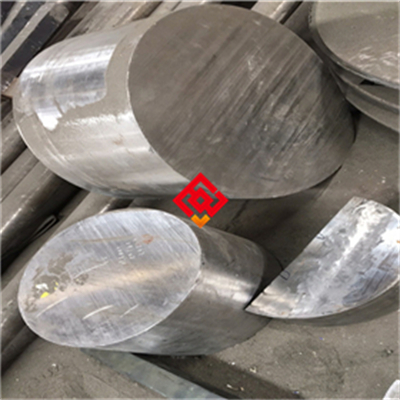
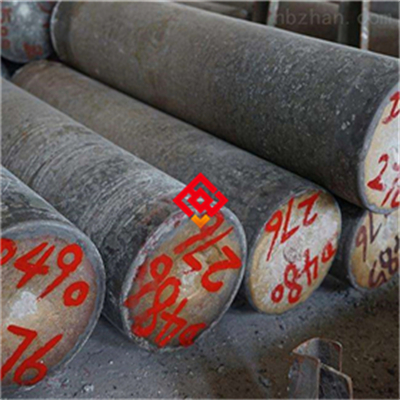
前阵子有个做热处理炉辊棒的客户找我。他之前用别的镍基合金,炉子里跑个把月,辊棒表面就起皮,一敲哗哗掉渣。后来拿了批HAYNES230的棒材去车加工。装炉之前我特意让他做了个超声波探伤(就是用声波给钢材内部做B超,看有没有裂纹和夹杂)。探伤结果出来,内部质量挺干净。上炉跑了三个月,他拍了张照片过来。表面就一层薄薄的氧化色,拿手摸上去滑溜溜的,没有那种坑坑洼洼的剥落坑。他说拆炉检修的时候,用卡尺量了下直径,磨损量比之前用的材料少了一大截。这客户后来跟我讲,以前总觉着镍基合金都差不多,试过才知道,这抗氧化层的粘附性差一点,使用寿命就差出好几倍去。
说到批次稳定性,这也是我帮客户盯得最紧的地方。HAYNES230这类合金,成分稍微偏一点,性能就飘。特别是碳含量和硼含量。碳高了,高温强度是上去了,但焊接性能变差,容易裂。硼这东西更敏感,加一点点能改善热加工性,加多了晶界上析出硼化物,冲击韧性(就是材料抗突然打击的能力,像锤子砸上去会不会脆断)哗啦就掉下来。所以每次去供应商那儿提货,我都要看光谱检测(用光照射金属,看它发出啥颜色的光来判断成分对不对)报告。正经的货,每一炉号都应该有对应的光谱数据,铬、钨、钼这些主元素偏差范围卡得很死。有些小厂拿库存料充数,光谱一打,钨含量差个零点几,高温性能就打个问号。
还有个事儿得提一嘴。HAYNES230加工起来不算省心。它韧性大,切削的时候粘刀。我给客户的建议都是,车削的时候线速度别拉太高,刀具选耐磨的牌号。特别是钻孔,钻头容易烧。有回一个客户急着要一批法兰盘,自己拿普通高速钢钻头去怼,结果钻了三个孔,钻头红了两根。后来换了含钴的钻头,参数调低点,顺顺当当干完了。这材料就这样,你顺着它的脾气来,它给你好好干活。你硬来,它就给你脸色看。
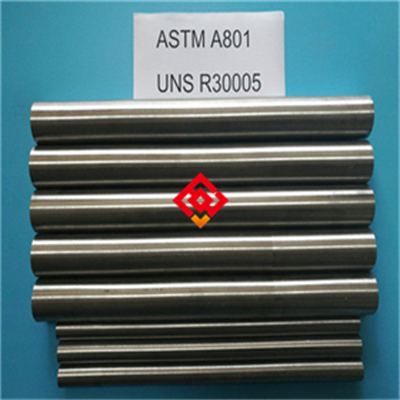
规格方面,我常备的HAYNES230板材厚度从1.5毫米到60毫米都有。棒材直径从12毫米到180毫米。长度一般切2米到6米,客户要定尺也行。有些做炉内耐热工装的,需要薄板折弯,我就建议他们用退火态(就是加热到一定温度再慢慢冷却,让材料变软好加工)的板子。折弯完了再去固溶处理(说白了就是高温烧透了快速冷却,把合金元素重新溶回基体里,让耐腐蚀和抗氧化性能回到正常水平),这样折弯处不容易裂。要是直接拿硬态板去折,十有八九要出问题。
前两天还有个客户问我,HAYNES230跟HAYNES188比咋样。我说这俩侧重点不同。188的钴含量高,高温强度更猛,但抗氧化性稍微逊色一点。230的铬含量高,抗氧化和抗渗碳能力更突出。你要是炉子里气氛干净,就是纯高温氧化,230够用。要是炉子里有硫或者氯气那种腐蚀性气氛,那就得再琢磨琢磨。没有哪种材料是万能的,得看具体工况。
供货这块,我一般建议客户提前个把月打招呼。HAYNES230不是普通货,钢厂排产有周期。特别是非标尺寸,得专门轧制或者锻造。有些客户急吼吼要货,我手里有常规规格的现货,能发就发了。没有的,我帮他盯着生产进度,出来了第一时间安排。物流我也帮着看,这材料贵,运费险得买上。打包的时候叮嘱仓库,板子之间垫上木条,别让路上颠簸把边角磕了碰了。磕碰的地方容易成为氧化起点,高温下先坏的就是那些伤。
有回发货前做超声波探伤,发现一根棒材芯部有轻微内裂。那批货客户催得急,但我想都没想,直接把这根挑出来没发。内裂这东西,表面看不出来,上了炉子高温一烤,应力一集中,说断就断。客户要是拿去做关键承力件,出了事故不是闹着玩的。后来补料晚了三天,客户知道了缘由,反倒踏实了。他说老李你这人靠谱,以后单子都给你。做这行就是这样,你替客户把风险挡在前面,客户才愿意把后背交给你。
选HAYNES230的时候,别光盯着价格。便宜有便宜的道道,可能是成分偏了,可能是探伤糊弄过去了。贵有贵的道理,光谱检测、超声波探伤、硬度检测一道道做下来,成本摆在那儿。我建议客户先拿小样去试。做个拉伸试验(把材料拉断,看它到底能承受多大拉力),测个屈服强度(材料开始永久变形那个点的力,好比弹簧拉过头回不去了),再放到实际炉况里跑一跑。数据说话,比啥都强。
有拿不准选材的,或者想聊聊具体工况的,可以发个消息。想试样管的随时说一声。欢迎拿我们的料去测一测,跟你们手头用的材料比一比。东西好不好,炉子里见真章。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫