铸铁底座(铸铁平台)使用中经常出现的问题,基本都绕不开这几类:精度、结构、表面、T型槽、安装、环境维护。很多问题不是突然发生的,而是安装、承载、清洁、防锈没做好,慢慢累积出来的。
1. 精度超差、变形、扭曲
表现:平面度变差、局部凹陷、对角不平、刮研点消失、拼接平台错位。
常见原因:
安装时只垫四角,中间悬空,受力后慢慢变形;
地脚螺栓强行拧紧,产生内应力;
基础下沉、垫铁松动;
长期超载、偏载、集中载荷;
铸铁时效不足,内应力释放;
温度剧烈变化或局部受热。
预防:多点可调垫铁支撑、均匀受力、按额定载荷使用、定期复检调平。
2. 工作面磨损、划伤、磕碰
表现:划痕、凹坑、毛刺、拉伤、局部亮斑。
常见原因:
工件直接拖拽;
锤子直接敲击工作面;
尖锐工件、工具高空掉落;
铁屑、砂粒未清理就放工件,形成研磨。
预防:轻放工件、加等高垫铁、禁止直接敲击、用后及时清屑。
3. 锈蚀、腐蚀
表现:表面锈斑、T型槽锈死、地脚孔锈蚀、精度基准被破坏。
常见原因:
潮湿环境、梅雨季;
水基切削液、冷却液、水渍未擦干;
手汗、酸碱清洗剂;
长期停用未涂防锈油。
预防:工作面及槽内涂防锈油,保持干燥通风,水渍及时擦干,长期停用贴防锈纸并加盖防尘罩。
4. T型槽损坏
表现:槽口开裂、槽壁磨损、槽宽变大、螺栓滑牙、槽内锈死、铁屑堵塞。
常见原因:
用不匹配的T型螺栓硬砸进去;
夹紧力过大、强行拧紧;
焊接飞溅、气割烧伤;
槽内长期不清理、不涂油。
预防:螺栓匹配、夹紧力适中、槽内清洁涂脂、禁止在槽口直接焊接。
5. 裂纹、断裂、边角崩缺
表现:槽口裂纹、地脚孔裂纹、边角掉块、局部断裂。
常见原因:
铸造缺陷:砂眼、气孔、缩松、夹渣;
超载、冲击、吊装跌落;
焊接热应力;
叉车铲T型槽、钢丝绳勒工作面。
预防:按承载使用、正确吊装、禁止焊接、发现裂纹及时停用并请专业厂家评估。
6. 安装与支撑失效
表现:平台松动、水平变化、垫铁锈蚀松动、地脚螺栓拔松、基础沉降。
常见原因:
基础不牢、灌浆不实;
垫铁数量不足或规格不对;
地脚螺栓未均匀紧固;
长期振动导致松动。
预防:坚固基础、多点支撑、均匀紧固、定期检查垫铁和地脚螺栓。
7. 温度与振动引起的精度漂移
表现:早上准、下午不准;附近冲床一开,检验结果波动。
常见原因:
阳光直射、热源烘烤、环境温差大;
附近机床、冲床、行车振动;
精的密检验未在恒温环境使用。
预防:远离热源和强振动源,精的密平台尽量在20±2℃环境使用。
8. 铸造与加工缺陷暴露
表现:加工后出现砂眼、气孔、黑皮、硬度不均、局部软点。
常见原因:铸造质量差、时效处理不足、加工余量不够。
预防:采购时选正规厂家,要求材质报告和时效处理,重要平台到货后复检。
9. 附件与夹具使用不当
表现:压板打滑、螺栓弯曲、槽口被拉伤、工件夹不牢。
常见原因:
T型螺栓、压板、螺母规格不匹配;
夹紧点远离支撑点;
用普通螺栓代替T型螺栓。
预防:使用配套夹具,夹紧点尽量靠近支撑,避免悬臂受力。
10. 维护缺失、检定不及时
表现:精度已经超差还在用,锈蚀、划伤越来越严重。
常见原因:
无定期清洁、防锈制度;
长期不检定;
精度超差后自行砂轮打磨。
预防:每6~12个月检定一次,高频使用缩短周期;超差后由专业厂家刮研或磨削修复。
一句话总结:铸铁底座/平台常见的问题就是——变形超差、锈蚀、划伤、槽口损坏、裂纹、安装松动、维护不到位。核心预防就六个字:调平、均载、清洁、防锈、检定、专业修复。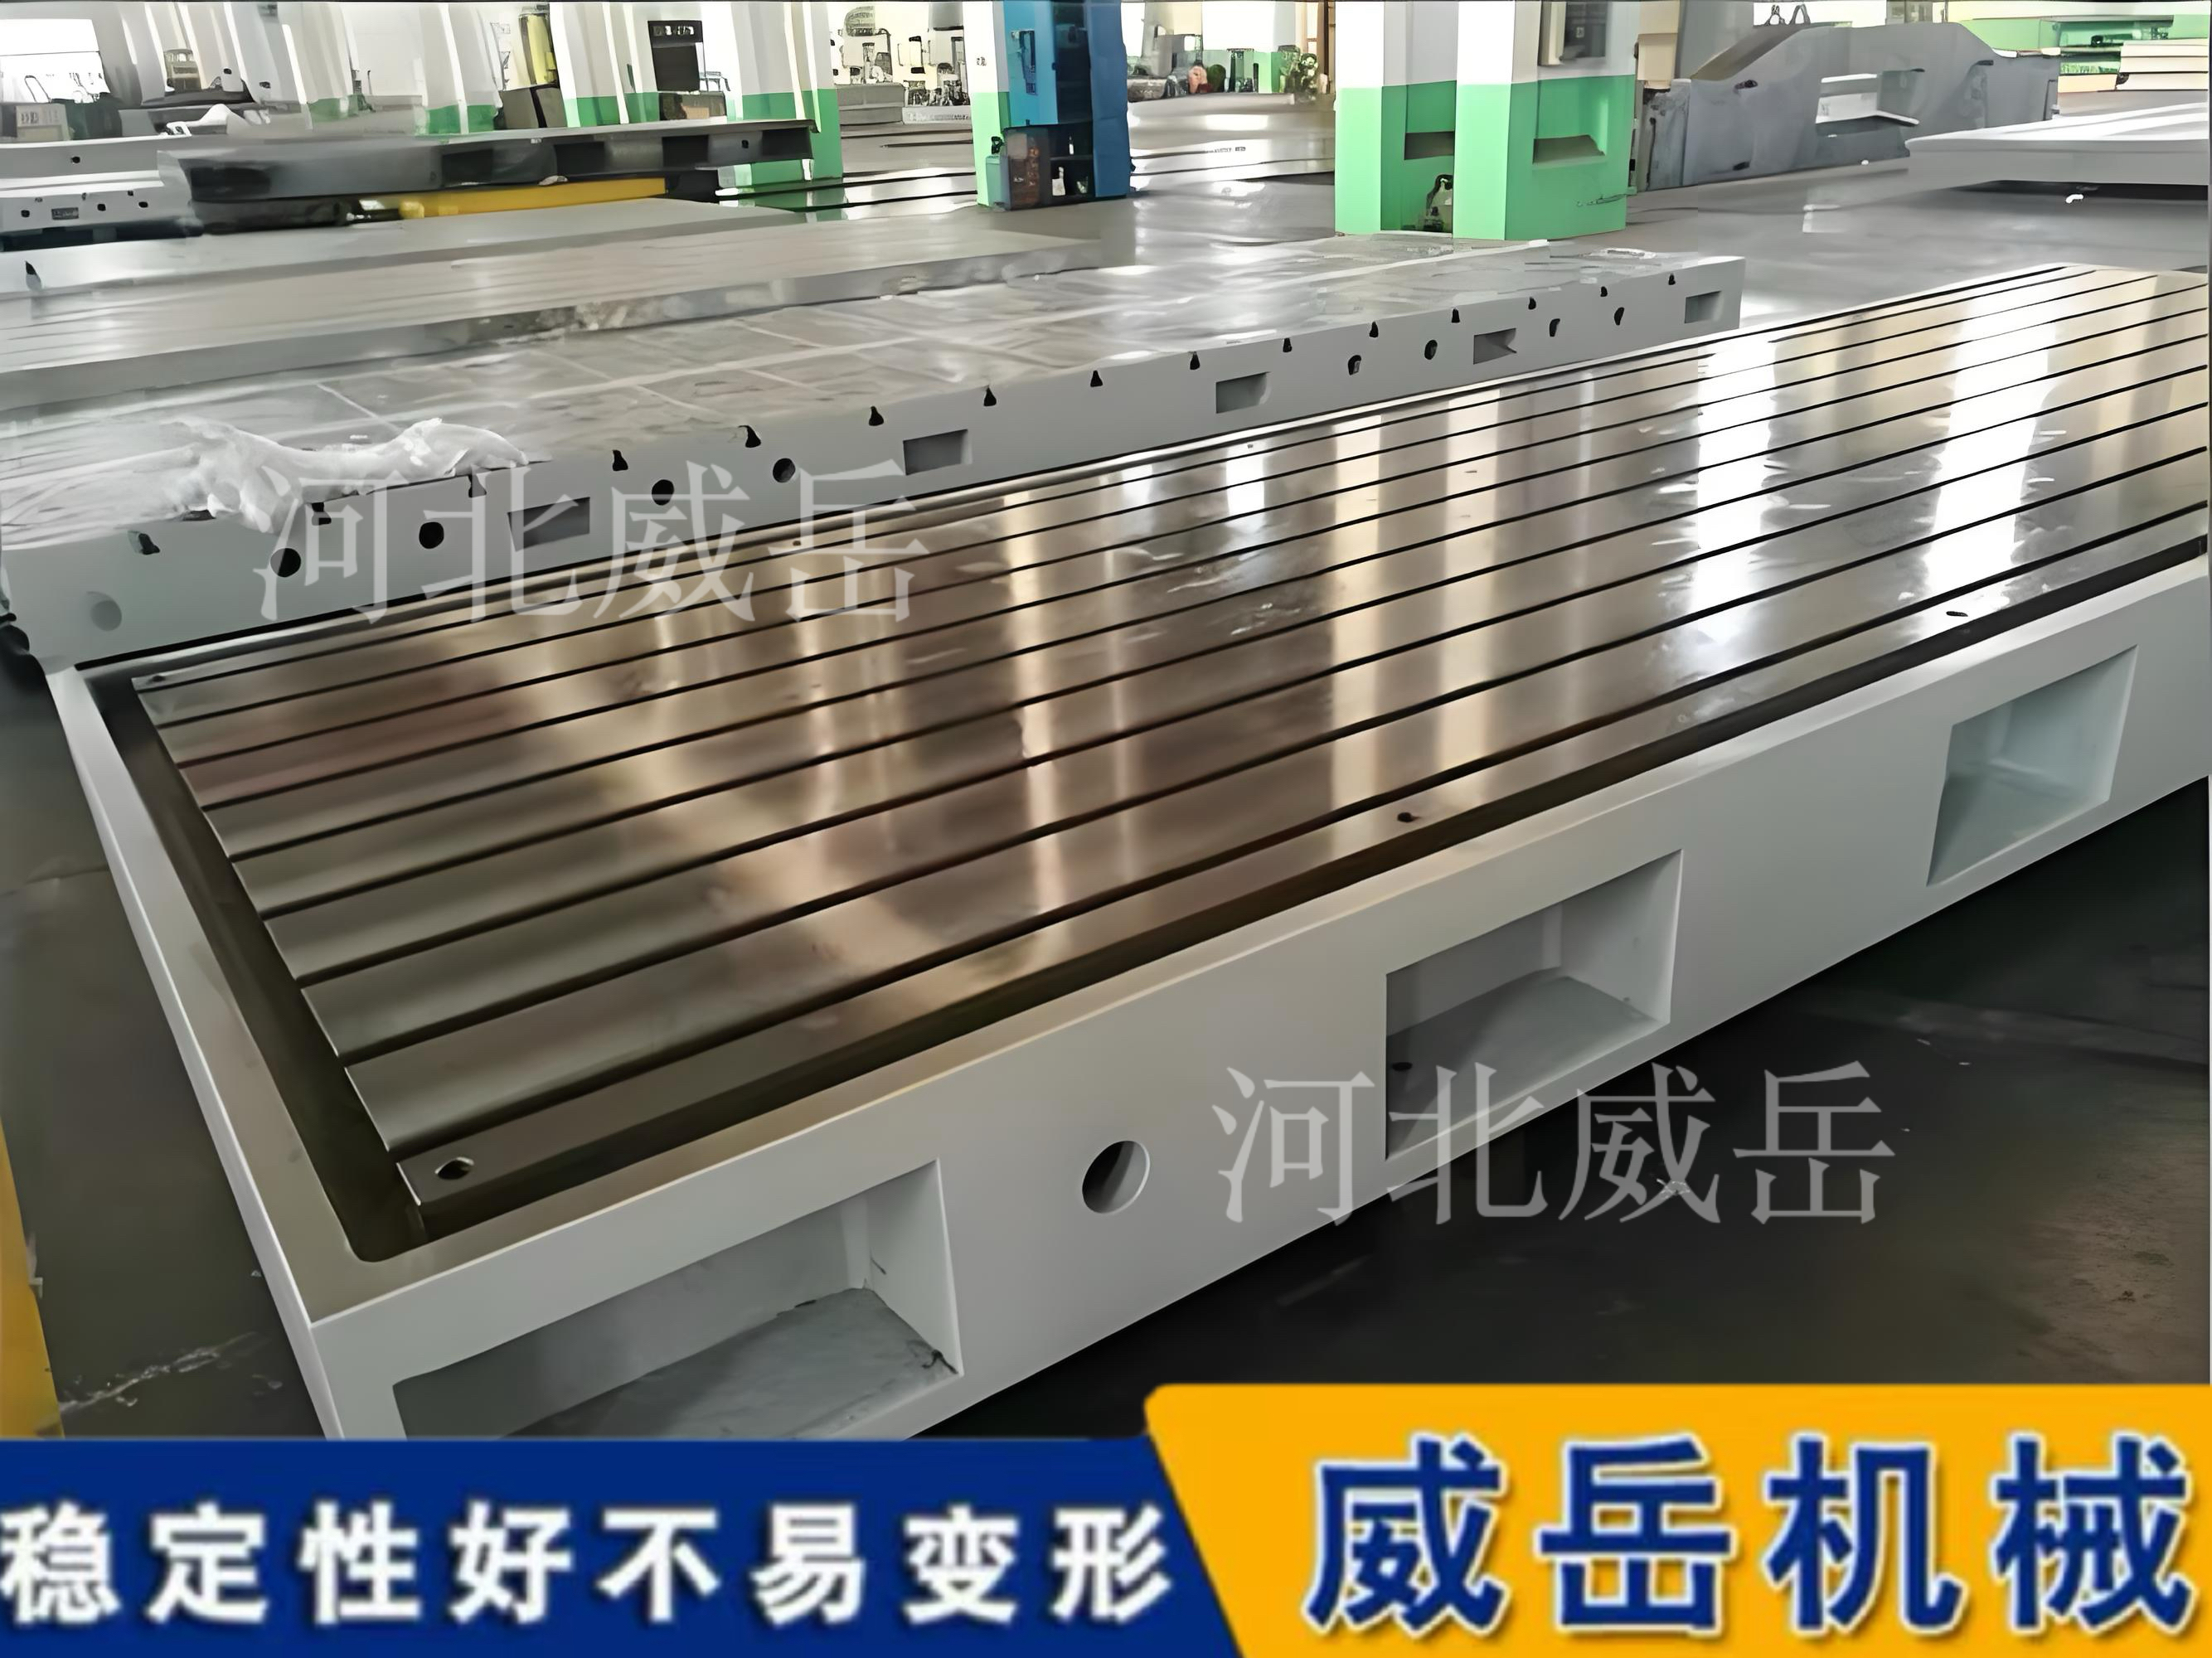
使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫







全部评论