1J67软磁合金热处理装炉方式的影响
干热处理这行快二十年了,我越来越觉得装炉方式是个容易被忽视的大问题。今天咱们就聊聊1J67软磁合金的热处理装炉方式到底有多大影响。很多客户拿到1J67软磁合金后,觉得牌号对了、成分合格了,热处理随便怎么装都能出好结果。说实话,真不是这样。我见过太多因为装炉不当导致磁性能不达标的案例,今天就把这些年踩过的坑和总结的经验跟大家聊聊。
先说说1J67这个材料。它是铁镍基软磁合金,镍含量在65%左右,钼含量在2%左右,剩下来主要是铁。这个成分体系让它有很高的起始磁导率和最大磁导率,同时矫顽力低,饱和磁感也不算差。用在什么地方呢?像高灵敏度继电器、磁放大器、脉冲变压器、还有各种小功率的磁芯,都离不开它。我们供的1J67带材和棒材,规格从0.05毫米的薄带到直径60毫米的圆棒都有,状态分冷轧态、软态、半硬态,客户拿到手之后通常还要自己做最终热处理才能把磁性能发挥出来。
这里就得说到热处理了。1J67的热处理跟普通结构钢完全不是一回事。结构钢淬火是为了变硬,1J67热处理是为了让晶粒长大、让内应力消失、让磁畴壁容易移动。说白了,就是要把材料内部收拾得顺顺当当,让磁力线跑起来不费劲。关键指标有几个:矫顽力(就是让材料退磁需要多大的反向磁场,越小越好)、起始磁导率(弱磁场下的导磁能力)、最大磁导率(强磁场下的导磁能力)。这些指标对热处理制度非常敏感,而装炉方式就是热处理制度里最容易被忽略的一环。
我碰到过一个客户,做脉冲变压器的,用的就是我们的1J67带材。他之前一直用井式炉做退火,装炉的时候把带材卷成圆环,一层一层叠着放,每层之间垫了氧化铝粉。结果做出来的磁芯,起始磁导率忽高忽低,同一批料不同位置差距能到30%以上。他一开始怀疑是材料批次问题,换了两批料还是这样。后来我让他把装炉方式改一改,别叠那么密,每层之间留出足够的空隙,让保护气氛能顺畅地流过去。他试了一炉,同样的材料,同样的温度曲线,磁导率的一致性明显好了,不同位置的差距缩到了8%以内。他打电话跟我说,原来装炉方式真能决定成败。
为什么装炉方式这么关键?咱们得从传热和气氛两个角度说。先说传热。1J67热处理一般用氢气或者真空,温度在1100到1200度之间。这个温度下,热量传递主要靠辐射和对流。如果带材卷得太紧,层与层之间挨得太近,热量传进去就慢,外层到温了内层还没到,保温时间就不够。内层晶粒没长好,内应力没消干净,磁性能自然差。而且冷却的时候也一样,外层冷得快内层冷得慢,冷却速度不一致,内应力分布就不均匀。磁畴壁移动的时候遇到这些应力区,就像走路遇到坑坑洼洼,阻力大,磁导率就上不去。
再说气氛。1J67对气氛非常敏感。氢气露点要控制在零下40度以下,氧含量要极低。如果装炉太密,保护气体在炉内流动不畅,局部区域可能形成气氛死角。带材表面残留的润滑剂或者氧化层在高温下分解,产生的水汽排不出去,就会导致局部氧化。氧化层一出现,磁性能直接掉一大截。我见过一个极端的例子,客户用真空炉做,装炉的时候把带材卷直接堆在炉底,结果靠近炉底板的那几卷,表面发蓝,磁导率只有正常值的一半。后来改成用耐热钢架子分层悬挂,问题就解决了。
那正确的装炉方式应该是什么样的?我根据这些年跟客户一起摸索的经验,总结了几个要点。第一,带材或者棒材不能直接接触炉底或者炉壁,要用耐热钢支架或者料筐撑起来,让气氛能从各个方向流通。第二,卷材要立放,不要平叠。立放的时候层与层之间自然有缝隙,热量和气氛都能进去。如果非要平叠,每层之间要用氧化铝球或者耐热钢隔条隔开,间距至少5毫米。第三,装炉量不能太满。炉膛有效容积的利用率控制在60%到70%比较合适,留出足够的空间让气氛循环。第四,不同规格的料不要混装。薄带和厚棒的热处理时间不一样,混在一起必然有一方吃亏。
再说一个细节。1J67在热处理之前,表面清洁度很关键。客户拿到我们的料,如果是冷轧态,表面会有一层薄薄的轧制油。这层油在高温下会分解成碳和氢,碳会渗到合金里,影响磁性能。所以装炉之前最好先做一次预清洗,用丙酮或者酒精擦一遍,或者做一次低温预烧,把油烧掉。我有个客户做高精度磁放大器的,他对磁导率要求特别高,每次装炉之前都用超声波清洗机洗一遍,然后烘干再装炉。他说这一步多花半小时,后面省心得多。
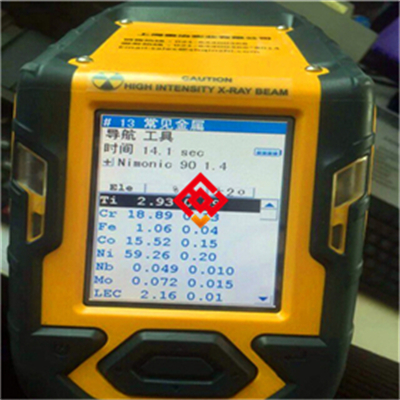
说到检测,我们每批1J67出厂前都会做光谱分析(用光谱仪打一下,看成分对不对)和超声波探伤(用声波给钢材内部做B超,看有没有裂纹或者夹杂)。但磁性能这块,最终还是要靠客户自己的热处理来保证。我们只能保证材料的化学成分和冶金质量合格,装炉方式这个环节,得靠客户自己把控。所以我经常跟客户说,你拿我们的料去试,试的时候把装炉方式也当成一个变量来调,别只盯着温度和时间。
还有个客户问过我,说同样的装炉方式,为什么冬天和夏天做出来的磁性能有差别。这个问题其实跟装炉方式也有关系。冬天车间温度低,炉子升温的时候,炉膛内外的温差大,气氛流动的模式会变。夏天湿度大,如果保护气体没有充分干燥,带进去的水汽就多。所以装炉的时候,冬天可以适当延长升温时间,夏天要加强气体干燥。这些细节说起来琐碎,但做久了就知道,每一处都影响最终结果。
最后再说一个常见的误区。有人觉得装炉方式只影响磁导率,不影响矫顽力。其实不是。矫顽力对内应力特别敏感,而装炉方式直接决定冷却过程中的温度均匀性。冷却不均匀,局部区域就会产生热应力,矫顽力就上去了。我做过对比实验,同样的1J67带材,用悬挂方式装炉和用堆叠方式装炉,矫顽力能差15%到20%。这个差距在要求高的应用里是致命的。
所以总结下来,1J67软磁合金的热处理装炉方式,核心就三句话:让热量传得均匀,让气氛流得顺畅,让应力消得彻底。具体操作上,立放不叠放,留缝不留死区,控制装炉量,做好预清洗。这些经验都是跟客户一起摸爬滚打总结出来的,不一定每条都适合你的炉子,但方向是对的。有拿不准选材或者装炉方式的,可以发个消息聊聊,我们这边有技术员可以帮你看看。想试样管的也随时说一声,拿我们的料去测一测,比什么都实在。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫