挑选高韧性2J84永磁合金 热处理前后的磁性对比
我是车间里管质检的,干了快二十年。今天想聊聊2J84永磁合金(一种铁钴钒系永磁材料,磁性能靠热处理调)热处理前后磁性变化的事。常有客户拿着图纸来问,同样的牌号,为啥有的批次装上去磁力就是不够,有的用半年就退磁严重。说实在的,很多时候不是材料本身不行,是热处理这道坎没迈过去。我挑几个实在的点说一说。
先说个概念,磁滞回线(材料在磁场里充磁退磁走一圈形成的闭合曲线)。这曲线胖瘦高低直接决定材料能存多少磁能量。2J84这材料有意思,淬火态(高温烧红后急冷)出来是软磁状态,矫顽力(抵抗退磁的能力)低,磁导率高,但剩磁(撤掉外磁场后剩下的磁)也低。你得通过回火(在一定温度下保温再冷却)让它析出弥散的第二相,把磁畴壁(材料内部磁化方向一致的小区域之间的边界)钉住,矫顽力才上去,磁滞回线变胖,这才成了永磁。说白了,热处理就是给材料“定磁”的过程。
上个月有个做磁滞电机的小伙子拿来两批试样。一批是供应商直接发的成品,一批是我们自己拿棒料车完再按工艺做的热处理。他做了个简单对比,拿高斯计测表面磁通密度。成品那批读数离散度大,同一根棒子两端差百分之十几。我们自己处理的那批,一端到另一端波动很小。后来又做了个热冲击试验,放一百五十度烘箱里烤两小时,拿出来凉透再测。成品那批磁通掉了快两成,我们那批只掉了不到百分之五。小伙子当时就说,这差距一眼就看出来了,装到电机上就是转得稳不稳的事。这个案例说明啥?2J84的磁性对热处理制度非常敏感,温度差个十度、保温时间差半小时,矫顽力就能差出一截。
具体到工艺参数,我们车间卡得比较死。淬火加热温度一般在1100到1150度之间,保温时间按有效厚度算,每毫米一到两分钟。冷却是油淬,油温控制在四十到六十度,太高了冷速不够,太低了变形开裂风险大。回火分两段,第一段在六百到六百五十度保温两到四小时,第二段在五百到五百五十度保温更长时间。这里头有个关键叫脱溶(过饱和固溶体里析出第二相粒子的过程)。你得让第二相均匀弥散地析出来,像撒芝麻盐一样,不能聚成大块。聚大了磁畴壁钉扎效果反而变差,矫顽力上不去。我见过有厂家为了省时间把回火温度提到七百多度,结果第二相粗化,磁性能直接垮掉,做出来的磁滞电机扭矩不够,退货一堆。
再说个客户常问的疑惑。老有人问2J84和2J85到底啥区别,看着成分差不多。其实关键在钒和钴的含量微调,2J84的钴含量稍低些,钒稍高,热处理窗口更窄,但一旦做对了矫顽力能到五十多奥斯特,最大磁能积(单位体积材料能储存的磁能量)在一万六到两万高斯奥斯特之间。2J85矫顽力更高些,但加工性差点。选哪个得看你的磁路设计,不是越高越好。有回一个做航空传感器的小伙子非要2J85,我说你把磁路间隙和饱和磁化强度算一下,他算完发现2J84够用,还省了百分之十几的材料成本。
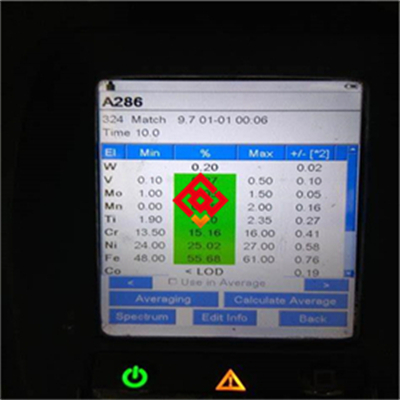
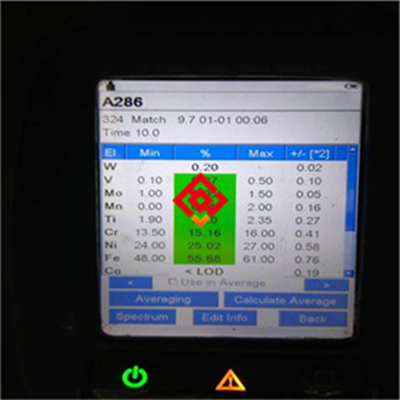
供货这边,我们常备的2J84棒料直径从八毫米到八十毫米都有,长度可以按客户要求锯切。每批料进厂先做光谱检测(用火花打一下看元素含量对不对),确认钴钒配比。锻造完的棒料要退火(加热后缓慢冷却,消除内应力,软化便于加工),不然车削时容易崩刀。成品出厂前抽检磁滞回线,用冲击法测矫顽力和剩磁,数据随货走。有客户问能不能保证每批磁性一致,我说实话,热处理炉温差控制在正负五度以内,回火时间用程序控温,批次间波动能压到百分之三左右。但你要是拿去做高精度陀螺仪,建议每批都自己复测一下,毕竟装到整机上还有装配应力影响。
(此处插入产品实物图片)
有回发货前做超声波探伤(用声波给钢材内部做B超,看有没有裂纹),发现一根直径五十的棒料心部有轻微内裂。那根料表面车得挺光,不探伤根本看不出来。直接挑出来没发。后来查记录是锻造时终锻温度偏低导致的。这事我跟车间强调过多次,2J84这材料硬度高、导热差,锻造温度窗口窄,终锻温度低于九百就容易出内裂。探伤这道工序不能省,尤其是做转子或者磁轭的料。
最后说个实在的,2J84的磁性不是靠嘴吹出来的。你拿我们的料和别家的同时做热处理,同样的制度走一遍,拿磁滞回线一对比,谁家的矫顽力高、方形度好,一目了然。有拿不准选材或者热处理制度的,可以发个消息聊聊,把图纸和磁路要求说一下,我们帮你参谋参谋。想试样管的随时说一声,锯一段给你寄过去。欢迎拿我们的料去测一测,测完再决定用不用。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫