80CrV2 工具钢,您就把它当成是那种真正经得起折腾的伙伴。
老有人问我,说车间里那些个切纸刀、木工刨刀,还有冲压模具,怎么老是用不了多久就崩刃、磨损快得吓人,到底是机器的问题还是人的问题?我说这还真不是咱们手艺不行,很多时候是料没选对。今天咱就聊聊这个80CrV2 工具钢,看看它在小型刀具和耐磨零件上,到底凭啥能站住脚。
先把这个牌号给您拆开讲讲。80CrV2,这名字听着像代号,其实里头全是信息。80,说的是含碳量大概在0.8%左右,这就保证了它淬火后能有个高硬度。Cr,那是铬,增加淬透性(就是能淬硬多深的能力)。V,是钒,这东西能细化晶粒(就是让钢材内部的结构更致密,不容易脆)。最后那个2,指的是钒的大致含量。这一套下来,这钢的底子就硬朗了。
咱不说虚的,拿数据说话。前几天,一个做小型园林刀具的客户,拿了一批料回去试。他之前用的是普通碳钢,硬度是够,但就是脆,砍到硬枝桠上,刃口直接崩个小豁口,客户那边投诉了好几回。后来他找到我们,我就给他推荐了80CrV2。他回去做了个简单的对比测试,同一批刀具,一把用老料,一把用咱们的80CrV2,都拿去砍那种风干的硬杂木。结果怎么样?老料那把砍了百来刀,刃口明显变钝,仔细看还有细微的崩口。用咱们80CrV2那把,砍了两百多刀,刃口虽然也有磨损,但至少没有那种刺眼的崩缺,而且整体保持性明显要好一截。客户当时就拍板,说后面批量订单就按这个走。
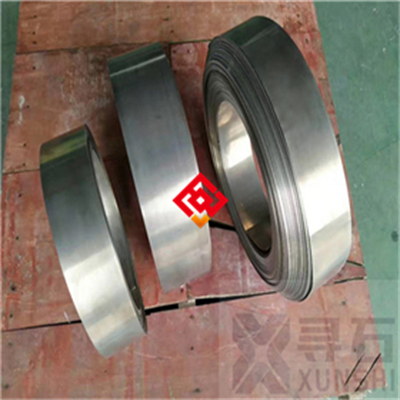
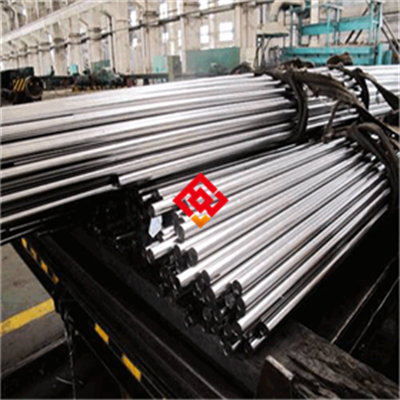
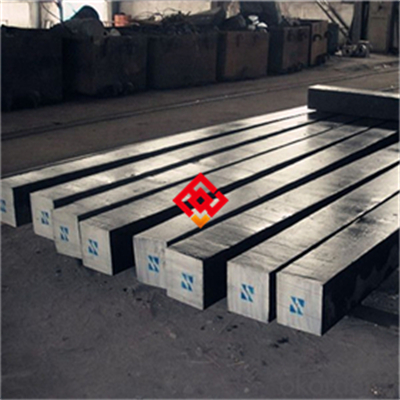
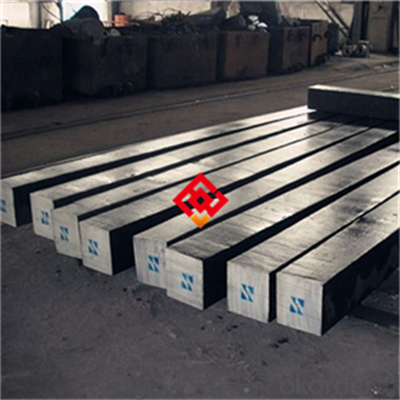
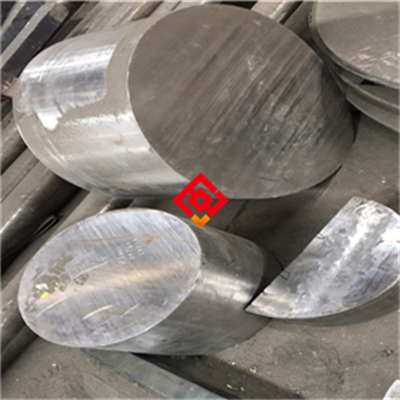
咱们这料,规格上从直径12mm到180mm的圆钢,长度2米到9米都能做。为啥要这么全?因为下游加工方式不一样。有人拿去做小刀,下料短,有人做长条的刨刀,就要求定尺。咱得保证客户拿回去,不用为料头料尾浪费太多功夫。这就是实实在在的省钱。
说到这儿,肯定有人要问,这钢热处理好不好伺候?这确实是个关键点。80CrV2这材料,淬火温度范围相对宽泛,对热处理师傅来说比较友好。咱们厂里技术员老张,就是管热处理的,他总爱说一句话:“这材料,你只要把加热温度控制好了,回火及时,它就不给你闹脾气。”不像某些高合金钢,娇贵得很,温度差个十度八度,性能就飘了。这钢做出来的刀具,硬度能做到HRC 58到60,这个硬度区间,对于剪切、冲压来说,正好是兼顾了耐磨和韧性的甜点区。
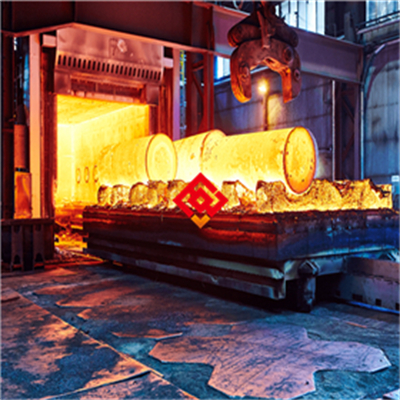
当然,光说性能好不行,还得看供货稳不稳。这就要讲讲咱们的生产和检测流程了。咱们用的是电炉精炼加真空脱气,说白了就是把钢水里的杂质和气体尽可能地赶出去,让材料内部更干净。钢锭出来,还得经过连轧,把内部组织打得更均匀。出厂前,每一根料都得过三关。
第一关,光谱检测。拿光谱仪一打,化学成分准不准,一目了然。这就像给材料验明正身,防止混料。
第二关,硬度检测。在料头料尾各打几个点,看硬度均不均匀。昨天发货前,我们抽检一批直径60mm的料,硬度都在HRC 20左右,这是退火(就是软化处理,方便客户后续加工)后的正常状态,非常稳定。
第三关,也是最要紧的,就是超声波探伤。这玩意儿就是给钢材内部做B超,用声波扫一遍,看里面有没有裂纹、白点或者大的夹杂物(就是钢水里没排干净的杂质)。我跟您说,就在前天,我们探伤的时候发现一根料内部有个细小的中心裂纹,二话没说,直接挑出来扔一边,坚决不让它出厂。这要是蒙混过去,到了客户手里做成刀具,一受力断裂,那可不是退换货的事儿了,是砸招牌的事儿。
有人可能会觉得,这价格是不是比普通料贵?确实,比普通45号钢要贵一些。但您算算这笔账:拿45号钢做刀,可能用一阵子就磨损了,得频繁修磨,耽误功夫不说,产能也上不去。用80CrV2,刀具寿命能延长个两三倍,换刀次数少了,废品率降了,综合算下来,哪个更划算?这就跟买鞋一样,图便宜买双布鞋,下雨天走两步就湿透了,还不如多花点钱买双皮鞋,省心。
还有客户问,这钢能不能做轴承或者重载齿轮?我劝您别这么干。术业有专攻,80CrV2的长处是锋利度和耐磨性的平衡,适合做厚度不大的切削工具和耐磨零件。真要干重载的活儿,那是42CrMo或者20CrMnTi的领域。选材就像炒菜,得看菜下锅,不能拿一把菜刀去剁骨头,那肯定伤刀。
咱们厂里做这80CrV2有些年头了,不敢说同行里做得最好,但至少每一批料都敢拍着胸脯说,检测数据是真的,工艺执行是严的。您要是手头正有小型刀具、木工刨刀、或者什么耐磨冲头拿不准主意的,不妨拿我们家的料去试试。试过之后,您心里那杆秤自然就有数了。有拿不准选材的,随时发个消息聊聊,别的不敢说,帮你分析分析工况,推荐个合适的料,这点经验咱还是有的。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫