车间质检老师傅的视角,聊聊选材这个事。干了二十多年质检,我见过太多因为材质没选对,最后整批零件报废的例子。就拿咱们常用的220M07易切削碳钢圆钢来说,有人拿它当普通45号钢用,有人嫌它贵,还有人压根不知道这材料是干嘛的。今天咱就唠唠这个料,到底适合干啥,不适合干啥。
先说个最典型的客户问题——选错材质导致生锈或者开裂。220M07这个牌号,是英标的易切削碳钢,说白了就是含硫量比较高,硫在钢里能起到润滑作用,让铁屑断成小卷,不缠刀。但有些人一听“含硫高”,就担心它脆,或者怕它容易锈。其实这料的设计初衷就不是给你做户外耐候件的,它的主场在自动车床和数控车床上,加工小螺丝、小轴套、仪表零件,那效率是真的高,光洁度也漂亮。你要是拿它去做户外支架,那肯定不行,它不防锈,得镀镍或者发黑处理。所以说,材质本身没有好坏,用对地方才是关键。
再聊一个客户常问的疑惑——220M07和国产的Y12Pb或者1215MS有啥区别?老有人拿着样品来问我,说师傅你看这个料咋样,车出来表面亮得很。我一看,那就是含铅易切削钢。220M07这个料,按老标准是含铅的,现在环保查得严,很多钢厂改成了无铅的硫系易切削钢。咱们厂现在常备的这批220M07,是电炉精炼加真空脱气(就是把钢水里的气泡和杂质抽干净,减少内部裂纹)出来的,硫含量控制在0.28到0.35之间,铅含量控制在0.15到0.3之间。这个配比的好处是切削性能稳定,刀具磨损小,不像有些小厂的料,这批好使下批就粘刀。
上个月有个做气动接头的老客户,打来电话急得不行。说之前用的那家供应商,这批料车出来的螺纹有毛刺,光洁度也不对,一批活干废了三百多件。他拿旧料和新料一起做了光谱检测(用仪器打一下,看化学成分准不准),结果发现旧料的硫含量才0.18,明显偏低。硫低了,切削的时候铁屑就不断,缠在刀头上,螺纹表面当然拉花。后来他换了咱们的220M07,同样的刀片,转速还能再提两三百转,走刀量也敢加大了。他自己说,以前一小时干八十件,现在能干到一百零几件,而且表面粗糙度能稳定在Ra1.6以内,不用二次精车了。这就是硫含量的作用,看着不起眼,实际差着十万八千里。
说到底,这材料的核心优势就两个词,省刀、省时间。咱们再往深里说一点,为什么它省刀?因为易切削元素让钢的塑性降低了。打个比方,切豆腐和切年糕,哪个费刀?年糕黏刀,豆腐一刀下去利索。220M07就是豆腐,它里面的硫和铅就像在豆腐里撒了一层细沙,刀一碰就断,不黏不扯。所以它的屈服强度(就是材料被拉断前能扛住的最大力气)不算高,大概在370兆帕左右,但没人拿它做重型齿轮或传动轴。它的用途就是那些受力不大、但要求加工效率极高的零件,比如打印机里的轴销、计时器齿轮、还有各种标准件。你要是做汽车半轴,那得用40Cr,还得调质处理(先淬火再高温回火,让材料又硬又韧),那个成本高多了。但你要是做家电上的小转轴,用220M07就是杀鸡用牛刀,不对,是用对了刀。
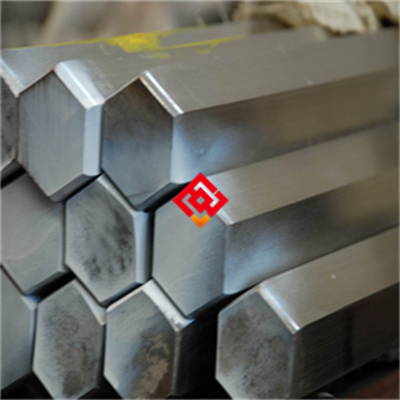
再讲一个车间里的真实小故事。今天早上,一批直径35毫米的220M07圆钢要发货,长度定尺6米。我照例拿卡尺量外径,抽了五根,尺寸都在0到负0.05毫米以内,这公差没问题。但我不放心,又让徒弟拿便携式硬度计打了一下表面硬度。结果发现有一根硬度偏高,到了HRB95(洛氏硬度的一种标尺,测软材料的),正常这批料应该在HRB80左右。硬度高了,客户车起来就费劲。我赶紧让行车把那根挑出来,单独放一边,回头做退火处理(就是加热后慢慢冷却,把材料变软)。这根要是混发出去,客户那边刀子崩了,算谁的?这种事不能马虎。所以我说,买材料不能光看价格,得看供应商有没有这根弦。咱们发货前,每一批都得过三关,光谱看成分,超声波探伤(用声波给钢材内部做B超,看有没有裂纹)看内部,硬度计看软硬。三关都过了,才敢贴标签入库。
有人问,那这料到底能省多少钱?我给你算笔账。你买一吨45号钢,大概便宜几百块,但45号钢切削性能差,同样的零件,加工时间得延长百分之三十到四十。现在数控车床一个小时综合成本算一百块不过分吧?一天干十个小时,光人工加电费就一千多。你为了省那三五百块的料钱,多花两三个小时的机时费,还搭上刀具磨损,哪个划算?而且45号钢表面容易粘刀,光洁度达不到要求,还得安排一道磨削工序,又得加钱。所以很多做精密小零件的厂,算完总账以后,都回头来找易切削钢。咱们厂里常备的规格从直径12毫米到直径80毫米,长度可以按需定尺,从2米到9米都能做。你要是一根一根零买,我们也发货,就是物流成本稍高一点。要是整捆走,那价格肯定给你做到位。
最后说个选材的实在话。你要是拿不准用哪个牌号,别光看成分表,得看你的加工方式。你是走心机还是走刀机?转速能开到多少?冷却液是油性的还是水溶性的?这些都有讲究。比如走心机转速高,发热大,那就要选含铅量稍高一点的,润滑效果好。要是走刀机刚性足,切深大,那就要选硫含量均匀的,防止断屑不稳定。咱们这批220M07,硫的分布均匀性做过金相检验(就是把钢块磨平用酸腐蚀,放显微镜下看组织细不细),硫化物形态控制得不错,没有那种大块的、长条状的夹杂物(就是钢里面混入的杂质颗粒,像面粉里的沙子)。所以不管是高速车削还是重切削,表现都比较稳。
反正一句话,材料这东西,试过才知道。你拿咱们的棒料去做一批活,跟现在用的料对比一下加工时间、刀具寿命和表面光洁度,数据不会骗人。有拿不准选材的,可以发个消息聊聊,把你加工什么零件、用什么设备告诉我,我帮你参考参考。想试料的,随时说一声,发个地址,我安排给你切两百公斤样品,运费到付就行。干了这么多年质检,我就信一条,好东西不怕验,就怕你不验。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫