墨钜特殊钢
板/棒/管/带/丝/锻件可定制
20MnCrS5
上海
999
20MnCrS5是一种在传统锰铬渗碳钢基础上引入硫元素改善切削性能的易切削型低合金渗碳钢,其设计初衷在于平衡齿轮类零件对芯部强韧性与表面耐磨性的双重需求,同时显著提升切削加工效率。该牌号尤其适用于批量化的汽车、工程机械及精密传动部件生产线,能够在保证渗碳淬火后齿面硬度和接触疲劳强度的前提下,明显降低刀具磨损并改善工件表面光洁度,从而帮助企业压缩单件加工工时与综合制造成本。上海墨钜特殊钢有限公司供应的20MnCrS5圆钢及方钢,严格遵循GB/T 5216与DIN 17210标准组织生产,产地为中国上海。公司配备有先进的特种冶炼与精密加工能力,从初炼到精炼全程执行ISO 9001质量体系,同时兼顾ASTM与GB标准要求,每一炉次均保留完整的工艺记录与成分报告,实现全流程可追溯。
从合金设计角度看,20MnCrS5的碳含量通常控制在0.17%至0.22%之间,这一区间保证了钢材经渗碳处理后表面碳浓度梯度平缓,有利于获得细针状马氏体与弥散碳化物组织。锰元素含量约为1.10%至1.40%,主要作用在于提高基体淬透性,使较大截面的齿轮芯部也能获得足够的贝氏体或低碳马氏体组织,从而支撑齿根弯曲疲劳强度。铬含量在1.00%至1.30%范围,一方面提升渗碳层硬度梯度陡峭度,另一方面改善回火稳定性。硫元素作为易切削添加元素,其质量分数控制在0.020%至0.040%之间,以形成适量且形态可控的硫化锰夹杂物,切断切屑连续性并降低切削力。磷含量则严格限制在不高于0.025%,避免晶界脆化倾向。上海墨钜所提供的该牌号钢材,实际出厂成分波动范围较窄,例如硫含量可按0.025%至0.035%的协议区间供应,以兼顾切削性能与热加工塑性。
在力学性能方面,以直径25毫米的调质态试样为例,其抗拉强度典型值可达900至1050兆帕,屈服强度不低于700兆帕,延伸率大于百分之十一,断面收缩率大于百分之四十五,布氏硬度约在270至320HBW区间。经渗碳淬火并低温回火后,表面硬度可达58至62HRC,而芯部硬度则控制在30至42HRC之间,具体数值取决于有效截面厚度。物理性能方面,20MnCrS5的密度约为7.85克每立方厘米,熔点范围在1420至1460摄氏度附近,热导率随温度升高略有下降,室温下约为40瓦每米开尔文,在500摄氏度时约降至35瓦每米开尔文。其线膨胀系数在20至200摄氏度区间内约为11.8乘以十的负六次方每开尔文,在20至500摄氏度区间内约为13.6乘以十的负六次方每开尔文,这一数据对于控制齿轮啮合间隙的热态变化具有参考价值。电阻率约为0.21欧姆平方毫米每米,磁性能方面属于铁磁性材料。
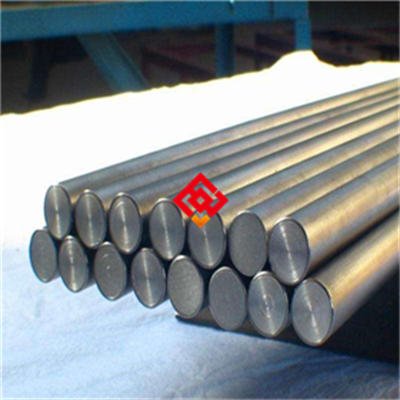
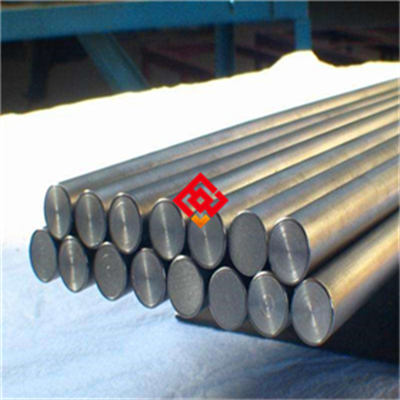
该材料的耐腐蚀性能并不突出,属于常规低合金结构钢范畴,在干燥大气环境及无腐蚀介质的中性油类介质中表现稳定,但在潮湿环境或含有氯离子、酸性气氛的工况下容易产生均匀锈蚀。因此其应用场景主要限于润滑良好的闭式传动系统内部,使用环境温度通常不宜超过200摄氏度,因为超过此温度后渗碳层硬度会出现明显下降,而芯部强度也会因回火作用而衰减。对于需要耐高温或耐腐蚀的轴类零件,建议考虑不锈钢渗碳钢或更高合金含量的材料。在供货规格上,上海墨钜特殊钢有限公司可提供热轧或锻制圆钢,直径范围从16毫米至300毫米不等,长度根据订货要求可在3米至8米之间定尺交货。方钢及扁钢亦可根据图纸进行轧制或锻制,截面尺寸范围覆盖20毫米至200毫米。所有棒材均经过剥皮或磨光处理,表面粗糙度可达Ra1.6微米以下,交货状态可选择热轧退火态或正火态,亦可根据后续机加工工艺要求提供预调质态。每支钢材端面均以钢印标识炉批号,批次编码规则为字母M代表上海墨钜特殊钢有限公司,其后跟随四位年份数字、两位月份数字以及三位流水序号,例如M202508017表示2025年8月生产的第17炉产品。客户可通过拨打业务电话查询具体炉次的成分报告与力学性能检验数据。
在实际加工应用中,20MnCrS5表现出良好的锻压成形性,锻造加热温度建议控制在1150至1200摄氏度,终锻温度不低于850摄氏度,锻后需缓冷以防止白点产生。该钢种的切削加工性能相比同级别的20CrMnTi有明显改善,在自动车床或数控车床上进行滚齿、插齿、拉削等工序时,可选用涂层硬质合金刀具,切削速度可提高百分之二十至三十。但需要注意的是,硫元素的加入会在一定程度上降低钢材的横向塑性和冲击韧性,因此对于承受较大冲击载荷的齿轮,设计时应考虑各向异性影响,必要时沿轧制方向取样进行冲击试验。渗碳处理推荐采用气体渗碳或真空渗碳工艺,渗碳温度宜控制在920至950摄氏度,炉内碳势需分段控制,强渗期碳势设定为百分之一点零至一点二,扩散期降至百分之零点八左右,随后随炉冷至860摄氏度左右直接淬火或重新加热淬火。淬火介质可选择快速淬火油,油温维持在60至80摄氏度,淬火后应立即进行低温回火,回火温度在170至200摄氏度之间,保温时间不少于两个小时,以获得回火马氏体组织并消除淬火应力。若采用碳氮共渗工艺,共渗温度可降低至850至880摄氏度,以便在获得高表面硬度的同时减小畸变。
关于使用与维护中的注意事项,需要特别强调以下几点。第一,该材料不宜在未经表面防护的状态下长期存储于高湿环境中,仓库相对湿度应控制在百分之六十以下,且不得与酸、碱、盐类物质混放。第二,棒材吊运时须使用吊装带或带有橡胶护套的钢丝绳,严禁直接使用链条或钢缆硬性捆绑,避免表面划伤成为后续渗碳或机加工的应力集中源。第三,切割下料推荐采用带锯或圆盘锯进行冷切,若采用火焰切割或等离子切割,切口热影响区需在机加工前去除至少5毫米余量,以防止表面增碳或脱碳残留。第四,焊接并非该材料的推荐连接方式,若因装配需要必须进行补焊,需采用低氢型焊条并预热至250至300摄氏度,焊后立即进行去应力退火,温度控制在600至650摄氏度,保温后随炉冷至300摄氏度以下再出炉空冷。第五,齿轮在磨齿后应进行磁粉探伤或着色渗透检测,以发现磨削裂纹,尤其注意齿根圆角区域不得存在任何微裂纹。第六,该钢种在高温渗碳后直接淬火时畸变倾向中等,对于精密齿轮建议采用压床淬火或齿形预留磨量的工艺路线,并在最终磨削后安排一次低温时效以稳定尺寸。
常见故障与处理方面,若齿轮在渗碳淬火后出现表面硬度不足,首先检查炉内碳势是否实际达到设定值,并取随炉试样进行剥层分析,确认有效硬化层深度是否达到要求。若发现表层存在非马氏体组织,通常与内氧化有关,可适当提高炉内甲醇或氮气纯度,并缩短降温等待时间。若齿面在磨削后出现烧伤痕迹,表现为回火色或磨削裂纹,应降低磨削深度并增加冷却液流量,同时检查砂轮硬度是否偏高。若棒材在车削过程中出现断屑困难或表面粗糙度超标,可检查硫化物形态是否因轧制比不足而呈条状分布,必要时改向横向取样检测,或调整切削速度与进给量参数。在存储与运输环节,所有棒材出厂前均涂敷防锈油并用防锈纸包裹,外层以编织袋或木箱包装,单捆重量一般不超过两吨。运输过程中车辆必须加盖篷布防雨,装卸时严禁抛掷或碰撞,吊装应使用双支点平衡梁以避免棒材产生弯曲变形。切割后的剩余料头应及时涂油防锈并立式存放,避免平躺堆叠造成压痕。
高温操作安全方面,锻造或热处理作业人员必须穿戴铝箔隔热服及面罩,严禁徒手触碰加热后的钢材,加热炉周围不得堆放易燃物。切割过程中产生的金属粉尘与油雾需通过湿式除尘装置收集,操作人员应佩戴防尘口罩及防冲击护目镜,切削液应定期更换以防止细菌滋生导致皮肤过敏。若发生切削液泄漏,需用沙土或吸附棉围堵,避免流入下水道。在使用该材料制造齿轮并投入运行后,建议每半年检查一次齿面接触斑点与啮合噪音,对于重载工况下的齿轮,应定期进行磁粉探伤以排查早期疲劳裂纹,发现异常时及时更换备件。日常维护中保持润滑油清洁度在NAS 8级以内,可显著延长齿轮使用寿命。若齿轮出现早期点蚀,应检查润滑油黏度是否合适以及齿面硬度是否达标,必要时适当提高表面硬化层深度或改用含硫磷添加剂的极压齿轮油。
如需进一步了解该牌号钢材的详细技术文档,包括典型渗碳工艺曲线、端淬曲线及齿轮弯曲疲劳试验数据,上海墨钜特殊钢有限公司可提供完整的技术说明书。业务联系人曾先生,业务电话021 67898711,私人电话13472787990,欢迎致电索取。在采购选型环节,建议客户根据自身齿轮模数大小、载荷类型及精度等级来确认所需棒材直径与交货状态。对于模数大于六的重载齿轮,建议选用锻制并经过预调质处理的棒材,以保证芯部组织的均匀性。对于模数小于三的精密小齿轮,则可选择磨光态或冷拔态圆钢以减少车削余量。若客户产品需通过汽车行业IATF 16949认证,上海墨钜可配合提供PPAP文件包及第三方检测报告。价格方面,20MnCrS5圆钢的市场参考价约为每吨6800元至8500元,具体视订购规格、数量及表面加工要求而定。批量订购超过二十吨可享受百分之三至五的折扣,样品或试验性订单不足一吨时需加收百分之十的小批量操作费。质保期为自交货之日起十二个月,在质保期内若证实材料存在冶炼或加工缺陷,可免费调换同等规格产品。随货提供质量证明书、成分光谱报告、力学性能报告及超声波探伤报告,如客户需要,还可提供晶粒度及非金属夹杂物评级照片。售后服务团队在工作日两小时内响应技术咨询,必要时可赴客户现场协助解决热处理畸变或机加工问题。所有技术交流均以客观数据为依据,确保选材与工艺设计建立在可靠基础上。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫