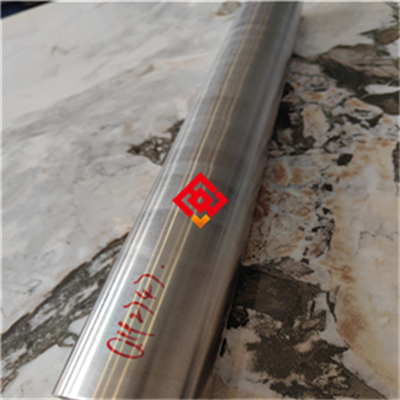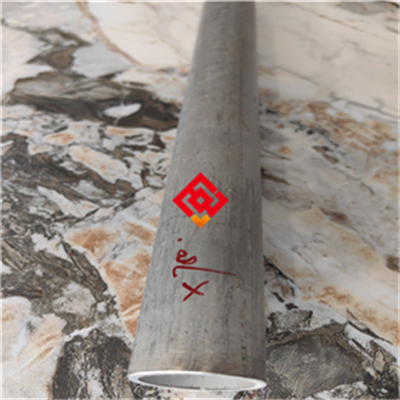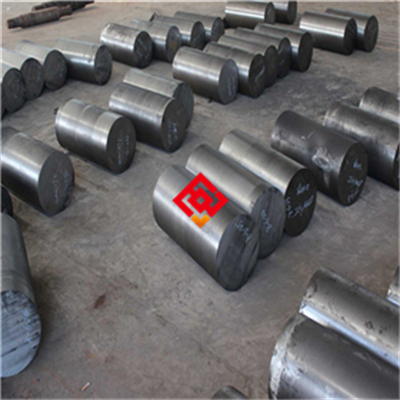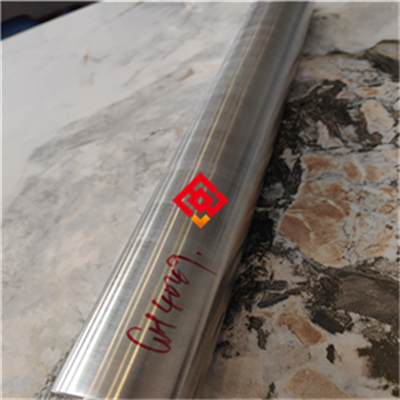
车间里干了二十多年质检,我见过太多因为选错材料而翻车的例子。今天咱们就聊聊17CrS3易切削渗碳钢,这材料在自动车床加工齿轮和精密零件上,确实有它的独到之处。别急着下结论,先听我把几个关键点掰扯清楚,你心里就有数了。
先说这材料最招人喜欢的一点——切削性能。自动车床加工最怕什么?怕粘刀,怕断屑不利索,怕表面光洁度上不去。17CrS3这料子,在冶炼时特意加了硫和磷,让它的切削性能变得非常顺滑。有人可能觉得加硫会影响强度,其实不然。这就像做菜放盐,适量提鲜,过头就齁了。把硫含量控制在0.15%到0.25%之间,既保证了易切削,又不会让材料的力学性能掉链子。我见过不少客户从45号钢换到这料上,刀具寿命至少延长一半,加工效率能提高两三成。这可不是我拍脑袋说的,是人家车间统计出来的数据。
再讲讲渗碳淬火后的表现。齿轮类零件要承受磨损和交变载荷,表面硬度和心部韧性都得兼顾。17CrS3的渗碳性能很稳定,930度左右渗碳后直接淬火,表面硬度能到HRC58到62(就是洛氏硬度,用金刚石压头压材料表面测出来的硬度值)。心部呢,因为有铬元素撑着,淬透性(就是能淬硬多深的能力)比普通碳钢强不少。做汽车同步器齿毂、输出轴这些件,最怕心部软了导致轮齿断裂。这料子处理完,心部硬度能保持在HRC28到35,配合表面高硬度,正好形成“外硬内韧”的理想状态。去年有个做电动车减速箱的客户,之前用20CrMnTi老是出现个别齿面剥落,换用17CrS3后,跑了十万公里台架试验,一点问题没有。
说到这,可能有人会问:“这材料和20Cr渗碳钢有啥区别?”问得好。20Cr是通用渗碳钢,但它的切削性真不如17CrS3。尤其在加工细长轴或深孔时,20Cr容易产生积屑瘤,导致尺寸超差。而17CrS3切屑呈短碎状,不容易缠绕刀具,特别适合走心机、走刀机这类高速切削设备。我记得有个做纺织机械配件的老板,他原来用20Cr加工一个导纱钩,每班要磨两次刀,换了17CrS3后,一个班下来刀具还好好的,废品率从百分之五降到了百分之一点几。这就是实打实的差别。
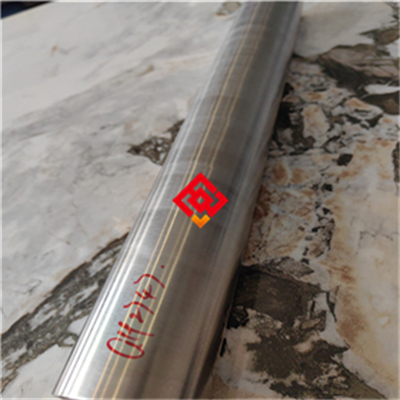
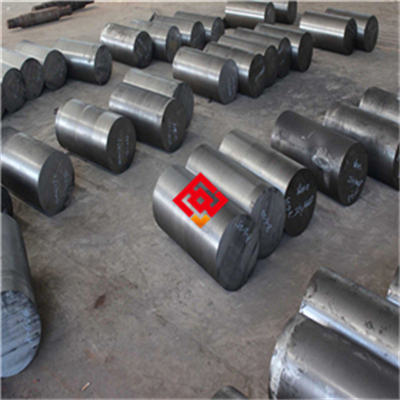
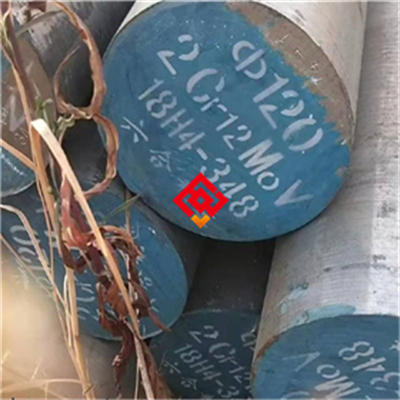
供货方面,我这边常备的规格是直径12mm到80mm的圆钢,长度可以定尺,从2米到6米都行。出厂前每支料都要过一遍超声波探伤(用声波给钢材内部做B超,看有没有裂纹或夹杂物)。上个月发一批货去浙江,抽检时发现其中一支内部有个微小的非金属夹杂物,直接挑出来回炉了。这事必须较真,因为那种小瑕疵在后续渗碳热处理时可能扩展成裂纹,到时候整炉零件都得报废。另外,每批料都会附带光谱检测报告(用光谱仪分析化学成分,看各元素含量是否达标)和硬度检测数据。客户拿回去不用再费劲复验,直接上机加工就行。
有人总担心这种易切削钢会不会因为硫含量高而脆性大。其实只要控制好硫的形态和分布,就没问题。咱们的17CrS3经过钙处理,把硫化物包裹成球状,这样既能改善切削性,又不会形成长条状夹杂物割裂基体。你拿它做拉伸试验,抗拉强度能达到600兆帕以上,屈服强度也在390兆帕上下,延伸率不低于百分之二十二。做小模数齿轮、蜗杆、齿条,完全够用。要是做重载大齿轮,那得换20CrMnTiH或17CrNiMo6,那是另一码事了。
最后提醒一句,这材料适合渗碳后直接淬火,或者碳氮共渗处理。如果你做的零件要求表面硬度高且耐磨,同时形状复杂需要大量切削加工,那17CrS3确实是个值得考虑的选项。热处理工艺上,渗碳温度别太高,控制在910到930度之间,碳势控制在百分之零点八到零点九,淬火油温保持在80到120度。具体参数还得看你们设备的实际情况,有拿不准的随时发消息来聊。想试样料的,说一声就行,咱们寄几根过去,你上机跑一批零件出来,好坏自然见分晓。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫