墨钜特殊钢
板/棒/管/带/丝/锻件可定制
11SMnPb30
上海
999
咱们干机加工这行的,最怕啥?不是活儿累,是材料跟你闹脾气。你说图纸上标得清清楚楚,结果料一上机床,光洁度上不去,刀头“咔咔”崩,一批活干下来,废品比成品还多。我干了二十多年质检,见的多了。很多老师傅拿着卡尺来找我,说这批活又不行了,我一看,问题十有八九出在材质上。今天咱就唠唠这11SMnPb30铅硫易切削钢圆钢,专门治这种“加工难”的毛病。
这材料名字听着拗口,其实你把它拆开看就明白了。“11”代表含碳量大概在千分之一左右,“Mn”是锰,“Pb”是铅,“S”是硫。说白了,就是在普通钢里头,特意加了点铅和硫。加铅干啥?铅在钢里头不跟铁融合,就像面粉里掺了油,它自己一小粒一小粒地分布着。切削的时候,这些铅粒能起个润滑作用,刀跟料之间的摩擦小了,温度就低,光洁度自然就漂亮。硫呢,它能让切屑变脆,一碰就断,不会缠在刀头上。这俩一配合,加工性能那叫一个顺溜。
有人要问了,光洁度好了,强度行不行?这材料抗拉强度大概在420到570兆帕之间。啥概念?就是普通45号钢调质后的一半左右。但咱得看用在哪儿。你拿它去做汽车半轴、高强度螺栓,那肯定不行,那是40Cr、42CrMo的活儿。但你要是做精密五金件,比如电脑里的接插件、打印机里的精密轴、高端锁具的弹子,或者那些形状特别复杂的仪表零件,这材料就是量身定做的。这些件儿,要的不是多大的蛮力,是加工精度和表面质量。用11SMnPb30,车出来的螺纹牙型饱满,钻孔内壁光滑得能照出人影来,后期省了抛光工序,效率提上去可不是一点半点。
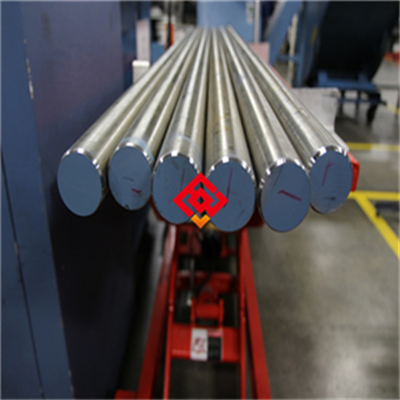
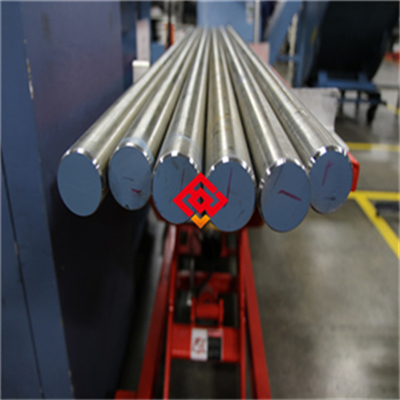
我手头有个老客户,专门给一家德资企业做自动化设备里的传感器壳体。那壳体材料原来用的是一般的易切削钢,可老有问题。什么毛病?就是内孔精镗的时候,老出现那种细小的振纹,肉眼看不太清楚,但用粗糙度仪一测,总差那么零点几微米。对方验收严,一批活退回来好几回,急得他嘴角起泡。后来他拿了一段我们的11SMnPb30圆钢去试,规格是直径35毫米的,车完第一个件,他当场就用仪器测了。测完他给我打电话,说这回稳了,粗糙度从原来的Ra1.6直接干到了Ra0.8以下,而且连续加工了五百个件,刀片磨损量比之前少了将近三分之一。他原话是这么说的:“早知道这料这么听使唤,我早该换了,之前那批废料,全当交学费了。”
为啥我们的料能这么稳定?这里头有门道。很多小厂子为了省成本,电炉炼完直接连铸,不做真空脱气处理。那钢水里的气体和夹杂物(就是钢里头微小的非金属杂质,比如氧化物、硫化物,它们就像混凝土里的沙子,多了料就脆)就多。咱这料不一样,生产工艺是电炉精炼加真空脱气,再加连轧。说白了,就是先把钢水里的“脏东西”捞干净,再浇铸。出来的钢锭内部组织致密,没有那种细小的气孔。而且我们每批料出厂前,都要做光谱检测(用仪器打一下,看化学成分准不准)和硬度检测。前天发货前,我还专门去车间盯着一批直径60毫米的料做超声波探伤(用声波给钢材内部做B超,看有没有裂纹)。探伤仪屏幕上扫过去,干干净净,一条细小的白线都没有,这才敢让发货。
有些朋友可能不懂,为啥同样牌号的料,有的厂卖六千,有的厂卖五千五?差价就在这些看不见的工序里。你买便宜的料,看着省了一百块钱,结果加工时废品率高两个点,刀具磨损快,算总账反而亏得多。咱们做采购的,心里得有本明白账。我说句实在话,11SMnPb30这料,它不便宜,但也绝不算贵,它的价值在于帮你把“隐形成本”降下来。特别是那种批量大、精度要求高的活,用这料,省心。
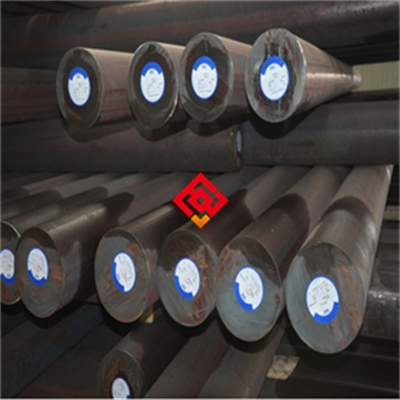
还有那个交货期的问题,我也懂。急单来了,最怕供应商说没货。咱们厂里常备着直径12毫米到100毫米的现货,长度可以根据你要求定尺,一般2米到6米都能切。你要真急用,今天下单,明天就能从仓库装车走。但咱不忽悠,那种特别大的规格,比如直径180毫米的,得现从钢厂定轧,周期大概得二十天左右。所以啊,你要是长期用这料,最好提前跟我打个招呼,我给你备点库存,省得你临时抓瞎。
最后,再啰嗦一句关于热处理的事儿。有人问这料能不能淬火?能,但一般不推荐。因为它加了硫和铅,主要就是为了切削。你要是拿它去淬火到HRC50以上(HRC是洛氏硬度,一种测硬度的标尺,数字越大越硬),那它的韧性就不够了,容易脆断。这料最适合的状态就是“供货态”,硬度大概在HB160到200之间(HB是布氏硬度,另一种测硬度的表示方法,一般用于较软的材料),切削性能处在最佳点。拿回去直接加工,千万别多事再热处理。你要是遇到图纸要求这材料还得渗碳淬火的,那八成是设计搞错了,你得跟客户沟通清楚。
干咱们这行,其实就是跟材料打交道。摸透了材料的脾气,干活才顺手。有拿不准选材的,或者想拿我们的料去测一测的,随时发个消息聊聊。别不好意思,咱这行当,多问一句,少废一批料,比啥都强。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫