SUS416易切削不锈钢自动车床恶劣环境的加工材
在自动车床批量生产精密零部件的车间里,材料的选择往往直接决定加工效率与成品合格率。许多长期从事五金加工的老师傅都清楚,当普通不锈钢因黏刀、缠屑而频繁停机时,一种具备良好切削性能的钢材能带来多么明显的产能提升。今天要介绍的这款材料,正是针对这类实际生产痛点而设计的常规库存现货,牌号为SUS416的易切削不锈钢。
从材质本源说起,SUS416属于马氏体系不锈钢,其化学成分设计上的显著特点在于引入了硫元素。硫的添加并非随意为之,而是为了在钢材内部形成均匀分布的硫化物夹杂物。这些微观结构在切削过程中扮演了断屑点的角色,使得切屑容易折断,不易形成连绵不断的长卷屑缠绕在刀具或工件上。这一特性在自动车床的高速加工状态下尤为重要,因为自动车床往往处于无人或少人值守的运行模式,一旦排屑不畅,极易引发刀具崩刃或工件表面划伤。硫元素的引入同时改善了材料与被切削刀具之间的摩擦状态,降低了切削力和切削热,从而让刀具保持更长时间的工作寿命。与常用的易切削系列奥氏体不锈钢相比,SUS416的切削性能更接近易削钢的水平,加工表面光洁度也能达到较为理想的状态。
需要注意的是,硫的加入在提升切削性能的同时,也会对材料的某些物理化学性能带来影响。SUS416的耐腐蚀性能弱于不含硫的同类马氏体不锈钢,也明显低于奥氏体不锈钢。但在干燥环境或弱腐蚀介质中,其耐蚀性足以满足一般工业零部件的使用要求。材料经过淬火回火处理后,能够获得较高的硬度和强度,这一特性使得它在需要兼顾一定耐磨性与加工性的场景下表现突出。其磁性能属于马氏体不锈钢的典型特征,具有磁性,这一点在电工电子或某些需要磁感应的部件选型时,是需要纳入考量的参数。
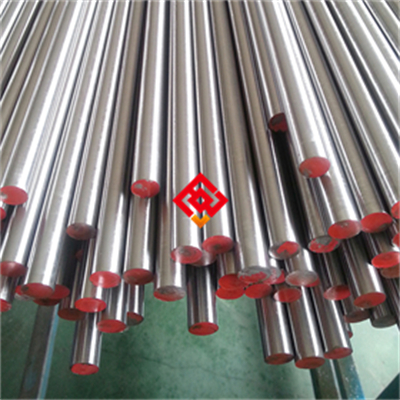
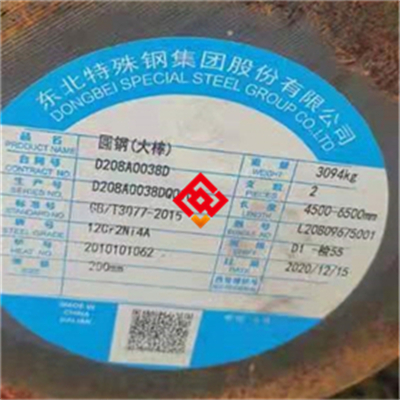
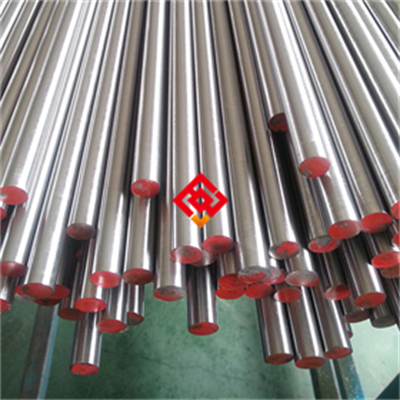
从供货形态来看,这款材料通常以圆棒形式流通于市场,常见规格直径从几毫米到一百毫米以上不等。对于自动车床加工而言,棒材的直线度与尺寸公差直接关系到送料机构的稳定运行。因此,正规渠道供应的SUS416棒材均经过严格的矫直与表面处理,表面状态一般为光亮磨光或黑皮车光,采购方可根据后续加工工艺的要求选择合适的表面交付状态。除了圆棒,部分特殊行业也会用到方棒或六角棒,但相对用量较小,一般以定制为主。材料的热加工温度范围大致在九百至一千二百度之间,锻造或热轧时需控制好加热温度与终锻温度,避免因温度不当导致晶粒粗大或表面开裂。热处理工艺并不复杂,常见的硬化处理为油淬或空冷,随后根据硬度需求进行不同温度的回火。经过热处理后,材料的抗拉强度可达六百至八百兆帕区间,硬度通常在HRC二十至三十之间,若采用较低温度回火,硬度还能进一步提高。
在实际的车间加工环节,SUS416展现出的优势非常具体。以生产各类轴类零件、齿轮轴、阀门阀杆、电机转子轴以及纺织机械零件为例,这类产品往往批量大、公差严、螺纹或沟槽结构多。使用该材料时,切削速度可以比普通不锈钢提高两成左右,进给量也能适当加大。特别是在车削外螺纹或使用板牙套丝时,不易出现烂牙或崩牙的情况,螺纹表面质量稳定。钻孔和铰孔工序中,孔壁的粗糙度容易控制,尺寸分散度小,有利于保证装配精度。由于材料本身具有良好的抗粘着性能,加工时不易产生积屑瘤,从而减少了因刀具磨损而导致的尺寸漂移。对于采用走心式或走刀式自动车床的厂家来说,换用SUS416后最直观的感受是机床的连续运转时间变长了,操作工处理切屑和检查刀具的频率明显降低。
当然,任何材料都有其适用的边界。SUS416不适合在强酸、强碱或盐雾环境长期服役,这在选材时必须明确。如果零部件的工作环境存在明显的腐蚀介质,那么应转向含硫量更低的易切削奥氏体不锈钢或经过特殊改性的材料。另外,由于硫元素的存在,材料的焊接性能较差,一般不建议对SUS416进行承力结构的焊接作业。若因结构设计需要必须连接,应采用机械连接方式,或选用专门的焊接工艺并做好焊后热处理,但焊缝区域的耐蚀性和韧性仍会弱于母材。因此,该材料的主要应用形态为整体机加工成型,而非焊接结构件。
关于切削油的选择,加工SUS416时建议使用含极压添加剂的切削油或乳化液,这有助于在刀具与工件之间形成牢固的润滑膜,减轻刀具的黏着磨损。尤其是在攻丝、拉削等低速重切削工序中,极压润滑剂的作用更为明显。若采用干切削或微量润滑方式,需适当降低切削速度,并密切关注刀具磨损情况。刀具材质方面,硬质合金刀具是常规选择,对于精加工或螺纹加工,涂层硬质合金或高速钢刀具也能取得良好效果。刀具的前角与刃口钝圆半径应结合具体工件的刚性来调整,刚性较好的工件可选用稍大的正前角以减少切削力,薄壁或细长件则需控制背向力以防变形。
在采购选型时,用户应当关注几个关键指标。材料的纯净度直接反映在硫化物形态与分布上,均匀细小的硫化物对切削性能有利,而粗大偏析的硫化物则可能导致加工表面出现条状缺陷或力学性能的方向性差异。材料的退火硬度应控制在适当范围,过硬会增加刀具消耗,过软则容易在加工时产生黏刀现象。正规钢厂出产的SUS416均附带材质证明书,标明各元素的具体含量范围,采购方在入库时可进行光谱抽检,确保成分符合标准要求。棒材的尺寸精度也不可忽视,自动车床的送料夹头对棒材外径的公差有严格要求,若采购的棒材尺寸波动过大,会造成送料卡滞或夹持不稳,进而影响加工精度,甚至引发安全事故。
关于这款材料的日常仓储管理,因其耐蚀性相对有限,应存放于干燥通风的库房内,避免与潮湿地面直接接触或遭受雨淋。长期露天存放会导致表面锈蚀,即使后续加工能够去除氧化层,也会增加材料损耗并影响表面质量。棒材在搬运过程中应避免磕碰划伤,特别是光亮磨光状态的表面,一旦出现深划痕,在后续车削时若未能完全去除,会残留在成品表面形成缺陷。下料时可使用带锯或圆盘锯,切削液的使用有助于延长锯条寿命并保证切口平整。
结合行业应用来看,SUS416在办公设备、家电微电机、汽车油泵油嘴、气动元件、仪器仪表以及各类标准紧固件领域均有成熟的使用案例。比如复印机中的辊轴、打印机中的传动齿轮轴、电动工具中的转子轴,这些零件批量大、精度要求高、螺纹结构常见,采用SUS416制造既能保证加工效率,又能获得足够的强度与耐磨性。在食品机械接触非酸性部件的场合,以及建筑五金中的铰链销轴、门控系统零件等方面,该材料也占有一定份额。对于医疗行业中的某些非植入类手术器械部件,如钳类工具的销轴,因需频繁消毒且要求较好的耐磨性,SUS416经过适当热处理后也能胜任。
从成本角度分析,SUS416的原材料价格略高于普通碳素易切削钢,但考虑到其耐蚀性带来的产品寿命延长,以及加工效率提升带来的综合成本下降,其性价比在特定应用领域是具备竞争力的。与易切削奥氏体不锈钢如303相比,SUS416的强度更高,耐磨性更好,且因含碳量较高,可通过热处理进一步强化,这是303所不具备的优势。而对比普通马氏体不锈钢如410或420,SUS416的切削性能明显改善,刀具磨损显著降低,非常适合大批量自动化生产模式。因此,在需要进行强度与耐蚀性平衡的场合,同时加工成本又是重要考量因素时,SUS416往往成为工程师优先考虑的材料选项。
关于这款材料的常见问题,加工中出现表面粗糙度不达标时,除了检查刀具锋利度与切削参数外,还应留意材料本身的硬度是否均匀,以及硫化物分布是否存在异常。热处理后硬度不足时,需确认淬火温度与保温时间是否充分,回火温度是否选择恰当。偶尔也会遇到切削时产生异味或冒烟明显的情况,这通常与切削液冷却效果不足或切削速度过高有关,适当调整参数或更换冷却方式即可改善。对于材料表面出现细微裂纹的疑虑,应通过金相检验判断是材料原始缺陷还是加工应力所致,避免带缺陷的材料流入后续工序。
随着自动化加工设备的普及与人工成本的上升,越来越多的机械加工企业开始重新审视所用材料的切削友好程度。一款切削性能优异的材料,不仅意味着更低的刀具费用与更短的加工周期,还意味着更稳定的产品质量与更低的废品率。SUS416正是这样一款务实的工程材料,它不追求某一项极端性能的突出,而是着眼于加工效率与使用性能的平衡。对于长期从事精密轴类零件、小型结构件批量生产的厂家而言,将常规库存中的部分牌号调整为SUS416,往往能带来加工环节中实实在在的改善。这种改善并非来自设备升级或工艺革新,而是源于材料本质特性的合理匹配,这也是易切削不锈钢长期占据自动车床加工材料重要席位的原因所在。选择适合的钢材,有时比单纯追求高速度或高精度更能直接解决生产中的瓶颈问题。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫