墨钜特殊钢
20Cr21Ni12N
板/棒/管/带/丝/锻件可定制
上海
999
标题:20Cr21Ni12N 氮强化钢:加热炉构件恶劣高温的用材
老李前两天又给我打电话了,说他们厂里那批炉底辊,用了不到半年就起皮了。他是做热处理设备的,炉子常年要拉到1050度以上,之前用的耐热钢顶不住,表面氧化得跟鱼鳞似的,一碰就掉渣。我说你早该试试20Cr21Ni12N了,这材料就是为这种工况准备的。他半信半疑,我直接给他寄了两根样棒,让他拿去上机跑一个月,数据说话。
老李的烦恼我见得太多了。搞加热炉、辊底炉、连续退火炉的,最怕什么?最怕炉内构件寿命短。炉底辊、辐射管、料盘、马弗罐,这些东西天天泡在高温里,温度一上来,普通钢材的晶界就开始弱化。什么叫晶界?说白了就是金属内部晶粒之间的“接缝”。温度高了,接缝处容易析出碳化物,钢材就变脆,表面一氧化就剥落。20Cr21Ni12N这个牌号,厉害就厉害在它加了氮。氮这东西能让碳化物老老实实待在晶粒内部,不往接缝上跑。学过材料的人都明白,这叫着固溶强化,人话讲就是让原子排列更紧密,高温下不容易“散架”。
拿老李厂里那批炉底辊来说,他原来用的是2520,也就是0Cr25Ni20。不是说2520不好,在1050度以下它确实稳当。可老李的炉子为了赶产量,经常超温到1120度,时间一长,2520的表面就出现龟裂。换了20Cr21Ni12N之后,同样的工况跑了三个月,表面只有一层均匀的薄氧化皮,敲掉之后里面还是亮的。老李自己都愣了,说这材料是不是加了什么“秘方”。我跟他讲,哪有什么秘方,就是成分搭配的事。镍含量控制在11到13之间,铬在20到22之间,再加上0.15到0.25的氮。氮这个东西,别看加得少,它能让钢材的高温强度往上走一大截。咱们做炉子构件的,最怕的就是高温下材料变软变形。炉底辊要是弯了,料坯在炉子里跑偏,那就是整炉报废的事。
说到这我得插一句,老有人问我,20Cr21Ni12N和咱们常用的2520比,到底差多少钱?实话说,单吨价格确实高那么一点,但你要是算总账,它划算得多。炉底辊换一次,光停产损失就好几万,加上拆装的人工、新辊的加工费,哪一样不花钱?用20Cr21Ni12N,辊子的使用寿命能延长一半以上,算下来每吨钢的成本反而降了。咱们干这行的,心里都有一杆秤。我见过太多客户,图便宜买了低配材料,结果用了不到半年就出问题,最后还得乖乖换好的,来回折腾的时间成本,比材料差价贵多了。
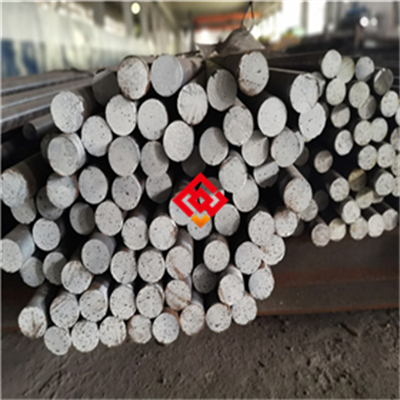
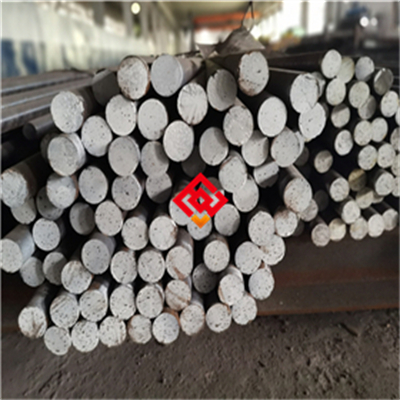
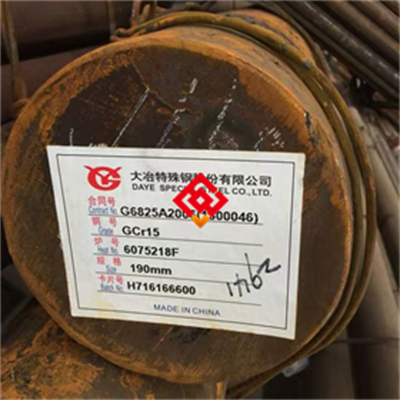
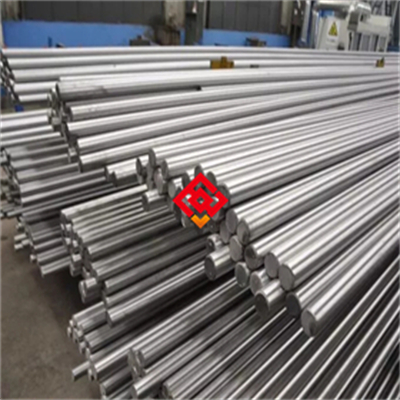
昨天车间里正好发生一件事,我觉得能说明问题。一批直径80mm的20Cr21Ni12N圆钢要发货,规格是定尺4米5的。发货前做超声波探伤,就是用声波给钢材内部做B超,看有没有裂纹或夹杂物。探到第三根的时候,屏幕上出现了一个微弱的回波信号。操作的小伙子说问题不大,可能是个小杂质点,按标准可以放行。我没同意,直接让行车吊到一边,用光谱检测仪打了一下那个位置。结果显示那一段的铬含量偏低,只有19.8,虽然还在国标范围内,但我心里不踏实。这种材料是要上炉子的,炉内温度那么高,成分稍有波动,表面氧化速度就不一样。我把这根料切了一段送去化验室做拉伸试验,结果抗拉强度只有580兆帕,比正常值低了大概30兆帕。兆帕是个压力单位,你可以理解成一平方毫米的面积上承受多少公斤的拉力。虽然差距不大,但高温工况下,这30兆帕可能就是压垮骆驼的最后一根稻草。最后这根料直接做报废处理,没让它出厂。
咱们做买卖的,不能光看眼前这一单。我经常跟车间的师傅们讲,咱们手里出去的每一根料,都要当成给自己家炉子用的来检。20Cr21Ni12N这种材料,客户买回去是要焊接成构件的,如果母材内部有毛病,焊完之后应力集中,那在炉子里就是隐患。焊接的时候也得注意,这材料对冷却速度比较敏感,焊完后最好做个去应力退火。所谓退火,就是把工件加热到一定温度后缓慢冷却,把内部的残余应力释放掉。不然的话,焊口附近容易产生裂纹,那就不光是材料的问题了,工艺上也说不过去。
再说回老李那边。他用了两个多月,今天给我发了几张照片,炉底辊表面状态确实漂亮。他跟我说,以前用2520的时候,每两个礼拜就得停炉检查一次,怕辊子表面氧化皮太厚影响传热。现在用20Cr21Ni12N,一个月检查一次,辊子表面还是光滑的,氧化皮薄薄一层,用钢丝刷一刷就掉。他算了算,光是停炉检查节省的时间,一年能多干半个月的活。这就是材料选对了的好处。当然,我也跟他说了,这材料也不是万能的,超过1200度它也会累。但就咱们常规的加热炉工况,1050到1150度这个区间,它确实能扛得住。
最后说一句,有拿不准选材的,或者想拿我们的料去测一测的,随时说一声。我们这边直径从12mm到180mm都有现货,长度可以按需定尺。你拿回去上机跑一个月,好与不好,数据不会骗人。就像老李说的,材料这东西,光看报告没用,得上炉子遛一遛才知道。咱们这行,靠的就是实打实的口碑。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫