墨钜特殊钢
9Cr18MoV
板/棒/管/带/丝/锻件可定制
上海
999
车间质检老师傅,干了二十多年钢材检验,今天想跟大伙儿聊聊9Cr18MoV马氏体不锈钢圆钢。这材料,说实在的,不是那种天天挂在嘴边的通用货,但在特定场合,它比那些软塌塌的不锈钢强太多。我见过太多客户,拿着普通不锈钢去做高温轴承或者耐磨零件,结果没撑多久就出问题,不是表面划伤就是直接开裂,回头还怪材料不行。其实很多时候,是选材从一开始就错了。
咱们先把这个材料的身份说清楚。9Cr18MoV,牌号里那个“9”指的是含碳量大约在0.9%左右,高碳才能保证硬度。“Cr18”是铬含量在18%上下,这是它防锈耐腐蚀的底子。加了钼和钒,主要是细化晶粒(说白了就是让内部组织结构更紧密均匀),提高回火稳定性。这材料属于马氏体不锈钢,跟咱们常见的304、316那种奥氏体不一样。奥氏体不锈钢像橡皮糖,韧性好但偏软,做结构件没问题。而9Cr18MoV更像一块硬骨头,它可以通过热处理变得非常硬,还能保持不错的耐磨性。
我常跟客户打比方,选材料跟选工作搭档一样。你要找个能扛事的,就不能要求他像文员一样天天坐办公室。9Cr18MoV就是那个能扛事的,它的淬火硬度能做到HRC58以上(HRC就是洛氏硬度,专门测硬质材料的,数字越大越硬)。普通不锈钢做到HRC30都费劲,所以做轴承滚珠、刀具、精密量具,这材料是正经选择。有人问“这材料到底耐不耐用?”我一般让他拿样品去做个对比测试,试过才知道。
上个月,有个做纺织机械配件的客户找过来。他们原来用GCr15轴承钢做气流纺机上的张力轮轴,结果在高温高湿车间里,锈蚀问题一直解决不了。换过镀层的,成本高而且寿命不稳定。后来他们技术员拿着9Cr18MoV的样品去试,同样的工况跑了一个月,拿回来一看,表面只有正常的磨合痕迹,原来用GCr15的时候,轴颈部位已经出现点蚀坑了。他们厂长打电话来说“早知道这材料能扛住,前半年那批退货的损失就能省下来”。其实这就是选材时把耐腐蚀性和硬度结合到一块儿想,问题就清楚多了。
当然,光说硬度高、耐锈还不够,这材料的加工性能也得提一嘴。很多人一听高碳不锈钢,就担心难加工。确实,它比普通45号钢难伺候,但那是热处理之后的状态。我们出厂是退火状态交货(退火就是把钢材加热到一定温度再慢慢冷却,让它变软,方便加工),硬度在HB200左右(HB也是硬度单位,布氏硬度,适合测退火态的软料),车削、铣削都没大问题。等你自己加工成型了,再做淬火和回火处理,这时候它的性能才真正发挥出来。我们厂里今天刚做了一批直径25mm的圆钢,抽检硬度都在HRC60左右,但有个别表面有轻微脱碳(就是表面碳元素烧掉了,变软了),直接挑出来回炉,不能让它混到合格品里发出去。
关于交货期和批次稳定性,这是老生常谈,但也是最容易出问题的环节。我们做钢材的,最怕就是炉次之间成分波动。9Cr18MoV这种材料,对成分控制要求很严,尤其是碳和铬的比例,差一点,热处理后的性能就两样。我们生产线是电炉精炼加真空脱气,说白了就是先把杂质和气体在液态时抽干净,再浇铸成钢锭。每一炉出来都要做光谱检测(用仪器照一下,看各元素含量准不准),确保化学成分在标准范围内。有些小厂子省这道工序,出来的料看着差不多,做轴承时寿命就是达不到要求,原因就在这。
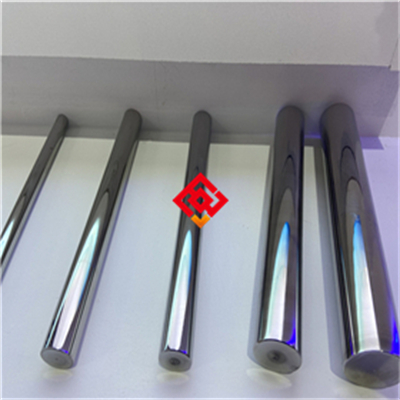
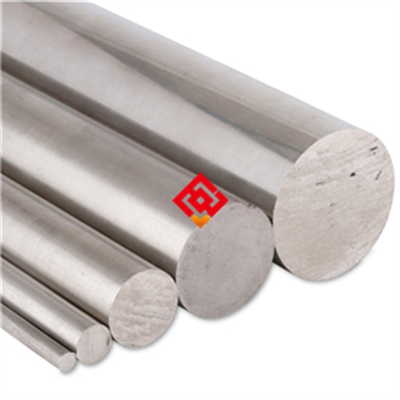
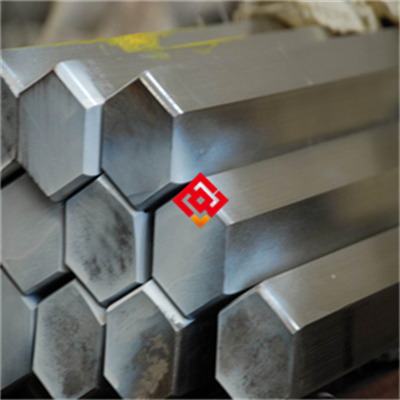
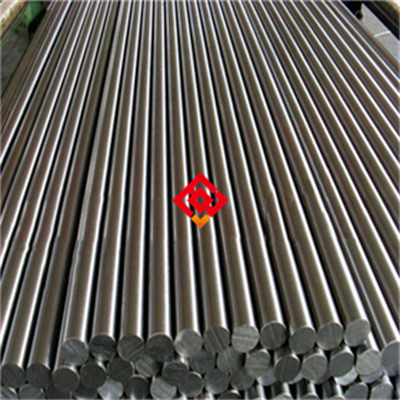
规格方面,我们常做的是直径12mm到180mm的圆钢,长度可以切到2米到9米,具体看你要加工什么零件。汽车半轴、高强度螺栓、还有医疗器械里的手术刀片,都有用这材料的。你要是做轴承套圈,直径六十毫米左右的料最常用。我建议新客户别一上来就订大货,先拿一两根料去试试加工和热处理工艺,没问题再放量。我们支持小批量试样,毕竟材料这东西,数据说话比什么都强。
昨天发货前,我跟车间同事做超声波探伤(用声波给钢材内部做B超,看有没有裂纹或气孔),发现一根直径50mm的棒材内部有个小夹杂物(就是钢水里没排干净的杂质,像面粉里混了沙子),虽然尺寸在标准允许范围内,但考虑到是做轴承用的,还是挑出来没发。这根料回头改锻成小规格的零件用,不浪费。做材料这行,良心活,你糊弄它一次,它让你在客户那儿丢十次脸。
最后说说价格。有人觉得9Cr18MoV比普通不锈钢贵不少,心里打鼓。价格高低得看用在哪。你用在高温轴承上,一个轴承卖几百块,材料多花几十块,换来的是使用寿命翻倍,故障率下降,这账怎么算都划算。怕的是花了高价钱买了不靠谱的料,性能达不到,那才是真冤枉。我们定价不是市场最低的,但敢保证每一批料都经过拉伸试验(拉断它测强度)和硬度检测,出货附质保书。有拿不准选材的,可以发个消息聊聊,别自己闷头试错。想试样管的随时说一声,实际测一测比我说一百句都管用。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫