墨钜特殊钢
0cr18Ni10Ti
板/棒/管/带/丝/锻件可定制
上海
999
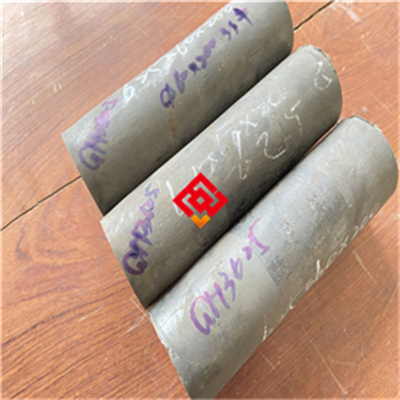
老有人问我,说“你们那个0Cr18Ni10Ti不锈钢圆钢,跟304到底有啥区别?为啥贵那么多?”今儿咱就唠唠这个。我是干了二十来年质检的老张,天天跟这些合金料打交道,说话直,您别见怪。这材料贵,有贵的道理,但咱得让您花这钱花得明白,别选错了料,回头出了事再拍大腿,那可就晚了。
咱们先把这个牌号拆开看。0Cr18Ni10Ti,您别看这一长串字母数字,念起来跟密码似的,其实它说的就是:含碳量极低(那个0),铬18%,镍10%,还加了点钛(Ti)。这“钛”就是它跟普通304不锈钢最大的不一样。304不锈钢,说白了就是不含钛的普通18-8铬镍钢。这材料里加了钛,主要是为了对付一个行业里最头疼的毛病——晶间腐蚀(就是钢材在焊接或者高温使用后,晶粒边界变得脆弱,像墙缝里进了水冻冰,一使劲就沿缝裂开)。加了钛,就好比给这钢材的“晶粒边界”打了一针疫苗,让它不容易得这种“焊缝感冒”。这0Cr18Ni10Ti,在化工、核电、食品设备这些对耐腐蚀要求苛刻的场合,那是常客。
前阵子,有个做换热器的老客户,给我打电话,语气挺急。他说之前图便宜,进了一批普通的304不锈钢管,结果焊完管束,做酸洗钝化的时候,焊缝旁边就出现了一圈一圈的“发丝纹”,拿放大镜一看,全是细小的裂纹。那批货整个报废了,工期耽误了半个月,损失不小。他后来拿咱们的0Cr18Ni10Ti棒料加工成法兰和管子,同样去做晶间腐蚀试验,按GB/T 4334的硫酸铜法,弯曲90度,表面愣是一点裂纹没有。他后来跟我说:“老张,早知道当初就直接上你这料,省那点钱还不够买一次教训的。”您听听,是不是这个理儿?选材这事,真不能光看单价,得算总账。
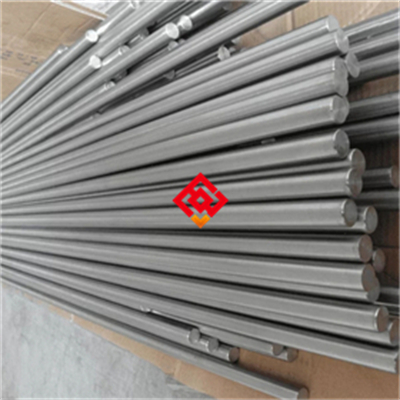
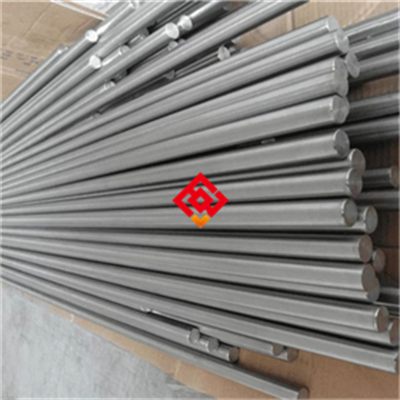
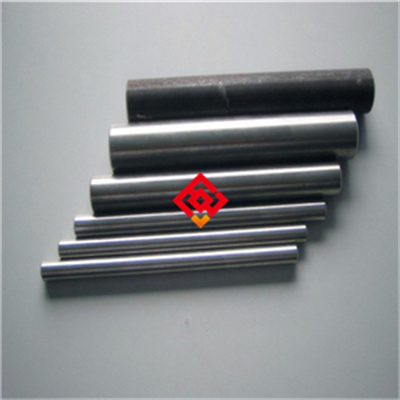
那有人就要问了,我咋知道这材料到底达不达标?光看牌号可不行。我干质检这行,最讲究的就是拿数据说话。咱们厂里出的每一批0Cr18Ni10Ti圆钢,规格从直径12mm到180mm,长度2米到9米都能做,都得过三关。第一关是光谱检测(拿仪器对着钢材一打,看它成分里铬、镍、钛的含量准不准,跟配方单对得上对不上),这关过了,才谈得上后面的性能。第二关是硬度检测,咱们通常控制在HB 140到180之间,这个硬度范围,既保证了加工性能,又保证了强度,您拿去车削、钻孔,刀具损耗也不大。第三关,也是最关键的一关,就是刚才说的晶间腐蚀试验。这玩意儿可糊弄不得,必须得按标准来。有些小作坊,成分表上写着有钛,实际加了多少?不知道。所以咱才要一批一批地测,就是为了让您买回去用得放心。
说到这儿,我得插一句,昨天车间里正好干完一批活,是给一个做核电配套的客户赶的40Cr合金结构钢圆钢,跟今天聊的0Cr18Ni10Ti不是一回事,但道理相通。那批料,硬度抽检都在HRC 22到26之间(这是洛氏硬度,一种测材料硬度的标尺,数字越大越硬),表面质量也漂亮,可就在做超声波探伤(用声波给钢材内部做B超,看有没有裂纹、气泡)的时候,发现一根直径90mm的棒料内部有个小夹杂物(就是钢水里带进来的杂质点,像面团里掺了粒沙子)。没说的,直接挑出来,打回炉里重新炼。您想啊,这种内部缺陷,肉眼根本看不见,要不靠仪器把关,等您加工到一半断了,那算谁的?所以,咱宁可自己麻烦点,也不能让一根有隐患的料出厂。
有些客户,特别是刚入行的采购,特别喜欢问参数,什么屈服强度(就是钢材开始发生永久变形时能扛住的力量)啊,抗拉强度啊,问得特别细。这当然是好事。但对于0Cr18Ni10Ti这种奥氏体不锈钢来说,我觉得您最该盯紧的,还是那个“Ti”的含量和晶间腐蚀的合格报告。因为这种钢的强度,说实话,在金属材料里不算拔尖,它最大的本事是耐腐蚀、耐高温氧化。您要是拿它当承重结构件用,那纯粹是找错对象了,那得选40Cr或者42CrMo(这两种是合金结构钢,专门用来做轴、齿轮这类要承受大力的零件)。所以,选材第一件事,是搞清楚您的设备到底要面对什么环境。是接触强酸强碱?还是高温高压蒸汽?还是就图个防锈好看?工况不一样,选的材料天差地别。
再聊聊价格的事儿。我知道,现在行情不好,大家都想省钱。但0Cr18Ni10Ti这种料,它的成本摆在那儿,镍、铬、钛这些合金元素的价格都挺高。如果市场上有人报的价低得离谱,您可得多个心眼。要么是成分不达标,把钛的用量给省了;要么是拿201不锈钢(含锰高,耐腐蚀性能差不少)冒充的;要么就是管材壁厚缩水。这世上没有赔本赚吆喝的买卖,尤其是金属材料。咱们能做的是,把每一批料的炉号、成分单、检测报告都给您备齐了,您拿去第三方检测机构复检,咱们都有底气。您要是拿不准手里的料到底行不行,可以切一小段寄过来,咱们帮您免费做一次光谱分析,是好是坏,机器说了算。
前几天还有个客户问我,说这料焊接的时候要注意啥?他怕焊完了性能下降。这问题问得挺专业。0Cr18Ni10Ti虽然耐晶间腐蚀性能好,但焊接时还是要控制热输入,别用大电流慢慢烧。因为温度太高,时间太长,钛元素可能会烧损,影响稳定效果。一般建议用小规范、快速度焊接,焊后可以快速冷却。要是碰到厚板多层多道焊,层间温度最好控制在100度以下。这就像炒菜,大火爆炒,菜才脆嫩;小火慢炖,菜就烂了。道理是相通的。当然,如果是大批量焊接,最好用配套的焊丝,成分匹配了,才能发挥出这材料的最佳性能。
咱们厂里现在常备的规格,像直径16mm、20mm、25mm、30mm、40mm、50mm、60mm这些常用尺寸,都是有现货的。大规格的,比如直径100mm以上的,可能需要个三五天排产。交货期这块,咱们尽量给您往前赶,毕竟工程上等着用料的滋味不好受,我也理解。您要是急用,提前打个招呼,咱们可以协调一下生产顺序,但前提是质量必须过关,不能为了赶工期把检测步骤省了。这是咱们的底线。
说到底,做买卖跟处朋友一样,讲究个实在。我这儿不是王婆卖瓜,自卖自夸。您要是正为选材发愁,或者对手里的不锈钢材料有疑问,比如拿不准它能不能耐得住某种介质的腐蚀,欢迎随时拿样来测。咱们可以聊聊工况,聊聊参数,聊聊怎么在保证质量的前提下帮您省点成本。毕竟,材料选对了,设备才能用得长久,这笔账,您比我算得清楚。有拿不准的,发个消息过来,咱们一起研究研究。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫