S47220镍硬铸铁:破碎机恶劣磨损的高硬耐磨材
老张前几天打电话来,语气挺急。说他们那个破碎机衬板,用了不到两个月,磨得跟刀削面似的,厚度下去一大截。问我有没有更扛造的材料。我说你早该来找我了,你那个工况,用咱们的S47220镍硬铸铁,早就该换了。
干这行二十年,我见过太多客户在选材上栽跟头。不是图便宜用了普通高锰钢,就是被忽悠着上了不锈钢,结果呢,碰上带棱带角的硬矿石,照样磨穿。今天咱们就唠唠这个S47220镍硬铸铁,到底是个啥东西,为啥它能扛住破碎机里那种“硬碰硬、磨对磨”的恶劣环境。
先说个基础概念,很多人一听“铸铁”俩字,就觉得脆,觉得不行。那是老黄历了。咱们这个S47220,属于镍硬铸铁家族,里头加了镍和铬。这镍铬一加,材料内部的碳化物结构就变了,变得特别硬。这硬度(就是材料抵抗被刮花、被压出印子的能力)能达到HRC55以上。啥概念呢?普通45号钢调质处理后硬度也就HRC28到32,指甲盖都掐不动。你拿锉刀去锉咱们这个料,锉刀自己先打滑。破碎鹅卵石、花岗岩、铁矿石,全靠这层硬骨架撑着。
光硬还不行,还得看它硬得匀不匀。有些厂家的料,表面看着硬,里头软,磨掉一层就露馅了。咱们这个S47220,从外到里硬度梯度控制得很稳。为啥?因为生产的时候用的是电炉精炼加真空脱气,把钢水里的气体和杂质(就是钢水里的脏东西,像微小的气泡和渣子,它们会让材料出现裂纹或砂眼)都拽出来了,铸件里头干干净净,没有那种肉眼看不见的缩松和夹渣。你拿超声波探伤(用声波给材料内部做B超,看有没有裂纹或空洞)去扫,波形平顺,没有杂波。这就保证了它在服役过程中,不会因为内部缺陷突然掉块儿。
我印象特别深,去年有个做矿山机械配件的客户,拿我们的S47220衬板和另一家厂家的同类型产品做对比。他先是拿光谱检测(用仪器打一下材料表面,看化学成分准不准)打了一下成分,说两边差不多。然后他做了个冲击试验,就是拿摆锤砸带缺口的试样,看它吸收多少能量才断裂。结果呢,咱们的试样冲击值比那家高了将近15%。客户当时还挺纳闷,说成分差不多,韧性咋就差这么多。我跟他讲,这就跟蒸馒头一样,同样的面粉和水,有人揉得劲道,有人揉得死板,关键在工艺。咱们多了一道热处理工序,叫去应力退火。说白了就是铸件成型后,慢慢加热到一定温度,再非常缓慢地降温,把铸造过程中内部憋着的“内应力”释放掉。不然那内应力积累着,用着用着就容易裂。
说到这儿,得提一下客户常问的一个疑惑。老有人问,说你们这S47220跟高铬铸铁有啥区别?不都挺硬吗?这话问到点子上了。高铬铸铁确实也硬,但它更脆,适合那种纯磨料磨损、没什么冲击的场合。比如溜槽衬板。而破碎机颚板、圆锥破的轧臼壁,那是有大块矿石往下砸的,冲击力不小。这时候S47220的优势就出来了,它里头镍的作用就是让硬质相没那么脆,能扛得住一定的冲击,不容易崩裂。就像你戴手套,纯皮革的耐磨但不抗砸,里面加了点特殊纤维的,又耐磨又抗砸,就是这道理。
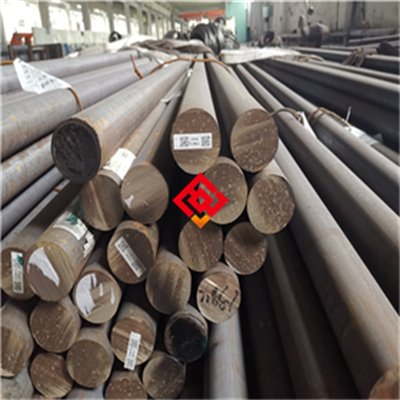
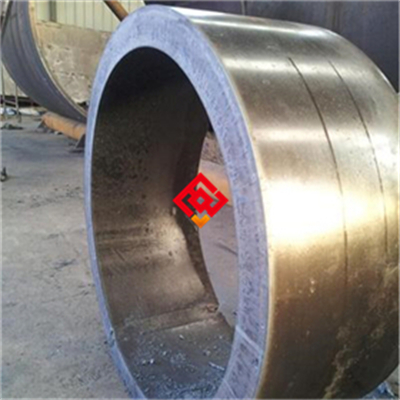
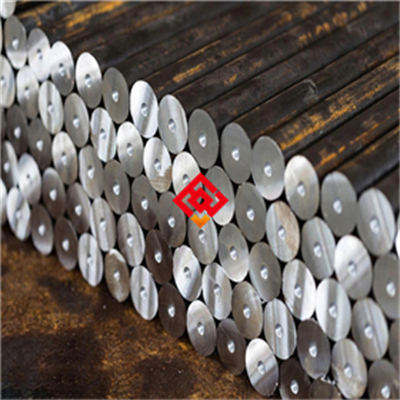
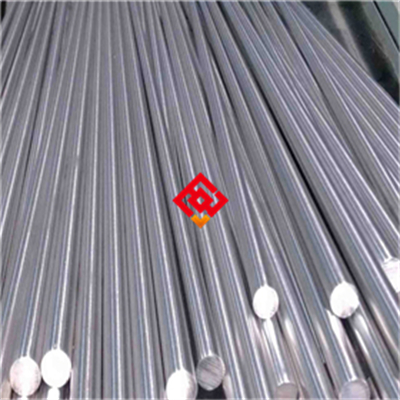
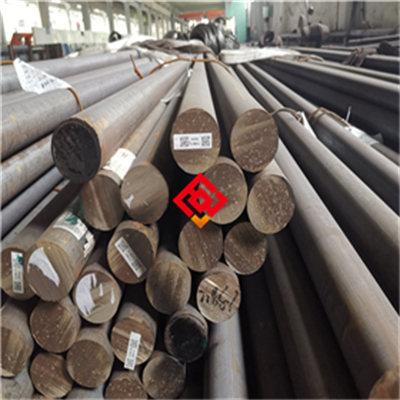
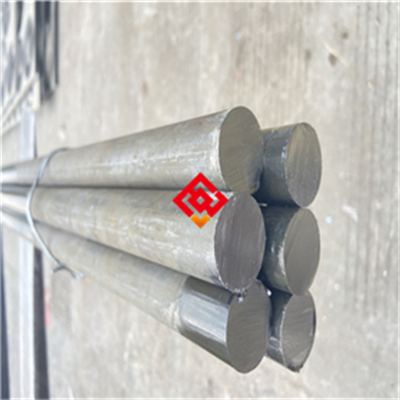
咱们厂里今天早上刚干完一批S47220的板锤,直径120mm到180mm的圆钢和异形件都做。这批是给一个做建筑垃圾破碎机的客户赶的。硬度抽检了三个点,都在HRC58到60之间,非常稳定。但有个别铸件表面有点轻微的脱碳(就是表面碳元素烧损了,导致表面硬度下降),虽然不影响使用,但咱们质检那边直接挑出来回炉了,没让出厂。这批货客户催得急,要发到内蒙去,那边的矿石硬,温度又低,材料韧性不好就容易出事故。咱们宁可晚一天发货,也不能让有瑕疵的东西流到矿上去。
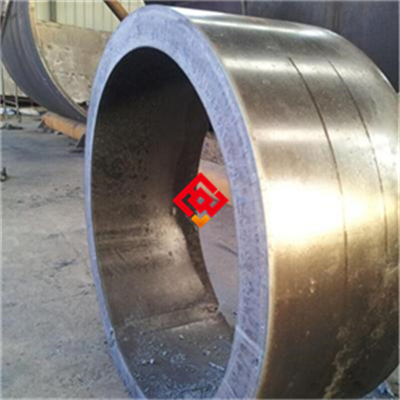
说到供货,可能你关心的不是硬度,是交期。有些贸易商手里没现货,报个价要等四十天。咱们有自己的铸造车间和机加工车间,常规规格的S47220,从浇铸到热处理完,二十天左右就能出货。要是碰上急单,车间加个班,十五天也能挤出来。而且咱们可以按你的图纸定做,破碎机锤头、颚板、反击板、衬板,只要你有图纸或者旧件,咱们就能照着做出来,尺寸公差能控制在正负0.5毫米以内,装上去严丝合缝,不用现场打磨。
最后说句实在话,材料这东西,光听我说没用。你要真觉得现在用的料寿命短、老出问题,不妨弄一块咱们的S47220试样回去试试。你就装在你磨损最厉害的那个位置,跟现在用的料做对比。跑一个月下来,谁剩得多,谁表面光滑,一目了然。咱们做技术的,不吹牛,就信数据。有拿不准选材的,或者想了解具体规格报价的,随时发个消息聊聊,我帮你看看工况,推荐合适的硬度匹配。反正试样也不贵,试过才知道到底行不行。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫