墨钜特殊钢
板/棒/管/带/丝/锻件可定制
Inconel MA754
上海
999
Inconel MA754 氧化物弥散合金焊接机加工存在哪些难点
干了大半辈子热处理,后来又跑销售,跟各种奇奇怪怪的合金打交道。今天咱们不聊那些大路货,专门说说Inconel MA754这种氧化物弥散强化合金。这材料,说实话,又爱又恨。爱的是它耐高温的本事,恨的是加工起来真能折腾人。
咱们搞机械加工的,最怕客户拿着图纸,一脸茫然地问:“师傅,这材料怎么焊不住?车刀一上去就崩?” 十有八九,碰到的就是这种氧化物弥散强化合金。它跟咱们平时用的普通不锈钢,压根不是一个路子。
先说这材料是干啥用的。它主要用在航空发动机的燃烧室衬套、涡轮叶片,还有那些要求特别苛刻的高温部件上。为啥?因为它靠的是在合金基体里均匀散布一层极细的氧化物颗粒,像撒胡椒面一样,把材料给“钉”住了。这招叫氧化物弥散强化,简称ODS合金。这氧化物颗粒能耐到接近熔点都不融化,所以这材料在1000多度的高温下,强度依然硬挺,普通钢材这时候早软成面条了。
但这“撒胡椒面”的工艺,恰恰是焊接和机加工的噩梦来源。
咱们先说焊接。很多老师傅拿到Inconel MA754,习惯性地按镍基合金的办法来焊,结果一焊一个裂。为啥?因为那层起强化作用的氧化物颗粒,在焊接高温下会自己聚拢,抱成一团。这一抱团,原来均匀分散的强化效果就没了,焊缝区域变得特别脆弱,跟豆腐渣似的。你焊的时候看着熔池挺好,等冷却了一敲,焊缝自己就开裂了。这不是焊工手艺不行,是材料本身的物理特性决定的。
那怎么办?常规的熔化焊基本没戏。要想把两块MA754接起来,你得用固相连接的法子。比如扩散焊,就是给材料加压、加热,但温度不能升到熔化,让原子自己慢慢跑过去“握手”。或者用摩擦焊,靠机械摩擦生热把材料“搓”在一起。这活儿,普通加工厂干不了,得有专门的设备和工艺参数。
再说机加工。这材料的切削加工性,用“糟糕”来形容都算客气了。你车它的时候,感觉不像在切金属,倒像在切一块加了砂子的橡皮泥。硬度高不说,还特别“肉”,切屑不容易断,缠在刀头上。关键是它导热性差,切削产生的热量全堆在刀刃上了。刀尖温度瞬间能到上千度,普通硬质合金刀片上去,几分钟就烧塌了。
我印象特别深,有个客户做高温测试夹具,拿我们的MA754棒料去车螺纹。他们用加工普通不锈钢的参数,一刀下去,刀片“咔”地就崩了,连响声都没多脆。后来换了陶瓷刀片,把转速降下来,进给量调小,还得用上高压冷却,从刀具下面直冲切削区,才勉强能干动。就这么着,一个简单的M12螺纹,愣是折腾了半天。他们车间主任跟我打电话吐槽,说这哪是加工金属,这是“磨”金属。
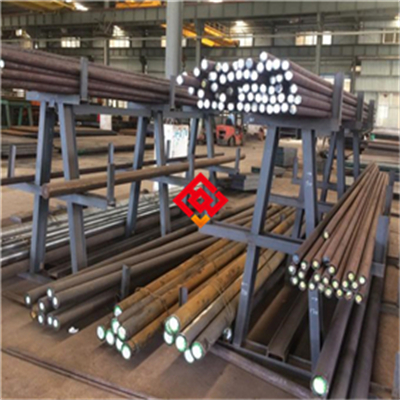
所以,你要是碰到客户拿Inconel MA754来询价,一定得先问清楚用途。如果只是需要高温强度,不在乎焊接,那没问题,我们有直径12mm到180mm,长度2米到9米的棒材,电炉精炼加真空脱气,内部质量没得说。但要是客户图纸上画着焊缝,你就得提醒他,这材料焊接风险极高,最好改设计,用机械连接或者干脆换整体加工件。
说到内部质量,就不得不提探伤。这材料加工贵,废一根就亏大了。我们每批料出厂前,都要做超声波探伤(用声波给钢材内部做B超,看有没有裂纹或夹杂)。前阵子有个老客户,非要用来做精密仪器零件,对材料内部纯净度要求极高。我们当天发货前复探,发现一根直径60mm的棒料中心有微小的夹杂物信号。那信号很弱,按国标算合格,但按客户要求不行。没二话,直接挑出来,没发。后来跟客户一说,他反而更放心了,说就冲这较真劲儿,以后就认准我们了。
还有一点,很多人拿着MA754当普通高温合金来买,问屈服强度多少。这材料室温下的屈服强度其实不算特别突出,也就五六百兆帕。但它的厉害之处在于持久强度,就是在高温下长期受力不坏的能力。这个指标,普通合金没法比。所以你要测,得在高温下测,室温数据参考意义不大。
采购的时候,也别光盯着价格。这材料工艺复杂,成本摆在那儿。要是有人报的价格比市场低一大截,你心里得打个问号。要么是成分不对,要么是 Oxide 颗粒分布不均匀。怎么验?拿去做个光谱检测,看看主要合金元素对不对。再做个金相,看看那层氧化物颗粒是不是均匀。要是都懒得做,最简单的办法,拿一小段料,加热到1100度,保温一小时,看它氧化皮多不多。正品的抗氧化性,那是相当能打的。
咱们今天聊这些,就是想让搞采购、搞加工的朋友心里有个底。这材料是个好东西,但得用对地方,用对方法。你要是手里有单子,拿不准选材,或者加工中遇到了怪问题,欢迎发个消息聊聊。我做这行久了,见过的案例多,说不定能帮你少走点弯路。想拿我们的料去试试加工的,也随时说一声,真金不怕火炼,好料不怕车削。
这材料加工确实难,但正因为难,才显出咱们供货和服务的价值。不光是给你一根料,还得告诉你怎么用,怎么加工,怎么避免踩坑。这才是正经做生意的样子。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫