4J44 定膨胀合金焊接异种金属容易产生哪些缺陷
咱们干这行久了,最怕客户拿着图纸过来,说要用4J44焊到普通钢上。我心里就咯噔一下。不是咱这材料不行,是这异种金属焊接,真不是拧个螺丝那么简单。今天咱就聊聊这个4J44定膨胀合金(就是那种跟玻璃或陶瓷膨胀系数匹配的合金,说白了温度变了它伸缩的尺寸跟玻璃陶瓷差不多,不容易裂),跟别的金属焊一块儿,到底容易出啥幺蛾子。
先说最常见的,裂纹。特别是焊缝金属和母材交界那地方,也就是熔合线附近。为啥裂?因为4J44的膨胀系数跟普通碳钢差得远。焊完冷却的时候,一个缩得快,一个缩得慢,两边较着劲,应力全憋在焊缝上。这应力一大,材料扛不住,就裂了。有时候焊完当时看着没事,放一晚上,第二天早上起来一瞧,裂纹自己就冒出来了。这叫延迟裂纹,最坑人。咱车间上个月就出过一回,焊完的试板放了一夜,第二天探伤(用声波给钢材内部做B超,看有没有裂纹)一照,好家伙,熔合线上细长一条,直接报废。
再有一个,就是脱碳和增碳。这词听着专业,其实就是焊缝周围那层材料的化学成分变了。4J44里含的合金元素多,焊接高温一烧,碳元素就爱乱跑。要是焊材选得不对,或者保护气没到位,焊缝边缘就容易脱碳(就是碳跑掉了,材料变软,强度下降)。反过来,要是焊的时候混进了碳,又会形成增碳层,那地方硬得跟玻璃碴子似的,脆得很。这两种情况,都会让焊接接头的寿命大打折扣。
还有个事儿,很多客户没注意到,就是晶粒度(就是金属内部晶粒的大小,晶粒越细,韧性越好)长大。焊接时局部温度高得吓人,焊缝和热影响区的晶粒会像爆米花一样膨大。晶粒一粗,材料的韧性就差了,特别是低温环境下,一碰就碎。咱遇到过一批活儿,客户拿回去用,说是装上去没多久就断了,断口亮晶晶的,一看就是晶粒太粗导致的脆断。后来我们改工艺,控制焊接线能量,才把这事儿压下去。
那怎么避免这些毛病?关键在两点。一是焊材必须匹配。不能随便拿根不锈钢焊丝就往上怼。4J44得用专门的镍基焊丝,成分得跟母材对得上,膨胀系数也得接近。二是预热和缓冷。焊之前把工件加热到一定温度,焊完再用保温棉包起来慢慢冷。这就像冬天从外面进屋,不能马上烤火,得慢慢适应。目的就一个,让应力别那么集中。
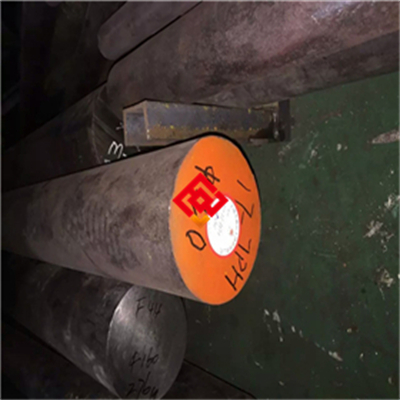
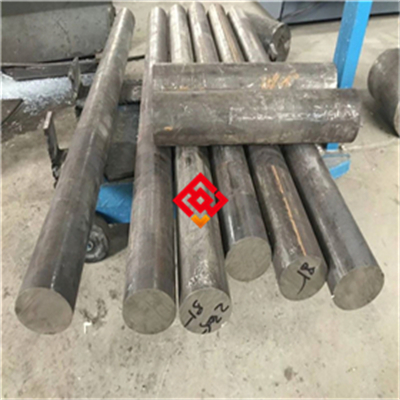
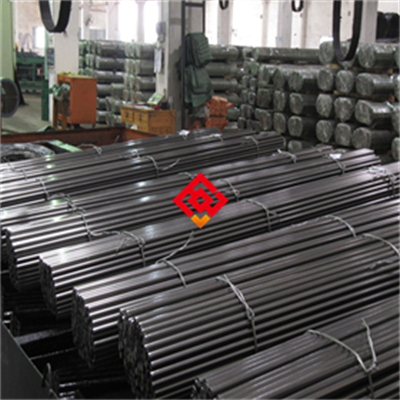
说到这儿,就得提提咱自己厂里那点事儿了。我们生产的4J44定膨胀合金圆钢,直径从12mm到180mm,长度2米到9米都能做。冶炼走的是电炉精炼加真空脱气(就是在真空环境下把钢水里的气体和杂质抽出去,让钢更干净),出来之后每一根都要过超声波探伤。昨天发货前,我还亲眼盯着,发现一根料里头有极细微的夹杂物(就是钢水里没排干净的渣子,像肉里的小沙粒),虽然探伤标准允许,但我不放心,直接挑出来回炉了。这料到了客户手里,要是焊出问题,人家第一个骂的就是我。
老有人问我,说你们这料跟别家的有啥区别?我不好说别人家不行,我就拿数据说话。我们的4J44,抗拉强度稳稳超过520兆帕,屈服强度也够,最关键是膨胀系数控制得严,20到400度之间,波动范围很小。这指标直接决定了你焊完的成品,在温度变化下会不会因为膨胀不一致而开裂。试过才知道!我们有个老客户,做电真空器件的,以前总抱怨焊完玻璃封接处老漏气。后来换了我们的料,同一批焊工,同一个焊机,废品率直接降了两成。他说,你们这料,起码批跟批之间是稳的,不用每次调工艺。
说句实在话,材料这东西,没有万能的,只有合不合适。你要是拿4J44去焊不锈钢,或者焊普通碳钢,工艺上就得格外小心。别光看价格,也别光听人吹。拿不准的时候,先弄一小段料回去试试焊,做做金相分析(就是把金属切片打磨抛光,放显微镜下看内部结构),比啥都强。咱们这行,靠的就是实打实的经验,还有那点较真的劲儿。有问题随时发消息,我看到了就回你。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫