墨钜特殊钢
板/棒/管/带/丝/锻件可定制
Hastelloy G-35
上海
100
Hastelloy G-3合金是化工混酸恶劣工况的高焊接性耐蚀材料。该产品属于镍基变形高温合金家族中的耐蚀分支,UNS编号为N06985,在ASTM标准体系下对应B582、B619等多个产品形态规范。作为一种以镍为基体、钼和铬为主要强化元素的固溶强化型合金,G-3的化学成分设计围绕解决混酸环境下的均匀腐蚀与局部腐蚀问题展开。其名义成分中镍含量不低于44%,铬含量控制在22%至23.5%区间,钼含量在19%至21%之间,同时添加了不超过2.5%的铜以及微量铌和钨。这一配比逻辑与早期G系列合金一脉相承,但在碳含量控制上更为严格,要求不高于0.015%,硫含量亦限制在0.015%以内,从而在焊接热影响区获得更好的抗敏化能力。
材料在供货状态下通常呈现奥氏体单相组织,没有磁性,这一点对于某些需要避免磁干扰的化工设备部件具有实际意义。由于镍含量足够高,该合金对氯离子引起的应力腐蚀开裂具有显著的抵抗力,同时铬和钼的联合作用使其在氧化性酸与还原性酸的混合介质中都能维持较低的均匀腐蚀速率。典型应用场景集中在湿法磷酸生产中的蒸发器与换热器管束、硫酸与盐酸混合废液处理系统、烟气脱硫装置中的喷淋区部件,以及有机氯化物合成反应釜内衬。在实际工况中,介质温度常处于80摄氏度至150摄氏度之间,且含有不等浓度的氟离子、氯离子与硫酸根离子,这种多重侵蚀因子的叠加效应使得普通不锈钢或双相钢难以胜任,而G-3合金凭借其稳定的钝化膜自修复能力,在这些环境中表现出可预测的使用寿命。
从加工工艺角度观察,该合金的热成形温度范围建议控制在927摄氏度至1093摄氏度之间,加热炉气氛应保持微还原性以避免过度氧化。由于合金的导热系数低于碳钢,锻造或热轧前的保温时间需要适当延长,确保工件心部达到目标温度。冷成形性能方面,材料在退火态下具有优异的延展性,伸长率通常超过40%,可以承受剧烈的弯曲、深冲或旋压加工,但考虑到加工硬化速率高于奥氏体不锈钢,每次冷变形量宜控制在15%至20%以内,中间退火温度设定在1066摄氏度左右,随后快速水冷。切削加工时推荐使用硬质合金刀具,切削速度较304不锈钢降低约两成,进给量保持恒定以避免加工硬化层对刀具的异常磨损。
焊接是G-3合金应用中的核心环节,也是该牌号区别于其他耐蚀合金的关键优势所在。材料可以采用钨极氩弧焊、金属极惰性气体保护焊、等离子弧焊以及埋弧焊等多种方法连接,焊前无需特别预热,层间温度建议不超过93摄氏度。匹配的填充金属通常选用ERNiCrMo-3或ERNiCrMo-13焊丝,前者适用于多数混酸环境,后者在介质中含有更高比例盐酸时具有更优的耐蚀余量。焊接过程中背面需通入纯度不低于99.99%的氩气进行保护,防止高温下焊缝金属与空气接触产生氧化物夹杂。焊后是否进行固溶处理取决于服役条件的严苛程度,对于工作温度低于65摄氏度的非关键部件,焊态直接使用已被工程实践认可,但若接触强氧化性酸或含有磨损性固体颗粒的浆料,建议进行整体固溶处理以恢复焊缝区域的组织均匀性。
该合金的物理性能数据为工程设计提供了必要依据。密度约为每立方厘米8.3克,比奥氏体不锈钢略重,在设备重量计算时需予以考虑。热膨胀系数在20摄氏度至100摄氏度区间内约为每摄氏度13.1微米每米,与碳钢的差值较小,有利于复合板或衬里结构中的热应力控制。导热系数在常温下约为每米每开尔文10.2瓦,低于纯镍但高于多数镍基合金,这使得换热设备的设计需要适当增加传热面积以弥补导热性能的不足。弹性模量在室温下约为每平方毫米19000公斤力,与不锈钢相近,刚度计算可以沿用常规方法。电阻率较高,约为每平方毫米每米1.12欧姆,这一特性在某些电加热设备或需要高电阻元件的特殊装置中反而成为可利用的优点。
选型时应当将G-3与相近牌号进行细致的差异比较。与Hastelloy C-276相比,G-3的钼含量略低而铬含量相近,但铜元素的加入赋予其在硫酸介质中更稳定的耐蚀表现,特别是在浓度60%至80%的热硫酸环境中,G-3的腐蚀速率通常只有C-276的三分之一至二分之一。与Hastelloy G-30相比,G-3的铬含量较低,在强氧化性介质如含硝酸的混合酸中耐蚀性稍有不及,但G-3的焊接性和热加工性更优,成本也更具竞争力。与904L或254SMO等超级奥氏体不锈钢相比,G-3在含卤素离子的混酸中表现出数量级级别的耐蚀优势,尤其是在缝隙和焊缝沉积物下方这类易发生局部腐蚀的区域。采购方应当根据介质中氧化性组分与还原性组分的比例、设计温度下的腐蚀裕量以及设备设计寿命这三个核心参数来最终确定材料牌号,必要时辅以挂片试验数据作为决策依据。
日常维护与设备检修中的注意事项同样值得关注。该合金表面若形成铁离子污染,在潮湿环境下会诱发点蚀,因此制造和安装过程中应避免碳钢工具的直接接触,酸洗钝化处理宜采用硝酸与氢氟酸的混合溶液,温度控制在60摄氏度以下,时间不超过三十分钟。运行期间若介质中含有固体颗粒,流速设计应兼顾冲刷腐蚀与沉积腐蚀之间的平衡,一般建议管内流速保持在每秒1.5米至2.5米之间。停车检修时,设备内壁的附着物清理应避免使用钢丝刷或砂轮片,推荐采用高压水射流或尼龙刷进行物理清洁,化学清洗时需确认清洗剂成分中不含对合金有害的还原性卤化物。对于使用超过五年的设备,建议在焊缝热影响区和弯头部位进行壁厚抽测,结合电化学极化曲线测试评估钝化膜的完整性,以便在腐蚀穿透前及时安排补焊或局部更换。
从行业应用价值来看,该合金在磷化工、精细化工、农药中间体合成以及有色金属冶炼烟气处理领域扮演着不可替代的角色。国内某大型磷肥装置将原设计的石墨换热器更换为G-3合金管束后,设备连续运行周期从八个月延长至三十六个月,检修频次和物料泄漏风险显著下降。在含氟废酸浓缩单元,G-3合金蒸发器成功抵抗了氟离子与硫酸根离子的协同侵蚀,而此前使用的进口高硅不锈钢在相同工况下仅能维持六周的使用寿命。这些实际案例反映出材料选型对装置长周期安全运行的重要支撑作用。
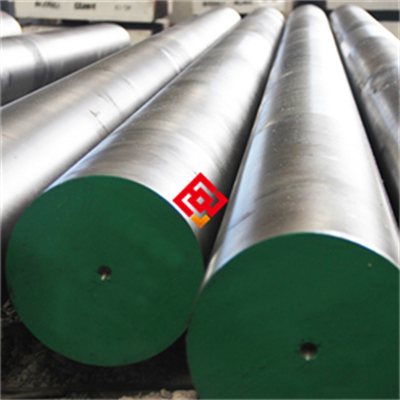
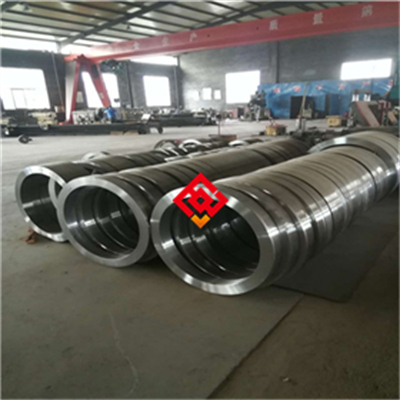
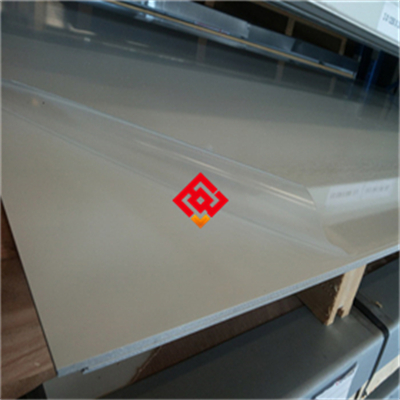
关于供货形态,该合金通常以热轧或冷轧板材、带材、无缝管、焊接管、棒材、锻件以及丝材等形式供应。板材厚度范围从0.5毫米至50毫米不等,宽度可达2000毫米,大尺寸板材在拼焊时需注意各批次之间的成分均匀性。管材方面,小口径换热管外径从15毫米至38毫米,壁厚在1.2毫米至3毫米之间,长度最长可达15米,大口径管道则采用焊接工艺制造。密封垫片材料不宜选用含氯的橡胶或石棉制品,推荐使用膨胀聚四氟乙烯或柔性石墨。包装运输过程中应确保材料不与海水或含盐气氛接触,端部开口的管材需加装防护盖,板材之间用中性纸隔开,防止运输振动造成的表面划伤。仓储环境保持干燥通风,室内存放时间不宜超过两年,长期存放前应重新进行防锈油涂覆或真空包装处理。
对于设计单位和使用单位而言,理解G-3合金的腐蚀数据判据至关重要。该材料在ASTM G28A方法测试下的热酸腐蚀速率通常低于每毫米每年0.5毫米,在ASTM G48方法测试下的临界点蚀温度不低于85摄氏度,这些指标可以作为材料验收和质量稳定性的参考基准。生产厂家在交付时应提供完整的炉批号追溯信息、化学成分分析报告、力学性能测试报告以及晶间腐蚀试验合格证明,确保每一批次材料的质量可追溯性。用户在签订技术协议时,应明确补充要求,例如对有害元素铅、锡、砷、铋的单项控制限值,以及超声波探伤的执行标准等级,这些细节直接影响设备在极端工况下的可靠性。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫