1J34软磁合金是一种专为中高温环境下磁放大器核心部件设计的铁镍基精密合金材料,其典型工作温度区间为负四十摄氏度至正四百度,在此范围内磁导率衰减率低于百分之十五,饱和磁感应强度稳定在零点八特斯拉以上,矫顽力不大于零点八安培每米,尤其适合在二百五十摄氏度至三百五十摄氏度长期服役的航空发电机调压器、工业变频器及军用电子稳压装置中作为磁芯与屏蔽组件使用。该牌号通过调整镍含量至百分之三十四左右,并加入适量钼、铜、钴元素,使合金的居里点被精确控制在四百二十摄氏度附近,从而在宽温域内保持磁性能的线性输出,这是普通硅钢片或铁镍软磁合金难以企及的核心优势。
上海墨钜特殊钢有限公司作为该材料的专业制造商,产地坐落于中国上海,公司配备真空感应熔炼炉、电渣重熔设备及连续式可控气氛热处理产线,严格执行ISO 9001质量管理体系,所有出厂产品均依照ASTM A753与GB/T 14986标准进行全流程检验,每一炉次从原料配比到成品包装均保留完整的工艺追溯记录。业务联系人曾先生,业务电话021 67898711,私人电话13472787990,可随时接听技术咨询与商务洽谈。
从合金设计思路来看,1J34的镍含量并非随意设定,而是基于铁镍二元合金在镍含量百分之三十至四十区间内磁晶各向异性常数和磁致伸缩系数同时趋近于零的物理原理,使合金在微弱磁场中即可获得高初始磁导率。添加的钼元素能够细化晶粒并提高电阻率,从而降低涡流损耗,在十千赫兹以下频率使用时铁损仅为取向硅钢的三分之一。冶炼工艺上,必须采用真空感应熔炼加真空自耗重熔双联工艺,将氧含量控制在百万分之十五以下,硫含量低于百万分之十,否则夹杂物会成为磁畴壁钉扎点,显著恶化磁性能。热处理制度尤为关键,成品零件需在氢气保护气氛中加热至一千一百摄氏度保温四小时后以每小时一百摄氏度的速率缓慢冷却至六百度,再随炉冷至两百度出炉,这一工艺使晶粒尺寸达到零点二毫米以上,并形成单一的立方织构,从而获得最优的直流磁性能。显微组织检验显示,合格产品的晶界处不应存在连续网状碳化物析出,铁素体含量控制在百分之三以内,每平方毫米夹杂物总数不超过五级。每批成品均经过百分之百的磁性能检测,包括冲击法测磁滞回线、交流电桥测有效磁导率以及高温老化试验后的磁通衰减复测,并依据炉号与批次在材料表面激光打标六位溯源码,编码规则为前两位代表熔炼年份,中间两位代表炉次,末两位代表批次序号,客户可通过上海墨钜特殊钢有限公司官网或拨打业务电话021 67898711查询对应的成分报告与力学性能记录。
化学成分方面,1J34的典型重量百分比为镍百分之三十四点零至三十五点五,钼百分之零点五至一点零,铜百分之零点二至零点六,钴百分之零点三至零点八,碳不大于百分之零点零二,锰不大于百分之零点四,硅不大于百分之零点三,磷硫均不大于百分之零点零一,余量为铁。室温力学性能典型值为抗拉强度四百五十兆帕,屈服强度二百二十兆帕,延伸率百分之三十五,维氏硬度一百三十至一百六十,在三百摄氏度时抗拉强度仍可保持三百二十兆帕,延伸率不低于百分之二十五,完全满足磁放大器铁芯在振动与热循环环境下的结构强度需求。物理性能数据表明,该合金密度为每立方厘米八点一克,熔点约一千四百三十摄氏度,热导率在二十摄氏度时为每米每开尔文十四瓦,电阻率为每米平方毫米零点四五欧姆,线膨胀系数在二十至二百摄氏度范围内为每开尔文十点五乘以十的负六次方,这些参数对于设计磁芯尺寸补偿与散热结构具有直接参考价值。耐高温性能方面,在三百五十摄氏度空气中连续暴露一千小时后,表面氧化增重仅为每平方米零点零二克,磁性衰减不超过百分之五,远优于普通铁镍合金的氧化速率。
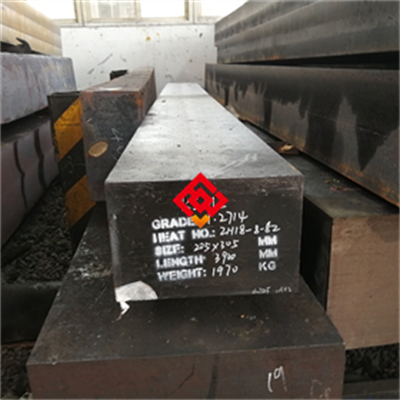
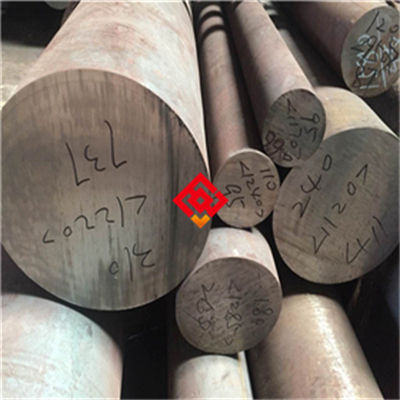
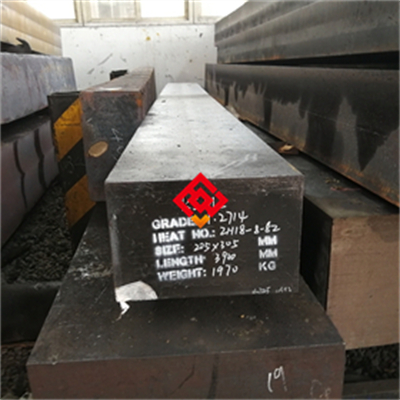
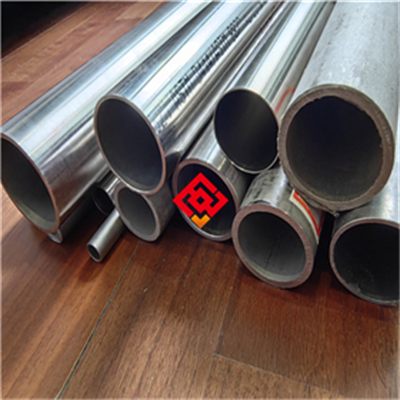
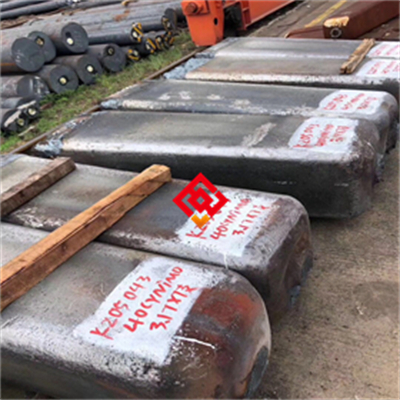
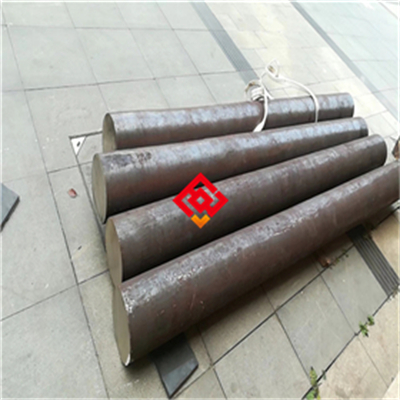
产品供货规格覆盖多种形态,热轧中厚板厚度六至八十毫米,冷轧带材厚度零点零五至三毫米宽度十至二百五十毫米,圆棒直径八至二百毫米,无缝管外径六至一百毫米壁厚一至十毫米,锻件单件重量可达五百公斤,丝材直径零点一至五毫米,所有规格均可按需定制。交货状态分为软磁退火态和冷加工态两种,标准出厂表面为酸洗或磨光,带材边缘经去毛刺处理,棒材两端倒角,管材内外壁清洁无油污。关于价格,目前1J34合金市场参考价格为每公斤一百八十元至二百八十元,具体依据规格尺寸、订货数量与技术要求浮动,冷轧精密带材因加工工序长通常处于区间上限,大规格锻件则相对偏低,小批量试样订货需加收百分之十五的拆炉费与检测分摊费用,批量超过三吨可享受百分之五至百分之八的价格优惠。
在使用加工过程中,必须注意以下事项。第一,该合金在冷加工时具有明显的加工硬化倾向,每次冷轧或冷拔变形量不宜超过百分之二十,中间需进行再结晶退火,否则极易产生边裂或表面裂纹。第二,焊接时应优先采用氩弧焊,使用与母材同成分的焊丝,焊前需将工件预热至一百五十摄氏度,焊后立即进行六百五十摄氏度的去应力退火,严禁在无保护气氛下直接高温加热,否则会造成晶粒粗大和磁性能永久劣化。第三,热处理时的升降温速率必须严格控制在每分钟五摄氏度以内,特别是冷却过程不可用风扇强制吹冷或水淬,否则将导致磁导率骤降。第四,成品零件在装配过程中应避免敲击、碰撞或受到任何形式的机械冲击,因为应力会显著提高矫顽力,若安装时发生变形,需重新进行退火处理。第五,该材料在潮湿环境中长期存放时表面易产生均匀锈蚀,因此储存环境要求相对湿度不大于百分之六十,温度在五至三十五摄氏度之间,且不得与酸碱性介质或活性气体同库放置。包装规范为内层气相防锈纸包裹,外层木箱或铁皮箱加固,带材卷轴固定并加缓冲垫,运输吊装时严禁使用钢丝绳直接捆扎裸件,必须采用吊带并保持平稳,禁止抛掷、翻滚或倒置。切割推荐采用机械剪切或激光切割,切割边缘毛刺高度不得超过零点零五毫米,禁止使用砂轮片高速切割以免局部过热产生氧化层,若采用等离子切割则需预留至少三毫米加工余量并在后续去除热影响区。安装时磁芯叠片应沿轧制方向排列,螺栓紧固扭矩需控制在规定值的正负百分之五以内,避免产生不均匀内应力,日常维护只需定期清洁表面灰尘并检查紧固件松动情况,无需额外润滑或涂层保护。
常见故障及处理措施包括以下情形。其一,若磁放大器出现空载电流异常增大,通常为铁芯磁导率下降所致,可拆下铁芯进行退磁处理,即在工频电流下缓慢升温至居里点以上再恒温退火,若恢复无效则需更换新铁芯。其二,产品表面出现局部锈斑时,应使用细砂纸打磨至露出金属本色,随后用丙酮清洗并涂覆薄层防锈油,严禁使用强酸清洗以免氢脆。其三,焊接部位出现裂纹时,需将裂纹彻底打磨清除至无着色探伤显示,重新补焊并按照前述焊接规范进行预热与后热,焊后必须进行磁性能复测,若饱和磁感应强度下降超过百分之十则判定报废。高温操作时作业人员必须佩戴隔热手套与护目镜,接触三百摄氏度以上工件时应使用专用夹具,切割与打磨过程中会产生金属粉尘,作业区必须配备局部排风装置,操作人员应佩戴防尘口罩,防止吸入铁镍合金粉尘引发呼吸道刺激。若发生酸洗液泄漏,应立即用大量清水稀释,并用碳酸氢钠溶液中和,废液须收集至专用容器委托有资质单位处理,严禁直接排入下水道。
如需获取更详细的材料说明书、典型应用设计指南或热处理工艺曲线,请直接联系上海墨钜特殊钢有限公司业务联系人曾先生,业务电话021 67898711,私人电话13472787990,技术团队将提供完整的PDF文档与一对一选型咨询。在购买决策方面,建议客户根据实际使用温度范围进行匹配,若服役温度长期超过四百度,则更适合选用铁钴钒系软磁合金,而在一百至三百五十摄氏度区间内1J34具有最佳性价比。对于航空航天或核电领域客户,公司可提供依据AMS或ASTM标准出具的第三方检测报告,并可根据要求进行百分之百超声探伤或磁粉检测。质保期为自交货之日起十八个月,质保期内若因材料冶金缺陷导致性能不达标,公司负责免费退换货并承担运费。随货提供包括质保书、化学成分报告、力学性能报告、磁性能曲线及热处理记录在内的全套技术资料,售后响应时间为工作时间内两小时回复,紧急技术问题可拨打私人电话13472787990获得即时支持,必要时可安排工程师二十四小时内抵达现场协助处理。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫