墨钜特殊钢
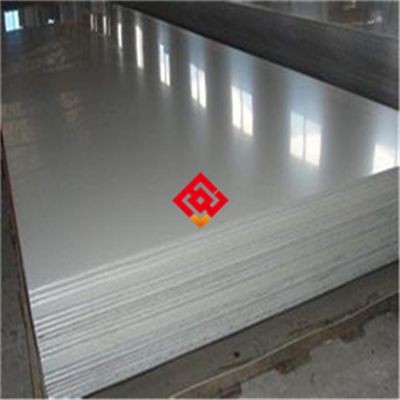
板/棒/管/带/丝/锻件可定制
20CrMnTi
上海
100
20CrMnTi合金结构钢产品全方位技术解析
20CrMnTi是一款在机械制造领域应用极为广泛的低合金渗碳钢,属于我国自行开发的传统钢种之一,在国家标准GB/T 3077中有着明确的成分与性能规定。这款钢材之所以能够长期占据汽车变速箱齿轮、传动轴等核心零部件的主流选材地位,根本原因在于其化学成分设计上的合理性与热处理工艺适应性之间的高度平衡。从材料科学的角度来看,20CrMnTi的碳含量控制在0.17%至0.24%之间,这个区间保证了钢材经过渗碳处理后,表面能够获得足够高的碳浓度梯度,从而形成坚硬的渗碳层,而心部则保留良好的韧性储备。锰元素含量在0.80%至1.10%范围,主要起到固溶强化作用,提升基体强度;铬元素含量为1.00%至1.30%,显著提高淬透性,确保大截面零件在热处理过程中获得均匀一致的组织性能;钛元素含量为0.04%至0.10%,其核心作用是细化晶粒,抑制渗碳过程中晶粒长大倾向,这对于保证齿轮类零件渗碳后的变形控制与接触疲劳寿命具有不可忽视的积极影响。
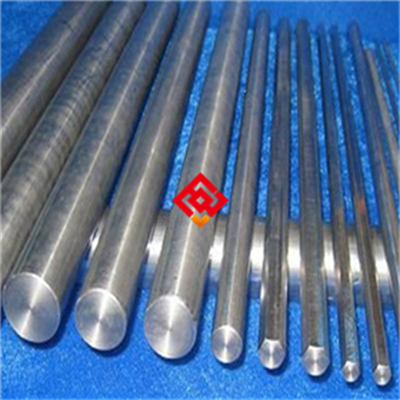
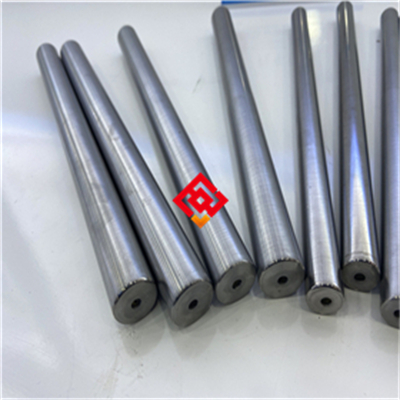
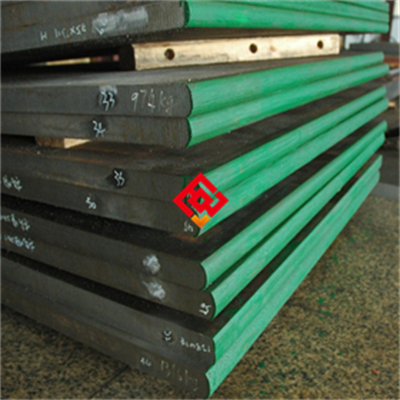
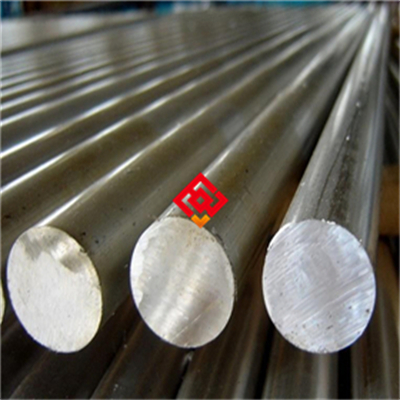
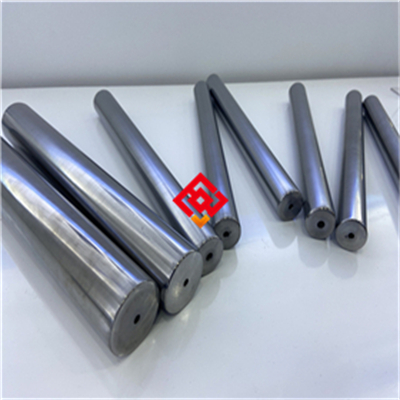
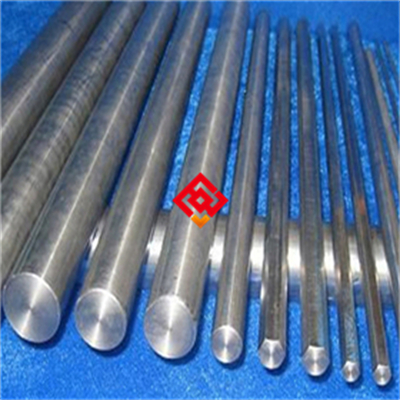
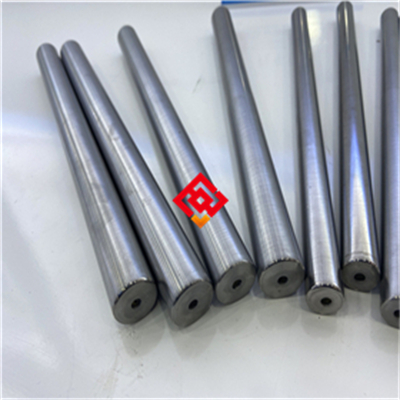
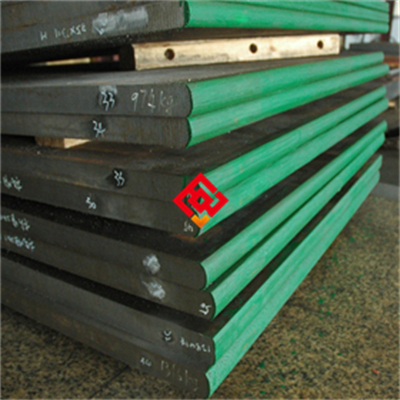
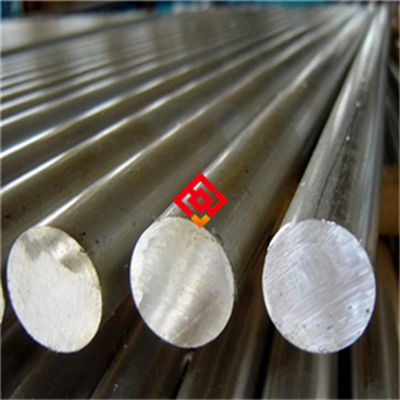
在原材料供应形态上,20CrMnTi通常以热轧圆钢、方钢、锻件以及连铸坯等形式投放市场,其中热轧圆钢是最为常见的流通规格,直径范围一般从16毫米延伸至300毫米以上。钢厂出厂状态多为热轧态或退火态,表面经过抛丸或酸洗处理,去除氧化铁皮,便于后续机加工直接装夹。对于高精度要求的应用场景,还可以定制剥皮材或磨光材,表面粗糙度能够控制在Ra1.6微米以内,尺寸公差精度可达到h9级,这类精加工材料主要用于数控自动车床批量加工齿轮毛坯,能够有效减少加工余量,提升材料利用率。在包装与储运环节,小直径圆钢通常采用捆扎包装,每捆重量依据客户需求在2吨至5吨之间调整,大直径钢材则采用裸装或简易防护包装,运输过程中需注意防潮防锈,避免雨水长期浸蚀导致表面锈蚀,影响后续锻造或下料工序的顺利进行。
从生产工艺流程角度审视,20CrMnTi的冶炼环节普遍采用电弧炉初炼加炉外精炼加真空脱气的短流程路线,部分高端用户还会要求增加连铸坯电磁搅拌与轻压下技术,以改善中心偏析与疏松等内部冶金缺陷。精炼过程中通过钙处理控制夹杂物形态,将硫含量控制在0.030%以下,磷含量控制在0.030%以下,大幅降低有害元素对钢材韧性的不利影响。钢锭或连铸坯经过高温扩散退火后,再经初轧开坯与精轧成材,轧制加热温度通常控制在1150摄氏度至1200摄氏度之间,终轧温度控制在850摄氏度至900摄氏度范围,轧后采用控冷工艺获得均匀细小的珠光体加铁素体组织,这种组织状态为后续渗碳淬火提供了良好的原始组织基础。对于用作锻造齿轮毛坯的材料,用户还需关注钢材的锻造性能,20CrMnTi在900摄氏度至1200摄氏度的锻造温度区间内具有较好的塑性变形能力,能够适应模锻、热锻等多种成形工艺,锻造后毛坯需进行正火处理,硬度控制在170至210HBW之间,既保证切削加工性能,又为最终热处理奠定组织基础。
20CrMnTi的核心性能优势集中体现在渗碳淬火后的综合力学特性上。经过930摄氏度左右的气体渗碳处理,表面碳浓度达到0.8%至1.0%,随炉冷至860摄氏度左右直接油淬,再经200摄氏度至220摄氏度的低温回火,渗碳层深度可根据零件服役条件在0.5毫米至2.0毫米范围内灵活调节。处理后的表面硬度稳定达到58至62HRC,心部硬度在30至45HRC之间,这种表硬里韧的性能组合正是齿轮传动工况所迫切需求的。在接触疲劳强度方面,20CrMnTi渗碳层具有较高的残余压应力分布,能够有效抑制表面疲劳裂纹的萌生与扩展,对于承受交变接触应力的变速箱齿轮、差速器齿轮而言,这一特性直接关系到整个传动系统的使用寿命与可靠性。在弯曲疲劳强度方面,渗碳层的高硬度与心部良好的强韧性配合,使齿轮齿根部位能够抵抗较大的弯曲交变载荷,避免了断齿等灾难性失效模式的发生。值得注意的是,20CrMnTi的淬透性中等偏上,油淬临界直径约为30毫米至40毫米,对于截面尺寸较大的重载齿轮,设计人员需结合具体结构尺寸评估心部性能是否满足要求,必要时可调整淬火介质或采用双介质淬火工艺来弥补淬透性的局限。
针对实际应用场景,20CrMnTi最集中的消费领域是汽车行业,尤其是手动变速箱齿轮、同步器齿环、传动轴十字轴等关键传动零件。商用车与工程机械领域的变速箱齿轮、后桥主动锥齿轮、从动锥齿轮同样大量选用该材料,这些零部件普遍承受高扭矩、强冲击、频繁换挡的苛刻工况,对材料的抗磨损能力与抗疲劳能力要求极高。在农用机械领域,20CrMnTi被广泛用于旋耕机刀轴齿轮、拖拉机变速箱齿轮等部件,在粉尘大、润滑条件相对较差的环境中依然能够保持稳定的服役性能。此外,矿山机械、起重运输机械中的部分齿轮与轴类零件也会选用该钢种,替代部分中碳合金钢调质处理方案,以获得更优的耐磨性与疲劳寿命。需要注意的是,20CrMnTi不适合在高温氧化性或腐蚀性介质环境中长期工作,其最高使用温度一般不超过200摄氏度,超出此温度范围,表面硬度与强度会显著下降,设计选型时应避开这类工况条件。
在机加工环节,20CrMnTi的切削加工性能属于中等水平。正火态硬度在170至210HBW之间时,采用硬质合金刀具进行车削、铣削加工可获得良好的表面质量,刀具磨损速度处于正常范围。滚齿加工是齿轮制造的核心工序,20CrMnTi的滚齿效率与刀具寿命在常用渗碳钢中表现均衡,相比20CrMnMo等含钼钢种,其滚齿加工更为顺畅,刀具磨损相对较小,这也是其在齿轮行业大规模应用的经济性优势之一。拉削加工内花键或键槽时,建议采用高速钢拉刀配合充分冷却润滑,控制拉削速度在2至4米每分钟,避免因切削热积聚导致工件表面加工硬化,影响后续热处理变形控制。对于钻孔、攻丝等小直径孔加工工序,需选用含钴高速钢丝锥或硬质合金钻头,加工时注意排屑顺畅,防止切屑堵塞导致刀具断裂。在批量生产场景中,合理的刀具几何参数与切削用量优化能够显著降低单件加工成本,提高齿轮生产线的综合效率。
热处理工艺的稳定性直接决定了20CrMnTi齿轮最终的使用性能。气体渗碳是应用最广泛的热处理方式,常用渗碳剂为甲醇加乙酸乙酯或丙烷加空气气氛,碳势控制精度需保持在正负0.05%以内,渗碳温度通常选择920摄氏度至940摄氏度,保温时间依据渗层深度要求计算确定。渗碳后的冷却方式对变形与组织影响显著,直接淬火工艺适用于变形要求相对宽松的零件,而一次淬火或二次淬火工艺则用于变形控制严格的精密齿轮。淬火介质的选择需要综合考虑零件有效厚度与形状复杂程度,快速淬火油是主流选择,对于有效厚度较大的零件可选用分级淬火油或等温淬火工艺以降低变形开裂风险。回火温度与时间的匹配同样关键,200摄氏度至220摄氏度回火可获得回火马氏体组织,在保持高硬度的同时消除淬火应力,回火后建议进行清洗与低温时效处理,进一步稳定尺寸精度。对于渗碳后需进行磨削加工的齿轮,磨削余量应控制在0.2毫米至0.4毫米之间,磨削时采用缓进给与充分冷却,避免磨削烧伤导致表面硬度下降或产生微裂纹。
在选型参考方面,工程技术人员需要根据齿轮模数、载荷等级、服役寿命要求等因素综合判断20CrMnTi是否适用。对于模数在2至6毫米之间的中、小模数齿轮,20CrMnTi渗碳淬火方案具有极高的性价比,在保证性能的同时有效控制材料成本。对于模数大于8毫米的重载大齿轮,心部强度可能成为制约因素,此时需考虑20CrMnMo或18Cr2Ni4WA等淬透性更高的材料。在轴类零件应用场景,当轴径在50毫米以下且承受中等交变载荷时,20CrMnTi渗碳处理能够替代传统的40Cr调质处理,获得更优的耐磨性与疲劳强度,但需注意渗碳工艺成本高于调质处理,应结合零件价值与批量规模进行经济性评估。对于要求变形极小的精密齿轮,可选择20CrMnTi的等温退火态毛坯,配合渗碳后压淬或热校直工艺,将齿向与齿形公差控制在GB/T 10095标准规定的6级精度以内。在采购环节,用户应向供应商索取材质证明书,核对其化学成分、低倍组织、非金属夹杂物级别等关键指标是否符合GB/T 3077或双方技术协议的要求,必要时可委托第三方检测机构进行复验,确保材料批次质量的稳定可靠。
20CrMnTi在长期使用过程中也暴露出一些固有的性能短板,例如渗碳温度较高导致的热处理变形倾向较大,对于薄壁环状零件尤为明显;淬透性有限使得超大截面零件的性能均匀性受到制约;此外,该钢种在高温回火脆性区长时间停留时存在一定的脆化倾向,需要控制回火工艺参数予以规避。针对这些不足,冶金行业与热处理行业开展了大量工艺改进研究,包括采用真空渗碳技术降低渗碳温度、优化渗碳工艺曲线减小变形、添加微量合金元素微调成分等,这些技术手段在特定应用场景下取得了良好效果,但就材料本身的通用性而言,20CrMnTi依然是当前国内齿轮制造领域用量最大、应用范围最广的渗碳钢种之一。在环保法规与碳排放要求日益严格的背景下,20CrMnTi的生产企业也在不断优化冶炼工艺,降低吨钢能耗与污染物排放,部分先进产线已实现超低排放标准,产品全生命周期的环境足迹持续改善。
在维护保养与质量追溯层面,用户购买20CrMnTi材料后,应建立规范的入厂检验流程,包括光谱分析复核化学成分、硬度抽检、表面质量目视检查等基础项目,对于关键件用料建议增加超声波探伤检测内部缺陷。储存环节应保持仓库干燥通风,钢材底部垫高离地,避免与腐蚀性介质混放,长期存放的钢材表面可涂覆防锈油保护。在锻造与热处理工序流转过程中,建议采用批次管理方式,每批材料独立标识,记录生产日期、炉号、检验报告等完整信息,确保质量问题的可追溯性。对于齿轮成品的质量验证,除常规的金相检验与硬度检测外,还应进行渗碳层深度测定、有效硬化层深度检测以及齿面接触斑点检查,各项指标均需满足设计图纸与相关标准的规定要求。
综合来看,20CrMnTi凭借其良好的综合力学性能、成熟的热处理工艺适应性、稳定的市场供应体系以及相对经济的材料成本,在汽车、工程机械、农业装备等众多工业领域持续发挥着不可替代的作用。对于齿轮设计工程师而言,掌握该材料的性能特点与工艺规律,能够帮助其更精准地完成材料选型与工艺设计,在保证产品可靠性的前提下实现成本的最优化。对于材料采购人员来说,了解20CrMnTi的质量控制要点与市场流通规格,有助于建立更高效的供应链管理体系,降低采购风险。随着我国制造业向高质量发展方向迈进,20CrMnTi这一经典钢种必将在技术升级与工艺创新的推动下,继续为各类机械传动系统的可靠运行提供坚实的材料保障,其在渗碳钢领域的主流地位也将随着应用技术的持续深化而得到进一步巩固。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫