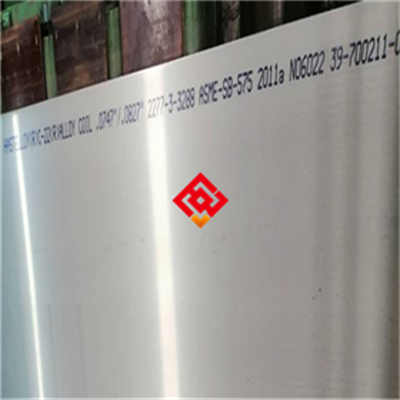
310H不锈钢热轧中厚板产品全方位介绍
在高温工业设备选型过程中,材料在长期服役条件下的稳定性往往比初始强度更值得关注。很多使用过304或普通310不锈钢的用户都遇到过这样的情形,设备运行初期各项指标表现正常,但在连续运行数千小时后,炉管或支撑构件开始出现明显的蠕变变形,甚至产生裂纹。这类问题的根源在于常规奥氏体不锈钢在高温环境下碳化物析出后晶界强度下降,无法承受持续性的应力负荷。针对这一行业痛点,310H不锈钢热轧中厚板作为专门优化高温蠕变性能的改进型材料,逐渐成为热处理炉、石化裂解装置和电力锅炉领域的优选方案。
从材料牌号的构成来看,310H是在310不锈钢基础上提高碳含量上限并细化晶粒度的衍生牌号。310H中的H代表高温级,其碳含量范围通常控制在0.04至0.10之间,相比常规310的0.08上限有了明显提升。更高的碳含量意味着在高温服役过程中能够形成更稳定的碳化物分布,这些细小的碳化物颗粒在晶界处起到钉扎作用,有效阻碍晶粒滑移和位错运动,从而显著延长材料在高温高应力工况下的使用寿命。具体到性能参数,310H在800摄氏度下的蠕变断裂强度比普通310提高约百分之二十,在1000摄氏度环境下仍能保持较好的抗氧化性和组织稳定性。该材料属于奥氏体不锈钢家族,镍含量保持在百分之十九至二十二,铬含量在百分之二十四至二十六,这一成分配比保证了材料在高温氧化性气氛中表面能形成致密的氧化铬保护膜。
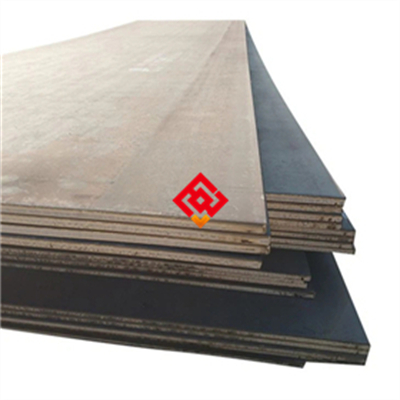
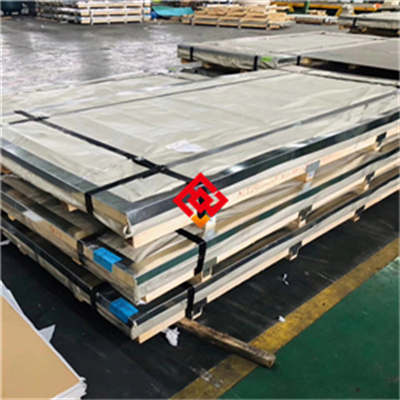
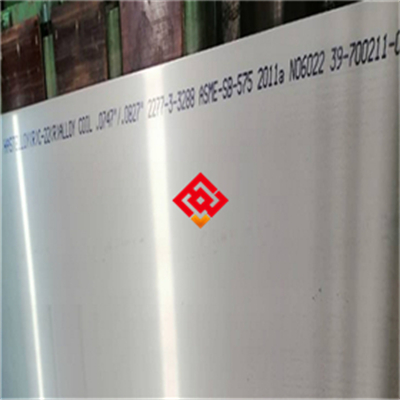
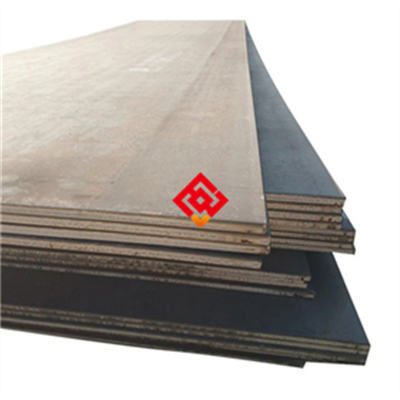
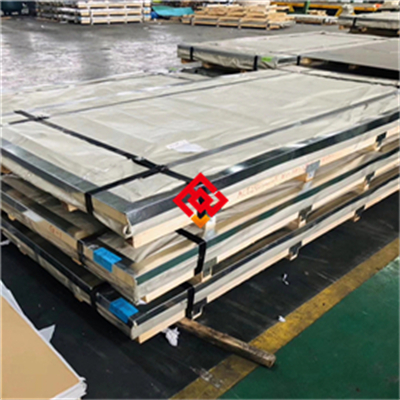
在冶金质量方面,310H热轧中厚板的生产过程需要经过严格的工艺控制。钢坯冶炼采用电弧炉加炉外精炼的双联工艺,通过AOD或VOD精炼手段将硫磷等杂质元素控制在极低水平,硫含量不大于0.03,磷含量不大于0.045。连铸坯经过高温扩散退火后进入热轧工序,加热温度控制在1180至1240摄氏度区间,终轧温度不低于900摄氏度,轧后采用快速冷却方式抑制碳化物过早析出。成品板材以固溶处理状态交货,固溶温度在1040至1080摄氏度之间,保温后水冷,确保碳元素充分固溶于奥氏体基体中。对于厚度超过30毫米的规格,中心部位可能存在成分偏析,生产厂家通常会进行超声波探伤检验,确保板材内部无裂纹、夹杂和分层缺陷。板材表面经过酸洗钝化处理,呈现均匀的银白色金属光泽,表面粗糙度Ra值不大于6.3微米,满足直接下料加工的要求。
该产品的厚度规格覆盖6至80毫米范围,宽度最宽可达2500毫米,长度根据厚度不同在3000至12000毫米之间灵活定制。对于大尺寸构件,用户可以选择定尺切割服务,减少焊接拼缝数量。板材的晶粒度按照ASTM标准控制在4至7级之间,细晶组织是保证高温蠕变性能的关键因素之一。在常温力学性能方面,屈服强度不低于205兆帕,抗拉强度在520至720兆帕区间,延伸率不小于百分之四十。这些常温数据虽然与普通304不锈钢相近,但该材料真正的价值体现在高温持久性能上,在700摄氏度下1000小时的持久强度约为120兆帕,在900摄氏度下100小时的持久强度仍能保持在40兆帕以上,这一数据水平能够满足大多数工业炉构件的设计应力要求。
针对高温炉构件这一典型应用场景,310H钢板常用于制造各类热处理炉的炉底辊、辐射管、马弗罐、料盘和炉内传送带。在石化行业中,该材料被用于制作乙烯裂解炉的对流段管束和辐射段炉管支撑架,这些部件长期处于高温含硫气氛中,既需要抵抗高温氧化又需要承受自重和热应力带来的蠕变负荷。在电力行业,循环流化床锅炉的旋风分离器内衬和过热器吊挂装置也大量采用310H钢板。需要注意的是,该材料不适合在650至850摄氏度的敏化温度区间长期使用,否则会因Sigma相析出导致室温冲击韧性下降,设计时应当避开这一温度窗口。对于连续使用温度在1000摄氏度以上的工况,建议在选材前进行实际服役环境下的模拟试验,因为长期时效后材料可能会出现碳化物粗化现象,影响后续的焊接修复性能。
关于焊接工艺,310H具有良好的焊接性,可采用钨极氩弧焊或焊条电弧焊进行连接。推荐选用牌号为ERNiCr-3或ENiCrFe-2的镍基焊材,这类焊材的热膨胀系数与310H基材接近,能有效降低焊接残余应力。焊接前不需要预热,但层间温度应控制在150摄氏度以下,避免接头区域过热导致碳化物沿晶界析出。焊后若工件服役温度高于800摄氏度,建议进行固溶处理以恢复焊接区域的耐蚀性和蠕变强度。对于厚板对接焊,推荐采用窄间隙坡口设计,配合多层多道焊工艺,每道焊缝厚度不超过3毫米,这样能获得良好的焊缝成形和较低的焊接变形。焊后检测采用渗透探伤或射线探伤,一级焊缝合格标准为无裂纹、无未熔合、无超过允许当量的气孔和夹渣。
在安装和日常维护环节,310H钢板构件需要注意几个操作细节。板材切割优先采用等离子切割或激光切割,切割边缘的热影响区应在机加工时去除至少2毫米。构件安装时严禁在炉内构件表面直接焊接临时吊耳或支撑件,避免局部过热引起组织变化。设备运行期间应定期检查炉内气氛的氧含量和硫含量,过高的硫分会在材料表面形成低熔点的硫化镍,破坏氧化膜的连续性。每次停炉检修时,对承压和承重部件进行蠕变量测量,记录变形数据作为剩余寿命评估的依据。若发现构件表面出现龟裂或鼓包现象,应当局部切除并采用同牌号材料进行补焊修复,修复后进行局部固溶处理或整体消除应力处理。
用户在选择310H钢板规格时,需要综合考虑设计温度、承受载荷、介质腐蚀性和预期寿命四个维度。设计温度低于900摄氏度时,可选用12至20毫米厚度的板材制作炉内支撑结构,既保证强度又减轻构件自重。设计温度在900至1050摄氏度区间,建议选用25至40毫米厚度,同时通过有限元分析确认最大应力区域的蠕变安全系数不小于1.5。对于承受交变热应力的部件,例如步进梁式加热炉的移动梁,应优先选用晶粒度在5至7级的细晶板材,细晶组织能提高抗热疲劳性能。在腐蚀性气氛较重的工况中,例如垃圾焚烧炉的二次燃烧室,建议增加板材厚度作为腐蚀裕量,并在表面堆焊镍基合金层形成复合防护结构。
关于采购验收环节,用户应要求供应商提供完整的质量证明书,内容涵盖炉批号、化学成分分析报告、力学性能检验数据、固溶处理工艺参数和无损检测报告。板材表面不允许存在裂纹、结疤、折叠和夹杂等缺陷,允许有轻微划痕和压痕,但深度不得超过钢板厚度公差的一半。对于厚度大于20毫米的板材,应逐张进行超声检测,验收等级按照NB/T47013标准中的一级要求执行。尺寸偏差需符合GB/T709标准中B类偏差要求,不平度每米不大于8毫米。在仓储过程中,板材应保持干燥通风,避免与氯离子接触,堆放时采用木质垫条隔离,防止划伤表面。若存放时间超过六个月,建议在加工前进行表面检查,必要时重新进行酸洗钝化处理。
从行业应用价值来看,310H不锈钢中厚板在当前双碳背景下具有独特的市场定位。随着国内工业炉窑节能改造步伐加快,炉膛温度普遍提高以提升热效率,传统耐热钢如Cr5Mo和Cr9Mo在更高温度下暴露出抗氧化性能不足的问题,而310H凭借优异的综合性能成为替代升级的重要选项。实际应用案例表明,在1100摄氏度工况下运行的辐射管采用310H制造后,使用寿命从普通310材质的平均18个月延长至36个月以上,虽然单次采购成本上升约百分之十五,但考虑到更换停产损失和安装人工费用,全生命周期成本反而降低约百分之三十。这一数据来自国内某大型铝型材热处理企业的实际统计,具有较强的参考意义。
最后需要提醒的是,310H钢板在低温环境下韧性较低,不适合在零下40摄氏度以下承受冲击载荷的场合使用。该材料不具备抗还原性酸腐蚀能力,在盐酸和稀硫酸环境中会发生快速均匀腐蚀,这类工况应选用镍基合金或高钼不锈钢。在高温高压氢气环境中,310H存在氢蚀风险,设计压力超过5兆帕且温度高于400摄氏度时需谨慎评估。用户在下单前应当明确服役环境的具体参数,与材料供应商充分沟通,必要时进行小样挂片试验验证材料的适用性。该产品目前在国内主流不锈钢生产企业均可批量供货,交货周期一般为30至45天,特殊规格和厚度的定制产品交货期会相应延长。合理的选型和规范的安装维护是发挥310H材料性能优势的前提条件,希望本介绍能为相关行业的工程师和采购人员提供有价值的参考依据。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫