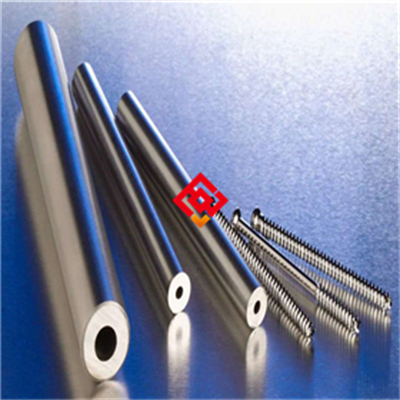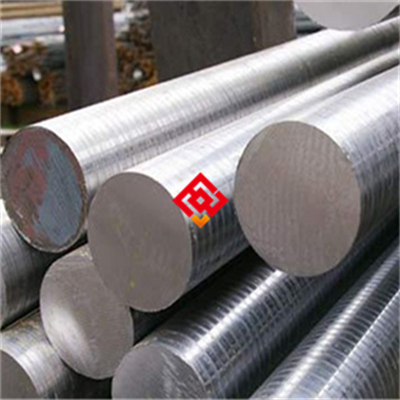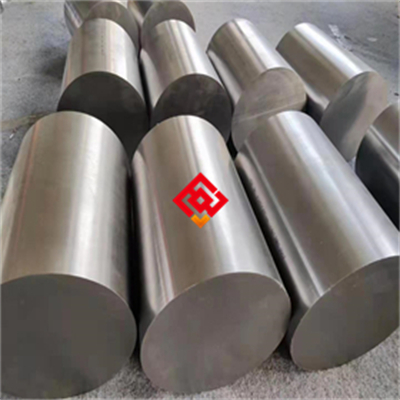
95Cr18高碳马氏体不锈钢材料是一种面向高硬度与耐磨应用场景开发的棒材产品,其材质牌号对应国内统一数字代号A48188,在GB/T 1220标准体系下属于马氏体不锈钢类别。该材料以碳含量和铬含量的精准配比为核心特征,碳元素质量分数控制在0.90%至1.00%之间,铬元素质量分数控制在17.00%至19.00%之间,这种成分组合赋予材料优异的淬硬能力与耐腐蚀性能。与常规不锈钢相比,95Cr18的碳含量明显提升,使得材料在热处理后能够获得较高的表面硬度与抗磨损特性,适用于对零部件使用寿命有严格要求的机械制造领域。
从原材料冶炼环节来看,95Cr18棒材采用电弧炉初炼加炉外精炼的工艺路线,有效控制钢中有害元素与夹杂物含量。电渣重熔工艺的引入进一步改善了材料的致密度与宏观均匀性,减少了中心疏松与偏析等冶金缺陷。钢锭经过高温锻造开坯,锻造比控制在合理范围,确保内部组织充分变形破碎,碳化物颗粒得到细化并均匀分布。锻后采用缓冷或等温退火工艺处理,获得适合后续机械加工的软化组织,退火态硬度保持在HBW255以下,便于用户进行车削、铣削等切削加工。
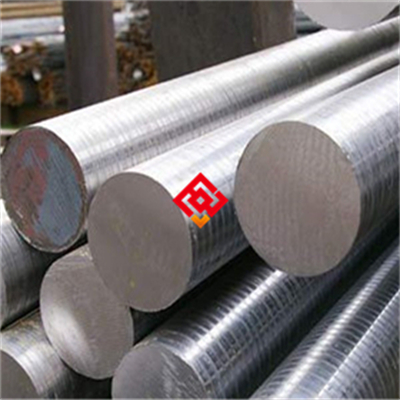
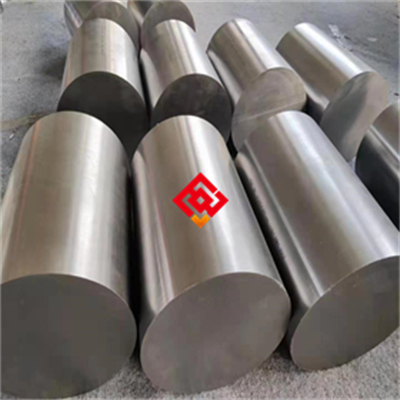
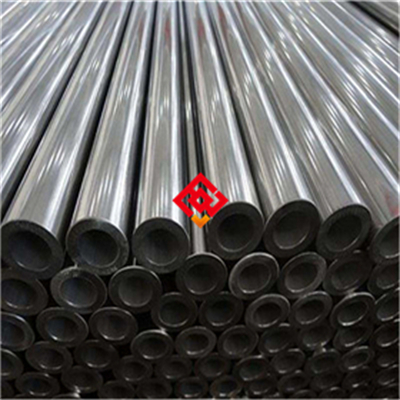
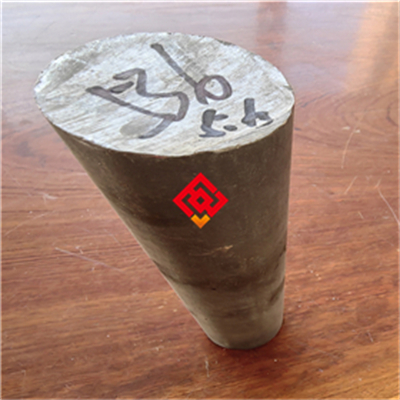
交货状态下的95Cr18棒材通常以退火态供应,表面经过车光或磨光处理,尺寸精度符合GB/T 702标准规定。棒材直径范围覆盖8毫米至300毫米,长度可根据用户需求定尺供应。对于直径较小的棒材,采用冷拉工艺可获得更高的表面光洁度与尺寸一致性,冷拉态材料表面粗糙度可达Ra1.6微米以内,可直接用于自动化设备零部件的精密加工。大直径棒材则采用锻造或轧制工艺生产,表面质量良好,内部组织经过超声波探伤检验,满足承力结构件的使用要求。
该材料的最终性能依赖于热处理制度的合理制定。95Cr18的相变点温度约为Ac1 810摄氏度,Ac3 875摄氏度,Ms点约为145摄氏度。推荐的热处理工艺为980摄氏度至1040摄氏度油淬或气淬,淬火后硬度可达HRC58至HRC62。回火温度根据目标硬度要求进行调节,低温回火在150摄氏度至250摄氏度范围内进行,可获得高硬度与高耐磨性的配合,适用于轴承套圈、滚珠丝杠、冷冲模具等工况。中温回火在350摄氏度至450摄氏度范围内进行,材料硬度略有下降但韧性得到改善,适用于承受一定冲击载荷的刀具刃具。高温回火在550摄氏度至650摄氏度范围内进行,组织转变为回火索氏体,综合力学性能良好,适用于结构零件。
95Cr18材料在耐腐蚀性能方面表现良好,在干燥大气环境、淡水以及弱酸性介质中具有较好的耐蚀性。铬元素的添加使材料表面形成致密的氧化铬钝化膜,阻止腐蚀介质的进一步侵入。与奥氏体不锈钢相比,马氏体不锈钢的耐蚀性略逊一筹,但通过提高表面光洁度与合理的热处理工艺,能够满足多数工业应用场景的防腐需求。对于需要更高耐蚀性的场合,可以采用表面镀铬、渗氮或PVD涂层处理,在不改变基体性能的前提下提升表面的抗腐蚀与抗磨损能力。
该材料在轴承制造行业的应用尤为广泛。高碳马氏体不锈钢制造的轴承套圈与滚动体,能够在润滑条件苛刻、污染颗粒较多的环境中保持稳定的尺寸精度与旋转精度。相比普通轴承钢GCr15,95Cr18的耐腐蚀性能显著提升,适用于化工泵、食品机械、纺织机械等需要频繁清洗或接触腐蚀介质的设备。在医疗器械领域,该材料用于制造手术器械、牙科工具与骨科植入器械的配套工装,其良好的抛光性能与消毒耐受性得到行业认可。在模具制造领域,95Cr18用于制造注塑模具的模仁、镶件与滑块,利用其高硬度与耐磨性延长模具寿命,减少修模频率。
机械加工方面,95Cr18退火态具有良好的切削加工性,推荐使用硬质合金刀具进行加工,切削速度控制在每分钟20米至30米范围,进给量适中,冷却液建议使用乳化液或切削油。磨削加工时选用白刚玉或CBN砂轮,磨削深度不宜过大,防止表面烧伤与微裂纹的产生。对于需要攻丝、钻孔等工序的零件,应选用含钴高速钢丝锥与钻头,并适当降低切削速度以保证加工质量。材料的焊接性能较差,一般不建议采用熔焊方式进行连接,如确需焊接,需采用预热至300摄氏度以上、焊后缓冷并及时进行去应力退火的工艺方案,但焊接接头的性能与母材相比仍有差距,设计时应尽量避免焊接结构。
实际使用过程中,95Cr18零件需要注意润滑状态的维护。高硬度材料对润滑剂的极性分子吸附能力较强,使用含极压添加剂的润滑油或润滑脂能够显著降低摩擦系数,减少粘着磨损的发生。在粉尘较多的工况下,采用密封轴承结构或增加防尘罩,防止硬质颗粒进入摩擦副。对于长期在腐蚀介质中工作的零件,定期检查表面状态,发现点蚀或锈斑应及时清理并补涂防锈油。存放环节保持环境干燥通风,棒材表面涂抹防锈油脂并用防锈纸包裹,避免与活性化学药品混放。
选型参考方面,设计人员在选用95Cr18材料时应综合考虑工作温度、介质腐蚀性、载荷性质与加工成本等因素。该材料的适用工作温度范围为负40摄氏度至400摄氏度,超过400摄氏度后硬度明显下降,高温工况应选用含钼或含钒的改进型马氏体不锈钢。在强还原性酸或含氯离子浓度较高的介质中,材料的耐蚀性不足,建议选用双相不锈钢或镍基合金。承受较大冲击载荷的零件不宜选用高碳马氏体不锈钢,因其冲击韧性有限,可考虑采用低碳马氏体不锈钢或渗碳钢替代。经济性方面,95Cr18的原材料成本与加工成本适中,相比粉末冶金高速钢与陶瓷材料具有明显价格优势,适合批量生产与推广应用。
常见质量问题的预防措施包括热处理变形控制与磨削裂纹防治。淬火加热过程中采用预热分级升温方式,减少热应力引发的变形。淬火冷却介质温度保持稳定,零件入油方向保持一致,避免无序入油造成翘曲。回火应充分进行,回火时间不少于2小时,确保残余奥氏体充分转变。磨削工序选用软砂轮并配合充分冷却,磨削深度控制在0.01毫米以内,精磨后及时进行低温补充回火,消除磨削应力。通过以上工艺措施,能够有效保证95Cr18零件的尺寸稳定性与表面完整性。
该材料的供应形态较为灵活,除圆棒外还可提供方钢、扁钢与锻件。方钢与扁钢适用于制造截面形状较为复杂的零件,减少材料去除量,提高材料利用率。锻件按照用户提供的图纸进行定制生产,锻造后经过粗加工交付,用户只需进行精加工即可装配使用。包装采用木箱或钢带捆扎,棒材之间用防锈纸隔离,防止运输过程中表面划伤。随货提供材质证明书,注明炉批号、化学成分、力学性能与热处理制度,方便用户质量追溯与复验。
95Cr18材料在长期使用中表现出稳定的服役性能,国内多家轴承企业与模具制造企业已将其纳入合格供应商名录。随着高端装备制造业对零部件精度与寿命要求的不断提升,该材料的应用范围还将进一步拓展。对于有特殊技术要求的用户,可协商调整材料的化学成分范围或增加非标准热处理工序,以满足特定工况下的使用需求。在使用过程中遇到技术问题,可向材料供应商咨询热处理工艺参数或加工建议,获得专业的选材指导与工艺支持。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫