S30800奥氏体不锈钢焊材 304系焊接通用材
S30800这个牌号在不锈钢焊材领域里属于相当成熟且应用面很广的一个品类,它对应的是奥氏体不锈钢中308型填充金属,主要服务于304系列不锈钢的焊接需求。很多从事压力容器制造、管道安装、食品设备加工的老师傅对这个牌号都不会陌生,因为它在日常生产中使用频率确实很高,无论是设备维修还是新项目预制,S30800都是经常被点名的焊材之一。
从化学成分的角度来看,S30800焊材的设计思路非常明确。它的铬含量通常控制在19.5%到22%之间,镍含量保持在9%到11%的范围,这个成分配比与304奥氏体不锈钢母材有着良好的匹配度。碳含量方面,标准规格的S30800一般控制在0.08%以下,这样的低碳设计有助于减少焊接过程中碳化物在晶界的析出,从而降低晶间腐蚀的敏感性。对于需要接触弱腐蚀介质的工况环境,这种成分控制能提供比普通304焊材更稳定的使用表现。另外焊材中还会含有少量的锰、硅、磷、硫等常规元素,这些元素的比例都经过严格管控,确保焊接过程中电弧稳定性良好,熔池流动性适中,成型美观度满足一般工业验收标准。
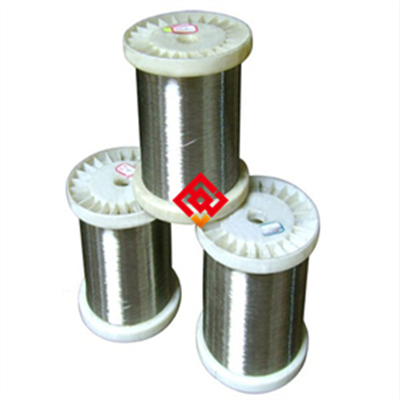
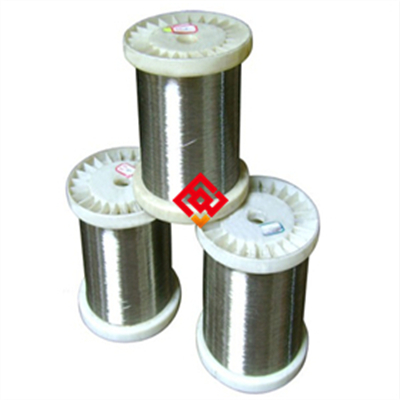
关于焊材的供货形态,S30800最常见的是光焊丝和焊条两种形式。光焊丝主要适用于氩弧焊和埋弧焊工艺,直径规格通常有1.2毫米、1.6毫米、2.0毫米、2.4毫米和3.2毫米等几种常用尺寸,每盘重量在5公斤到20公斤之间不等,具体可根据施工单位的实际用量来选择合适的包装。焊条形式则以E308系列为主,长度一般在300毫米到350毫米,直径从2.5毫米到4.0毫米都有覆盖,药皮类型属于钛钙型,交直流两用,全位置焊接适应性良好。焊条出厂前都经过严格的烘焙处理,包装采用密封铁听或真空铝箔袋,防止药皮受潮影响焊接质量。
生产加工环节中,S30800焊材的冶炼过程通常采用中频炉配合AOD炉精炼,或者直接使用电炉加炉外精炼的工艺路线,确保钢水纯净度满足标准要求。盘条经过连轧、酸洗、拉拔等多道工序逐步加工至目标直径,期间每道工序都有在线检测环节,对表面质量、尺寸公差和椭圆度进行严格控制。拉拔完成后还需要进行固溶处理,加热温度一般控制在1050摄氏度到1100摄氏度之间,然后快速水冷,以获得均匀的奥氏体组织,消除加工硬化现象,保证焊材具有良好的塑性和送丝顺畅度。对于焊条产品,药皮涂压过程需要控制压力均匀,烘干温度和时间都有明确工艺参数,确保药皮无开裂、无偏心等缺陷。
在实际焊接应用表现方面,S30800焊材的工艺性能得到了很多一线焊工的认可。引弧容易,电弧燃烧稳定,飞溅量小,脱渣性能良好,焊缝表面呈现细密的鱼鳞纹路,焊波光滑美观。焊接过程中熔渣覆盖均匀,对熔池保护效果好,不易产生气孔和夹渣等常见缺陷。焊缝金属的力学性能稳定,抗拉强度一般能达到550兆帕以上,屈服强度不低于240兆帕,延伸率在35%到45%之间,冲击韧性表现也较为出色,在零下20摄氏度的低温环境下冲击吸收能量仍能保持在较高水平。这些力学指标能够满足大多数工业结构件的强度设计要求。
对于焊接热输入的控制,S30800焊材的适应范围比较宽泛。采用小线能量焊接时,焊缝冷却速度较快,有利于获得细小的奥氏体晶粒,提升焊缝的韧性和抗裂性能。采用较大线能量焊接时,只要层间温度控制在150摄氏度以下,依然能够获得良好的焊缝质量。这一点对于厚板多层多道焊来说非常实用,施工人员可以根据实际工况灵活调整焊接参数,而不必担心工艺窗口过于狭窄导致操作困难。
关于S30800焊材的预热和焊后热处理要求,一般情况下厚度小于20毫米的304不锈钢构件焊接不需要预热,环境温度低于零摄氏度时可将焊件预热至15摄氏度以上再施焊。焊后通常不需要进行固溶处理或稳定化处理,因为低碳成分设计已经有效控制了碳化物的有害析出。但对于服役于强腐蚀介质环境或需要承受交变载荷的重要结构,可以考虑进行焊后固溶处理以获得最佳的耐腐蚀性能。这些热处理规范在相关标准中都有明确说明,施工单位可根据设计文件要求来执行。
S30800焊材的应用领域覆盖范围较广。在食品加工行业,大量不锈钢储罐、输送管道、搅拌设备采用304不锈钢制造,S30800焊材作为匹配的填充金属在这些设备的制作和现场安装中发挥着重要作用。在制药行业,洁净管道系统的焊接对焊材纯度要求极高,S30800焊材的杂质元素控制能够满足洁净管道焊接的工艺要求。在建筑装饰行业,不锈钢栏杆、幕墙骨架、门窗结构的焊接也大量使用S30800焊材,其良好的成型性能使得焊缝美观程度满足装饰性要求。在环保水处理领域,各类不锈钢水箱、过滤器壳体、加药管道等设备的焊接同样离不开S30800焊材的支持。
日常存储管理方面,S30800焊材需要放置在干燥通风的环境中,室内温度保持在5摄氏度以上,相对湿度不超过60%。焊条开封后建议在4小时内使用完毕,未用完的焊条应重新密封保存,再次使用前需按照烘干规范进行处理。光焊丝在存放过程中要注意防止表面划伤和沾染油污,否则会影响送丝稳定性和焊缝质量。搬运过程中避免剧烈碰撞导致盘卷变形,影响焊接过程中的顺畅送丝。
选型参考方面,对于304L不锈钢母材的焊接,如果对耐晶间腐蚀性能有更高要求,可以考虑使用碳含量更低的S308L焊材。对于异种钢接头,比如304不锈钢与碳钢的连接,S30800焊材也能胜任,但需要根据具体工况评估是否需要选用更高合金含量的过渡焊材。对于薄板焊接或打底焊道,建议选用直径较小的焊丝配合氩弧焊工艺,能够获得良好的根部成型和背面保护效果。对于厚板或角焊缝,选用焊条电弧焊配合适当直径的焊条,生产效率更高,熔敷金属量更大。
关于焊接缺陷的预防,S30800焊材在使用过程中需要特别注意气体保护效果。氩弧焊时保护气体流量一般控制在8到15升每分钟,风环境需要采取挡风措施。焊条电弧焊时要注意焊条烘干和坡口清洁,油污、水分、铁锈等污染物都会增加气孔产生的概率。焊接电流的选择要参照焊材直径和焊接位置来合理调整,过大的电流会导致焊条发红,药皮脱落,焊缝成型恶化。多层多道焊时注意控制道间温度,避免过热导致焊缝组织粗大,降低力学性能。
S30800焊材的经济性也是其被广泛采用的重要原因。相较于含钼的316系列焊材,S30800的成本更低,对于大量使用304不锈钢的普通腐蚀环境来说,性价比非常突出。采购时需要注意区分不同厂家产品的质量差异,正规厂家出厂的焊材表面光洁,尺寸均匀,包装完整,附带质量证明书。每批焊材都有炉批号标识,便于质量追溯。
随着国内制造业对焊接质量要求的不断提升,S30800焊材的生产工艺也在持续改进。细晶化技术、夹杂物变性处理等先进冶炼手段的应用,使得焊材的纯净度和组织均匀性不断优化。部分高端产品还通过特殊处理改善了焊材的抗潮性能和送丝稳定性,进一步提升了焊接工艺的可靠性。对于焊接工作量大的企业来说,选择品质稳定的S30800焊材能够有效降低返修率,提高整体生产效率。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫