S31723钼系奥氏体不锈钢化工通用耐蚀升级款产品介绍
S31723是一种含钼量较高的奥氏体不锈钢,其材料牌号对应国内标准中的0Cr18Ni12Mo3Ti,在美标体系中则常被归入317L的改进型范畴。这款材料的核心特点在于钼元素的添加比例明显高于常规的304和316系列,这使得它在还原性酸介质以及含氯离子的环境中表现出更稳定的耐腐蚀能力。对于化工行业里那些长期接触硫酸、醋酸、甲酸以及各类无机盐溶液的设备和管路来说,材料的选择直接关系到生产安全与维护成本,S31723正是针对这类工况条件而设计的升级替代方案。
从化学成分构成来看,S31723的碳含量控制得较低,这有助于减少晶间贫铬现象的发生,避免材料在焊接热影响区出现敏化倾向。钼含量维持在百分之三左右的水平,配合百分之十七以上的铬含量以及百分之十二左右的镍含量,构成了一个较为均衡的合金体系。钼元素在钝化膜形成过程中发挥着关键作用,它能够显著提升钝化膜的稳定性和自我修复能力,尤其是在含有卤素离子的介质中,这种优势体现得更为明显。镍元素则保证了奥氏体组织的稳定性,使材料在从低温到高温的较大温度区间内都能保持优良的韧性和加工性能。
在耐腐蚀性能的实际表现上,S31723对稀硫酸、磷酸以及浓度不高的有机酸具有较好的耐受性。与316L不锈钢相比,它在同等浓度和温度条件下的腐蚀速率更低,尤其是在介质中存在微量氟离子或氯离子时,S31723的抗点蚀和抗缝隙腐蚀能力明显占优。对于化工生产中常见的醋酸蒸发器、冷凝器、换热管束以及输送腐蚀性物料的泵阀部件,选用S31723可以有效延长设备检修周期,降低因腐蚀泄漏带来的非计划停车风险。需要说明的是,该材料并非万能,对于浓盐酸、氢氟酸以及高温浓碱等极端腐蚀环境,仍需要根据具体工况评估其适用边界。
生产制造环节中,S31723的冶炼过程通常采用电弧炉加炉外精炼的工艺路线,通过严格控制硫、磷等杂质元素的含量来保证钢质的纯净度。热加工方面,该材料的锻造温度范围较宽,始锻温度一般控制在一千一百五十摄氏度至一千二百摄氏度之间,终锻温度不低于九百摄氏度。由于奥氏体不锈钢的导热系数相对较低,加热过程中需要保证足够的保温时间,使坯料内外温度均匀,避免因热应力导致开裂。冷加工时,S31723表现出较高的加工硬化速率,这意味着在冷轧、冷拔或冲压成型过程中需要采用比加工304不锈钢更大的设备功率和更频繁的中间退火工序。切削加工时,材料的粘刀倾向较为明显,选用合适的刀具几何角度和冷却润滑方式能够有效改善加工表面质量。
焊接是S31723在实际应用中不可避免的环节。该材料具有良好的焊接性,可以采用手工电弧焊、钨极氩弧焊以及埋弧焊等多种方法进行连接。焊材的选择通常遵循与母材成分匹配的原则,推荐使用含钼量相当的焊条或焊丝,以保证焊缝金属的耐腐蚀性能与母材一致。焊接过程中应控制热输入,避免焊缝区长时间处于高温状态,层间温度建议不超过一百五十摄氏度。对于厚度较大的工件,预热并非必需,但焊后若能在适当温度下进行固溶处理,则有助于恢复焊接接头的整体耐蚀性能。需要注意的是,焊接区域的铁素体含量应控制在合理范围内,过高的铁素体含量会降低焊缝的韧性和耐应力腐蚀能力。
S31723的物理性能参数在工程设计中具有实际参考价值。其密度约为每立方厘米七点九八克,与其它奥氏体不锈钢基本相当。线膨胀系数在二十摄氏度至一百摄氏度区间内约为每摄氏度十六乘以十的负六次方,这一数值高于碳钢,因此在涉及异种钢连接的结构设计中需要充分考虑热膨胀差异带来的影响。导热系数相对较低,约为每米每开尔文十五瓦左右,这导致该材料在加热和冷却过程中温度分布不如碳钢均匀。弹性模量在室温下约为每平方毫米十九万四千牛顿,随着温度升高会有所下降。电阻率较高,约为每米平方毫米零点七三欧姆,这一特性在某些电气加热元件应用中反而成为优势。
在化工设备的具体应用场景中,S31723常被用于制造各类反应釜的内衬和搅拌桨叶。例如在醋酸乙烯合成装置中,反应介质含有醋酸和少量碘化物催化剂,普通不锈钢材质容易在焊缝处出现选择性腐蚀,而S31723凭借较高的钼含量能够有效抵抗这种介质的侵蚀。在湿法磷酸生产中,磷酸料浆的磨蚀性和腐蚀性兼具,S31723制作的过滤机滤盘和料浆泵过流部件表现出比316L更长的使用寿命。在合成纤维行业的纺丝组件中,硫氰酸钠溶剂对不锈钢的晶间腐蚀倾向明显,S31723的热处理状态和成分设计使其成为该工况下的可靠选择。在精细化工领域,间歇式生产往往涉及多种化学介质的交替使用,S31723的广谱耐蚀特性使其能够适应这种多变的工艺条件。
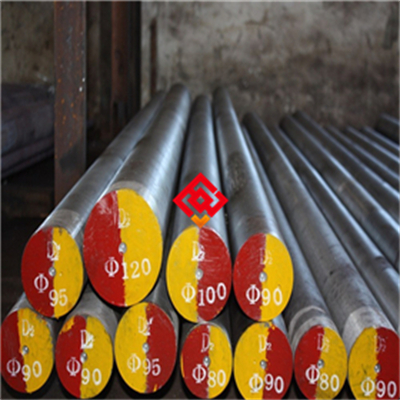
从产品形态来看,S31723可供应中厚板、薄板、带材、无缝管、焊管、圆钢、锻件以及法兰管件等多种规格。板材的常见供货厚度范围在零点五毫米至五十毫米之间,宽度可达两千毫米以上,长度根据实际需求定制。管材方面,外径从六毫米至四百二十毫米的无缝管以及更大口径的焊管均可生产,壁厚根据压力等级和腐蚀余量计算确定。不同形态的产品在出厂前均应经过固溶处理,以保证组织均匀和性能稳定。表面状态可选择酸洗白皮、喷砂面或抛光面,具体取决于使用环境对表面光洁度的要求。对于用于食品或医药行业的场合,可能需要更高等级的镜面抛光处理,以减少介质在表面的残留和微生物滋生。
选型过程中,工程技术人员需要综合考量多个因素。介质的成分、浓度、温度以及流速是决定材料能否胜任的首要条件,这些参数直接影响了腐蚀机理的类型和腐蚀速率的高低。设计压力决定了壁厚和结构形式,而S31723的力学性能数据为强度计算提供了依据。在常温下,该材料的抗拉强度不低于每平方毫米五百二十牛顿,屈服强度不低于每平方毫米二百零五牛顿,延伸率不低于百分之四十,这些指标满足大多数化工设备的强度要求。对于承受交变载荷或冲击载荷的部件,其良好的塑性和韧性提供了额外的安全裕度。经济性方面,S31723的价格高于普通奥氏体不锈钢,但考虑到其延长的使用寿命和降低的维修频次,在特定腐蚀环境下具有更好的全生命周期成本效益。
日常维护保养方面,S31723设备相对简单。运行过程中应避免介质长时间停滞在设备内部,停车检修时应用清水冲洗干净残留物料。设备外表面应定期清理积尘和飞溅物,防止局部污染引发点蚀。当设备长期停用时,内部应保持干燥通风,必要时可充入干燥氮气保护。对于使用过程中出现的轻微划痕或局部锈斑,可用细砂纸打磨后酸洗钝化处理,恢复表面的保护性氧化膜。需要特别强调的是,碳钢工具和碳钢吊具不应直接接触S31723表面,以免铁离子污染导致局部腐蚀。在设备改造或维修焊接后,应重新进行酸洗钝化,确保焊接区域恢复应有的耐蚀性能。
关于S31723的常见使用疑问,这里做几点说明。材料在焊接后是否必须进行固溶处理取决于具体应用,对于薄板焊接且介质腐蚀性不强的情况,焊后快速冷却可能足以满足使用要求,但对于厚壁承压设备或强腐蚀介质环境,固溶处理或稳定化处理是保障性能的必要措施。该材料在高温下的使用上限一般为八百摄氏度左右,超过此温度碳化物会明显析出,导致耐蚀性下降。在低温环境下,奥氏体组织保持稳定,不会发生脆性转变,适用于空分装置等低温工况。材料的供货状态通常为固溶处理态,硬度适中,既便于加工又具备良好的使用性能。
S31723在化工行业中的应用价值还体现在其良好的可加工性带来的设计灵活性上。设备制造厂可以根据工艺要求将其制成各种复杂的形状,无论是大直径的塔器筒体还是小尺寸的精密仪器部件,都能通过成熟的加工工艺实现。在换热设备中,S31723薄壁换热管的应用显著提高了传热效率,同时保证了管束在腐蚀性冷却水环境中的耐久性。在管道系统中,S31723弯头、三通和异径管等管件的使用保证了整个输送管路的耐蚀等级与直管段相匹配,避免了因管件材质降级而引发的局部失效风险。随着化工行业对装置长周期运行要求的不断提高,选用S31723这类高性能材料已成为提升设备可靠性的有效技术路径。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫