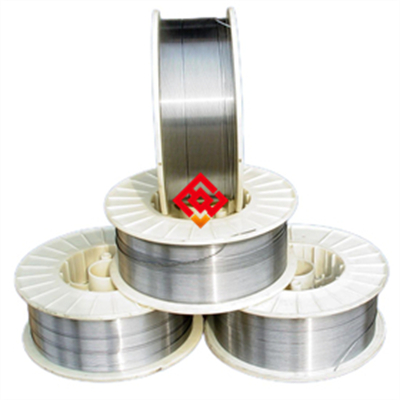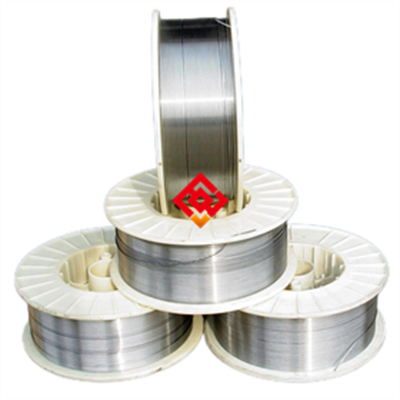
SUS308奥氏体不锈钢焊材,是304系不锈钢焊接施工中应用最为广泛的配套填充材料,其核心价值在于为焊缝区域提供与母材相匹配的耐腐蚀性能与力学性能。该牌号属于典型的铬镍奥氏体组织,在常温下具有稳定的面心立方结构,因此无磁性,且在高低温环境下均表现出优异的韧性和加工硬化能力。作为专业焊材,SUS308不仅适用于同材质304薄板的氩弧焊,也常用于异种钢接头或作为过渡层堆焊,其熔敷金属在氧化性酸介质和大气环境中的耐蚀性表现稳定,尤其适合工作温度不超过四百摄氏度的连续服役工况。针对部分要求更高的应用环境,如食品机械或化工储罐,该焊材的低碳版本可有效抑制晶间贫铬倾向,从而提升焊接接头的抗敏化能力。若您正在处理含氯离子浓度较高的介质或需要长期承受热循环冲击,则需结合母材实际状态评估选材,必要时可向供应商索取更详细的技术匹配建议。
上海墨钜特殊钢有限公司作为该产品的产地供应商,坐落于中国上海,拥有先进的特种冶炼与精密加工能力,严格执行ISO 9001及ASTM/GB标准,全流程工艺可追溯。公司对焊材生产的每一道环节实施严苛控制,从盘条拉拔到表面处理,均确保化学成分的均匀性与尺寸精度。SUS308焊材的合金设计思路立足于平衡奥氏体稳定性与抗裂性,其关键元素配比中,铬含量通常控制在百分之十九至二十一,镍含量在百分之九至十一之间,碳含量则根据标准要求分为普通级与超低碳级,普通级碳上限为百分之零点零八,超低碳级则严格控制在百分之零点零三以下。此外,硅含量维持在百分之零点八左右,锰含量不超过百分之二,磷硫等有害杂质元素被控制在极低水平。这样的成分体系保证了焊缝金属在凝固过程中形成适量的铁素体组织,这些铁素体以骨骼状或板条状分布于奥氏体基体上,能有效打散柱状晶的方向性,显著降低凝固裂纹的敏感性。在冶炼工艺方面,公司采用AOD或VOD精炼技术,有效去除钢液中的气体与夹杂物,确保焊材内部致密度。针对焊丝产品,其表面经过特殊光亮处理,不仅提升了送丝顺畅度,也减少了焊接过程中的飞溅产生。热处理制度上,焊材通常以固溶状态交货,即将材料加热至一千零五十摄氏度左右保温后快速水冷,以获得均匀的单相奥氏体组织并消除加工应力。对于部分规格的盘条或直条焊丝,公司还会进行酸洗或磨光处理,去除氧化皮并控制表面粗糙度,以满足自动焊设备的稳定需求。
从技术参数来看,SUS308焊材的室温抗拉强度典型值在五百五十兆帕以上,屈服强度不低于二百零五兆帕,延伸率可达百分之四十以上,硬度约为一百八十至二百二十HB。在高温性能方面,其三百摄氏度下的抗拉强度仍能保持四百兆帕左右,表现出良好的高温短时强度。物理性能上,该材料的密度约为每立方厘米七点九三克,熔点范围在一千四百至一千四百五十摄氏度之间,热导率在常温下约为每米每开十五瓦,线膨胀系数在二十至四百摄氏度区间内约为每开十七乘以十的负六次方。这些物理特性决定了焊接过程中应控制层间温度,避免过热导致晶粒粗大。耐腐蚀性能方面,SUS308焊缝金属在百分之六三氯化铁溶液中的临界点蚀温度约为二十五摄氏度,在标准沸腾硝酸试验中的腐蚀速率低于每平方米每小时零点一克,能够满足常规化工介质的使用要求。产品规格覆盖范围广泛,焊丝直径从零点八毫米至四点零毫米不等,长度可供应一米直条或十五公斤盘装;焊条则涵盖直径二点五毫米、三点二毫米及四点零毫米等常用规格,长度三百五十毫米或四百毫米。除丝材和焊条外,公司亦可根据客户需求提供配套的焊带以及用于埋弧焊的焊剂组合。每批出厂产品均附带可追溯的批次号,该编号规则为生产年份后两位加流水线代码加炉号,例如二四零九A一三七,客户可通过拨打业务电话或登录官网查询窗口,输入该批次号即可获取完整的冶炼成分分析报告、力学性能检验记录以及无损检测结果,实现了从原料到成品的全生命周期质量追踪。
在实际应用领域,SUS308焊材广泛服务于石油化工行业的常压塔与换热器制造,用于焊接304材质的壳体与接管;在食品饮料加工设备中,它被用于乳品储罐和啤酒发酵罐的现场组对焊接,焊缝的抛光性能与母材高度一致;在建筑装饰领域,该焊材用于幕墙骨架及栏杆扶手的焊接,其耐候性能够满足户外环境要求;此外,在造纸设备、纺织机械以及环保工程的水处理槽体中,SUS308同样扮演着关键角色。针对不同工况的安装与维护,用户需注意以下重要事项。第一,焊接前必须清除母材坡口两侧各二十毫米范围内的油污、锈迹与水分,使用丙酮或专用清洗剂擦拭,否则易产生气孔。第二,氩弧焊时推荐采用纯度为百分之九十九点九九的氩气作为保护气体,流量控制在每分钟十至十四升,焊接电流应根据板厚合理调节,薄板焊接时建议使用小电流快速焊,以防止背面氧化。第三,焊接过程中应严格控制热输入,多层多道焊时层间温度不宜超过一百五十摄氏度,避免在四百至八百摄氏度的敏化温度区间停留过久。第四,若工件服役环境存在应力腐蚀风险,建议焊后进行固溶处理或采用超低碳焊材配合喷丸处理消除表面拉应力。第五,焊材存放环境必须保持干燥通风,相对湿度不超过百分之六十,焊条开封后应置于保温筒内,温度维持在一百至一百五十摄氏度,超过四小时未用完的焊条建议重新烘干,但重复烘干次数不应超过两次。
关于包装与运输,公司对焊材采用防潮纸塑复合袋内衬密封包装,外包装为高强度纸箱或木箱,每箱净重五公斤或二十公斤。运输过程中严禁重压、雨淋及与腐蚀性物质混装,吊装时务必使用柔性吊带,禁止抛掷或使用钢丝绳直接捆扎,以免损伤焊丝表面。切割焊丝时建议使用专用剪刀或砂轮片,切口应平整无毛刺,禁止使用钳子强行掰断,以免造成送丝嘴堵塞。在安装与日常维护中,焊机接地线应连接可靠,导电嘴需定期清理飞溅物,送丝软管弯曲半径不得小于三百毫米。常见的故障现象中,焊缝出现密集气孔多源于保护气体流量不足或母材表面不洁,此时应检查气路是否漏气并重新清理坡口;焊缝表面出现黑色氧化皮则说明保护效果不佳,可增大气体流量或加装尾拖罩;焊接过程中出现电弧不稳、飞溅增大,往往与焊丝表面污染或导电嘴磨损有关,更换磨损件并清洁焊丝即可解决。若遇焊后焊缝出现裂纹,应立即停止施工,分析母材成分与拘束度,必要时采用预热或调整焊接顺序来缓解应力集中。
高温操作安全方面,焊接作业区域必须配备灭火器材,操作人员应穿戴隔热服与面罩,防止弧光灼伤。切割焊丝时产生的金属粉尘,长期吸入可能对呼吸系统造成损害,作业现场应开启排风装置,操作者佩戴防尘口罩。若焊材包装破损导致焊丝散落,应小心收集,避免尖锐端头刺伤皮肤,若发生划伤,需立即用清水冲洗并消毒包扎。泄漏应急处理主要针对焊剂或焊粉类产品,若包装破损造成粉末洒落,切勿直接用水冲洗,应用干布或毛刷收集后置于专用容器中,防止粉末进入下水道。为进一步帮助用户全面掌握该焊材的焊接工艺参数与典型应用案例,上海墨钜特殊钢有限公司特别准备了详细的技术文档与焊接工艺评定指南,您可致电业务电话零二一六七八九八七一一或私人电话一三四七二七八七九九零,向联系人曾先生索取。在购买决策方面,请根据实际母材厚度与焊接位置选择合适规格,对于需要通过欧盟CE认证或国内压力容器制造许可的项目,公司可提供完整的型式试验报告与材质证明书,确保材料满足相关法规要求。参考价格方面,SUS308焊丝市场价通常在每公斤二十五元至四十五元区间,焊条价格略高,具体视采购数量与表面处理要求而定。批量订购超过五百公斤可享受百分之三至五的折扣,小样试用装则需在原价基础上加收百分之十的包装与调拨费用。公司承诺产品质保期为自交货之日起十二个月,质保期内如发现材料存在制造缺陷,经第三方检测确认后将无条件退换货。同时,公司随货提供完整的质量证明书、化学成分报告及推荐焊接参数卡,并配备专业工程师提供全天候技术咨询,售后服务响应时间不超过四十八小时,确保每一位用户在使用过程中遇到问题都能得到及时、专业的支持。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫