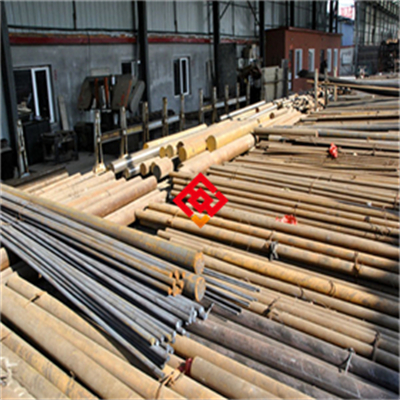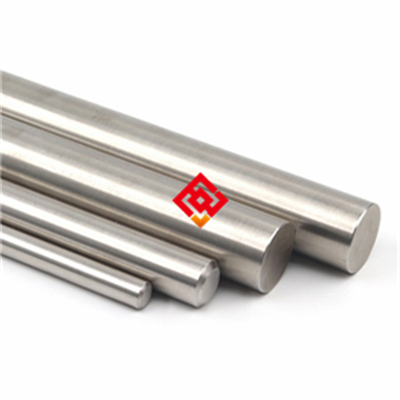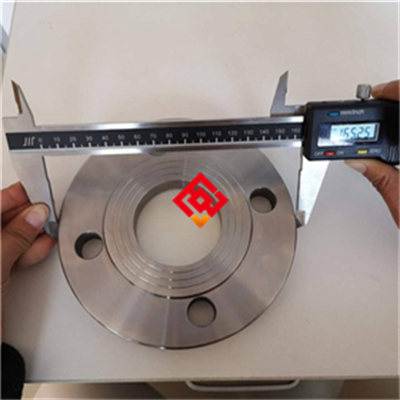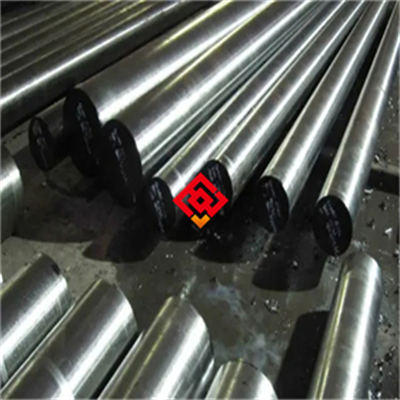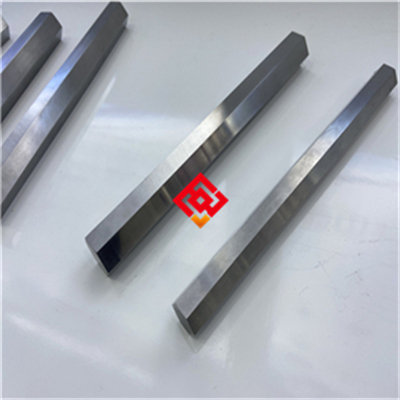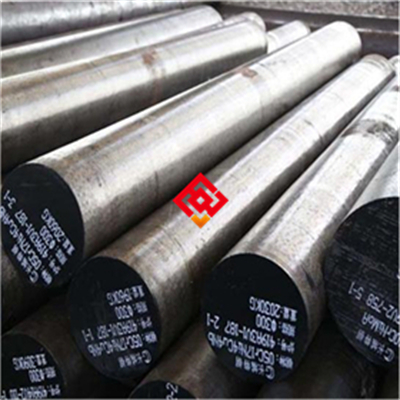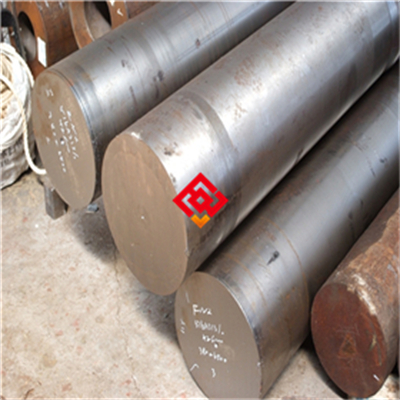
GH4738高温合金材料是当前航空发动机涡轮盘与叶片制造领域广泛应用的一款沉淀强化型镍基变形高温合金。该材料在国内材料体系中对应GH4738牌号,国际市场上常被比作等同于美国牌号Inconel 718的改进型或Waspaloy的同类替代品,但严格来说,GH4738在成分设计与组织控制上有其独立的技术路线,主要针对更高温度服役环境下的组织稳定性需求进行了针对性优化。
从材料成分构成来看,GH4738以镍为基体元素,铬含量控制在百分之十八至百分之二十一区间,钴含量在百分之十二至百分之十五之间,钼含量约百分之三点五至百分之四点五,铝与钛作为主要的强化相形成元素,总含量控制在百分之六左右,同时添加微量的硼与锆以强化晶界。这一成分配比的设计逻辑在于平衡高温强度与抗氧化性能之间的取舍。铬与钴的联合添加能够提升基体的固溶强化效果,同时保证材料在六百五十摄氏度至七百五十摄氏度区间内具备足够的抗热腐蚀能力。铝与钛的配比经过精密计算,确保在时效热处理过程中析出均匀细小的Ni3AlTi型γ′强化相,该相的体积分数可控制在百分之二十至百分之二十五之间,这是GH4738获得优异高温持久性能的核心机制。
在冶金质量与生产工艺方面,GH4738通常采用真空感应熔炼加真空自耗重熔的双联工艺路线生产母合金锭,部分高端应用场景还会增加电渣重熔工序以进一步降低有害杂质元素含量与偏析程度。母合金经过均匀化处理后,在高温下进行开坯锻造,随后通过热轧或模锻制成所需规格的棒材或锻件。锻造温度区间一般控制在一千零五十摄氏度至一千一百五十摄氏度之间,终锻温度不低于九百五十摄氏度,这样的工艺窗口设定是为了充分破碎铸态枝晶组织,获得均匀细小的等轴晶粒。对于涡轮叶片这类形状复杂、受力严苛的零件,往往还会采用等温锻造技术,使材料在接近恒温的条件下发生大变形量成型,从而获得细小且均匀的晶粒度,一般要求晶粒度在ASTM标准五级至八级之间。
GH4738的热处理制度设计直接决定其最终使用性能。标准热处理工艺分为固溶处理与两级时效处理两个阶段。固溶处理温度通常设定在九百八十摄氏度至一千零一十摄氏度之间,保温适当时间后快速冷却,目的是将γ′相完全溶解到基体中,获得过饱和固溶体。随后进行第一级时效处理,温度在七百二十摄氏度左右保温八小时,以每小时五十摄氏度以下的冷速炉冷至六百二十摄氏度,再进行第二级时效处理,保温八小时后空冷。该双级时效工艺能够析出两种尺寸分布的γ′相,大尺寸的初次γ′相在晶内均匀分布,小尺寸的二次γ′相在初次γ′相之间弥散析出,这种双峰分布的显微组织特征能够有效阻碍位错运动,显著提升合金在高温下的屈服强度与抗蠕变性能。经过上述热处理后,GH4738在六百五十摄氏度下的抗拉强度可达到一千一百兆帕以上,屈服强度不低于九百兆帕,断后伸长率维持在百分之十五左右,各项力学性能指标能够满足航空发动机转动件设计规范要求。
该材料最突出的性能优势体现在组织稳定性方面。航空发动机涡轮叶片与盘件长期在高温高压环境下服役,材料组织会发生γ′相粗化、碳化物转变以及有害TCP相析出等退化现象,这些组织演变直接导致力学性能衰减。GH4738通过严格控制铝钛总量以及添加适量的钴元素,有效减缓了γ′相的长大速率。在七百摄氏度长期时效两千小时后,γ′相尺寸增长幅度控制在初始尺寸的百分之三十以内,且未发现明显的η相或δ相沿晶界大量析出。同时,GH4738对晶界碳化物形态的控制也较为成功,通过硼元素的微量添加,晶界处形成连续且细小的M3B2型硼化物,这种组织特征能够阻碍晶界滑移,提升持久强度。在六百五十摄氏度、六百八十兆帕应力条件下的持久寿命测试中,GH4738的断裂时间普遍超过一百小时,表现出良好的抗蠕变性能储备。
从应用场景来看,GH4738主要面向航空发动机高压压气机盘、涡轮盘、涡轮叶片以及紧固件等关键热端部件。在民用航空领域,该材料被用于制造大型客机发动机的涡轮转动件,工作温度窗口覆盖五百摄氏度至七百五十摄氏度区间。在工业燃气轮机领域,GH4738同样适用于制造涡轮动叶片与导向叶片,用于分布式能源电站与舰船动力系统。此外,该材料在航天火箭发动机涡轮泵转子、核反应堆结构件等对材料高温性能要求严苛的领域也有成熟应用案例。值得注意的是,GH4738在七百摄氏度以上长期服役时,其抗氧化性能会逐渐成为制约因素,因此在更高温度场景下往往需要配合热障涂层或渗铝涂层使用,这一特性在选材设计时需纳入综合考虑。
关于加工制造环节,GH4738的切削加工性能与普通不锈钢或结构钢存在明显差异。该材料导热系数较低,切削区域热量容易集中,加工硬化倾向明显,因此刀具磨损速度较快。实际生产加工中通常采用硬质合金刀具或陶瓷刀具,配合充足的冷却液供给,切削速度控制在每分钟二十米至四十米之间,进给量不宜过大,避免因切削热积累导致工件表面出现加工变质层。对于GH4738的焊接工艺,该材料对焊接热裂纹较为敏感,一般不推荐采用熔焊方法进行连接,若结构设计确实需要焊接,优先选用惯性摩擦焊或电子束焊等高能量密度焊接工艺,焊后需进行去应力退火处理。在锻造成型方面,GH4738的变形抗力较大,锻造设备吨位选择需留足余量,模具预热温度应控制在三百摄氏度以上,并选用合适的高温润滑剂以减少摩擦阻力。
日常维护保养方面,采用GH4738制造的零部件在检修时需重点关注表面状态变化。长期高温服役后,零件表面可能形成致密的氧化铬薄膜,该薄膜在热循环过程中存在剥落风险,检修人员应使用着色探伤或涡流检测手段对叶片表面进行无损伤检测,发现微裂纹或氧化减薄超差时需及时更换或修复。对于盘轴类零件,每次大修期间应进行超声波探伤,重点检查中心孔区域与榫槽部位是否存在疲劳裂纹萌生。在储存环节,GH4738毛坯件应避免与含硫或含氯介质长期接触,防止晶间腐蚀倾向。机加工完成的零件应进行清洁处理并涂覆防锈油,储存环境相对湿度控制在百分之六十以下。
选型参考方面,设计人员在评估是否选用GH4738时,需要综合考量服役温度、应力水平、疲劳寿命要求以及成本因素。与GH4169合金相比,GH4738的耐温能力高出约五十摄氏度,但室温强度略低,塑性稍好,更适合以高温持久性能为主导设计约束的工况。与铸造高温合金相比,GH4738的变形组织更加致密,疲劳裂纹扩展速率更慢,可靠性更高,但形状复杂程度受限,不适合制造带有复杂内冷通道的叶片。在成本层面,GH4738的原材料成本与加工成本均高于GH4169,但低于粉末冶金高温合金,属于性价比较高的中高端高温合金选项。对于工作温度低于六百摄氏度的应用场景,选用GH4169或GH4133等材料可能更具经济性,设计人员应避免性能过剩导致的成本浪费。
常见质量问题与对策方面,GH4738在冶炼过程中若控制不当,容易出现碳化物偏析或氮化钛夹杂,这类缺陷会显著降低疲劳寿命,因此入厂复验时需严格检查低倍组织与超声波探伤结果。热处理过程中若固溶温度偏高或保温时间过长,会导致晶粒异常长大,形成混晶组织,此类缺陷无法通过后续热处理修复,只能报废处理。锻造过程中若变形量不足或终锻温度过低,可能产生残余铸态组织或沿晶裂纹,通过低倍浸蚀试验可以直观发现。用户在使用过程中若遇到材料冲击韧性偏低的情况,应核查热处理炉温均匀性以及冷却速率是否满足工艺规范要求。
GH4738的行业应用价值正在向更广泛的领域延伸。随着国内航空发动机型号研制进度加快,该材料的需求量呈现稳步增长趋势。在民用航空发动机维修市场,GH4738盘件与叶片替换需求持续存在。在船舶燃气轮机领域,该材料凭借良好的耐海洋气氛腐蚀能力,逐渐成为动力涡轮部件的优选材料。石油化工行业中的高温高压管道法兰、阀门密封面等部件也有采用GH4738的案例,利用其在硫化氢腐蚀环境下的稳定性优势。总体来看,GH4738作为一款技术成熟度高的变形高温合金,其组织稳定可靠、性能数据完整、加工工艺规范完善,适合作为设计选材数据库中的常用材料选项。
对于采购环节的质量控制,用户应要求供应商提供完整的质量证明书,包含炉批号、化学成分分析报告、力学性能检测数据以及无损探伤报告。每批材料需附带试样进行复验,复验项目至少包括室温拉伸、高温持久以及晶粒度检验。材料到货后应存放在干燥通风的库房内,避免与有色金属材料混放,防止接触腐蚀。下料前应核对材料牌号与规格标识,防止混料事故。使用剩余料头应做好标识回收管理,严禁无标识余料重新投入生产流程。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫