墨钜特殊钢
板/棒/管/带/丝/锻件可定制
GH3536
上海
100
GH3536合金冷镦紧固件产品规格执行标准百科解析
GH3536合金是一种以镍铬铁钼为主要成分的固溶强化型变形高温合金,国内对应牌号K4536,国际市场上与美标Hastelloy X合金成分相近。这种材料在860摄氏度以下具有较高的抗拉强度和良好的抗氧化性能,同时具备出色的冷热加工成型特性,因此被广泛用于制造航空发动机燃烧室部件、工业燃气轮机隔热屏以及各类高温服役环境下的紧固连接件。本文围绕GH3536合金冷镦紧固件的材料特性、产品规格体系、执行标准依据以及实际应用选型要点展开论述,力求为采购方和技术人员提供一份客观详实的产品认知参考。
从材料源头来看,GH3536合金的化学成分设计具有明确的针对性。镍含量通常控制在47%至53%之间,铬含量在20.5%至23%区间,铁含量约17%至20%,钼含量8%至10%,此外还含有少量钴、钨、碳、锰、硅等元素。这样的配比使合金在高温下能够保持稳定的奥氏体组织,碳化物强化相均匀弥散分布,从而赋予材料优异的持久蠕变性能。与普通不锈钢紧固件相比,GH3536合金冷镦紧固件在650摄氏度以上的高温环境中仍能维持较高的屈服强度,不会因长期受热而发生明显的组织粗化或力学性能衰减。材料在室温下的抗拉强度通常在690兆帕以上,屈服强度不低于275兆帕,延伸率大于30%,硬度值处于HB180至230范围,这些基础力学参数为紧固件的结构设计提供了可靠的数据支撑。
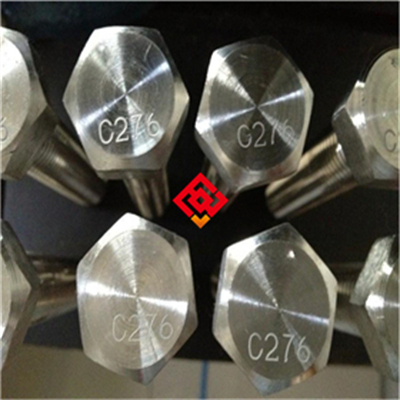
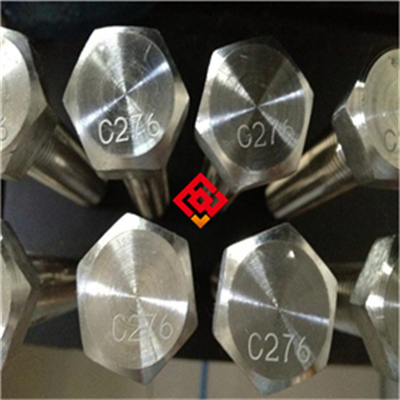
冷镦成型工艺是GH3536合金紧固件制造的核心环节。与机加工切削成型不同,冷镦工艺利用金属在室温状态下的塑性变形能力,通过模具的挤压作用使线材一次或多次成型为所需几何形状。GH3536合金虽然属于高温合金范畴,但其冷加工硬化速率适中,在球化退火状态下具备良好的冷镦成型性,可以满足六角头螺栓、内六角圆柱头螺钉、双头螺柱、全螺纹螺柱以及非标异形紧固件的批量生产需求。冷镦成型的优势在于金属流线沿产品轮廓连续分布,不切断材料内部的纤维组织,因此成型后的紧固件在抗剪切和抗疲劳方面优于同材质的切削件。生产过程中,线材经过多道次拉拔达到目标直径后,在连续式球化退火炉中进行软化处理,使显微组织中的碳化物呈球状均匀分布,降低变形抗力。随后进入冷镦机,通过切料、整形、镦粗、终锻等工步完成产品毛坯成型。对于头部较大或杆部较长的产品,可能需要采用温镦工艺辅助成型,将线材预热至200至350摄氏度区间,既降低成型压力,又避免材料表面氧化。
产品规格体系方面,GH3536合金冷镦紧固件覆盖公制和美制两大系列。公制规格中,螺纹直径从M3延伸至M24,常见螺距包括0.5毫米、0.7毫米、0.8毫米、1.0毫米、1.25毫米、1.5毫米和2.0毫米等标准牙距。螺栓长度根据使用需求从6毫米到200毫米不等,长度公差遵循GB/T 3103.1标准中的C级或A级要求。美制规格则对应UNC和UNF螺纹系列,直径从4号(4-40)到1英寸(1-8),长度规格同样覆盖常用范围。除了标准规格,非标定制产品可根据客户图纸进行模具开发,最小起订量通常为5000件,特殊大规格产品的起订量可适当放宽。产品表面状态分为光坯和镀覆两类,光坯表面粗糙度Ra值控制在1.6微米以内,镀覆处理包括镀银、镀镍和涂覆二硫化钼固体润滑膜等,其中镀银层厚度按HB 5035标准执行,用于提高高温下的防咬合性能。包装形式依据产品规格和数量有所不同,小规格产品采用纸盒内衬防锈纸包装,每盒净重不超过20千克,大规格产品采用编织袋或木箱包装,单件独立包裹防止磕碰损伤。
执行标准是产品质量验收的重要依据。GH3536合金冷镦紧固件涉及的材料标准、产品标准和试验方法标准需要同步满足。材料方面,热轧棒材和线材应符合GB/T 14992标准中GH3536合金的技术要求,化学成分允许偏差按GB/T 14994规定执行。冷镦用线材还应满足GB/T 4232标准对表面质量和脱碳层深度的限制,线材表面不得有裂纹、折叠、耳子和分层等缺陷,单边脱碳层深度不超过线材直径的1.5%。产品尺寸标准依据紧固件类型分别执行GB/T 5782六角头螺栓、GB/T 70.1内六角圆柱头螺钉、GB/T 897至GB/T 900双头螺柱等国家标准。机械性能试验方法按照GB/T 3098.1至GB/T 3098.4系列标准进行,包括保证载荷试验、楔负载试验、硬度试验和冲击吸收能量试验。高温性能验证则参照HB 5299或GB/T 2039标准开展持久蠕变试验,试验温度通常选定650摄氏度或700摄氏度,试验应力根据产品使用工况协商确定。第三方检测机构出具的材质证明书应包含炉批号、化学成分分析结果、室温拉伸性能数据和晶粒度检验结果,晶粒度按GB/T 6394标准评定,通常要求5级或更细。
安装使用过程中的注意事项直接影响紧固件的服役可靠性。GH3536合金紧固件在高温工况下容易产生螺纹咬死现象,这与材料表面氧化膜的致密性和摩擦系数有关。安装前应在螺纹部位均匀涂覆二硫化钼或石墨基高温防卡剂,减少螺纹副之间的直接金属接触。拧紧力矩需要根据螺纹规格和润滑条件进行合理计算,避免因预紧力过大导致螺纹屈服或螺杆拉伸。服役温度超过600摄氏度时,紧固件会发生一定程度的应力松弛,因此需要定期检查并重新拧紧,或者采用碟簧补偿结构来维持稳定的夹紧载荷。拆卸时若发现螺纹咬死,不可强行施加扭矩,应先用渗透性润滑剂浸润结合面,配合局部加热方式使螺纹副膨胀松动后再进行拆卸操作。日常维护中应关注紧固件表面的氧化色变化,均匀的灰褐色氧化膜属于正常现象,若出现局部剥落或绿色腐蚀产物,则说明材料表面受到硫或钒等有害元素的侵蚀,需要分析环境介质成分并采取相应的防护措施。
选型参考方面,用户需要根据具体工况条件确定GH3536合金紧固件的规格和性能等级。工作温度长期低于650摄氏度且承受静载荷的场合,可选择冷镦成型的标准六角头螺栓,性能等级参照GB/T 3098.1中8.8级以上的要求。工作温度超过700摄氏度且伴随振动载荷的工况,建议选用细牙螺纹产品,细牙结构具有更好的自锁性能和抗松动能力。在氧化性气氛与还原性气氛交替出现的环境中,应优先选择表面镀银处理的紧固件,银镀层在高温下能形成具有良好润滑性的氧化膜,降低螺纹副的摩擦系数。对于接触面积较大或安装空间受限的连接部位,可考虑使用内六角圆柱头螺钉,其头部承载面积大且便于施加拧紧力矩。双头螺柱适用于需要频繁拆卸维护的场合,两端螺纹可分别采用不同精度等级和表面处理方式,安装时先将螺柱旋入基体螺纹孔,再通过螺母紧固被连接件。采购方在提交询价时,应明确标注产品名称、螺纹规格、长度、性能等级、表面处理方式以及执行标准编号,必要时附带产品图纸或技术协议,以便生产厂家准确评估工艺可行性并制定合理的交付周期。
行业应用价值方面,GH3536合金冷镦紧固件在多个高端制造领域发挥着不可替代的作用。航空发动机外涵机匣和燃烧室外壁的螺栓连接长期承受高温燃气冲刷和振动载荷,普通合金钢紧固件在如此苛刻条件下难以维持稳定的预紧力,而GH3536合金凭借优异的高温强度储备和抗氧化能力,能够保证连接结构在检修周期内安全可靠运行。石油化工领域的加热炉炉管支吊架和转化炉集气总管法兰连接同样大量采用这种材料的紧固件,含硫原油燃烧产生的腐蚀性介质对紧固件表面形成严峻考验,GH3536合金中较高的铬含量使材料表面能够形成致密的氧化铬保护膜,有效阻挡硫元素的渗入。工业窑炉和热处理设备制造商将GH3536合金紧固件用于辐射管固定、炉辊支撑和热电偶保护管法兰连接等部位,避免了因普通不锈钢紧固件高温蠕变断裂导致的非计划停机。随着国内高端装备自主化进程的推进,这种材料的需求量呈现稳步增长趋势,对应的冷镦紧固件加工技术也在不断优化,成型精度和批次稳定性均有明显提升。
产品质量控制环节需要关注的细节较多。原材料的纯净度直接影响冷镦成型效果和最终产品的疲劳寿命,非金属夹杂物含量应按照GB/T 10561标准中A类至D类夹杂物评级方法进行检验,粗系夹杂物级别不超过2.0级,细系夹杂物级别不超过2.5级。冷镦模具的磨损状态需要定期检测,模具型腔尺寸变化会导致产品头部成型不饱满或杆部出现纵向划痕。成型后的产品应进行百分之百的外观检查,重点观察头部棱边是否清晰、螺纹部位有无折叠裂纹、杆部表面有无拉伤痕迹。热处理工序采用固溶处理制度,加热温度控制在1150至1200摄氏度区间,保温时间根据产品截面尺寸确定,随后快速水冷或风冷,确保碳化物充分固溶到基体中。固溶处理后的产品晶粒度应均匀,不允许出现混晶现象。批量抽检项目包括室温拉伸、硬度、保证载荷和楔负载试验,每批产品按照GB/T 2828.1标准确定抽样方案,合格质量水平通常设定为0.65。出厂前对螺纹精度进行通止规检验,螺纹中径尺寸应满足6g或6H公差带要求。
常见问题解答方面,客户经常咨询关于材料替代和交货周期的问题。GH3536合金与GH3030合金相比,前者在更高温度下的持久强度明显占优,但材料成本也相应增加,因此设计选型时应根据实际工作温度和经济性综合考虑。与Inconel 625合金相比,GH3536合金的耐蚀性能略逊一筹,但在高温强度方面两者处于同一水平,采购方可根据介质环境进行选择。交货周期方面,常用规格的冷镦紧固件在原材料有现货的情况下,生产周期通常为15至20个工作日,非标定制产品需要增加模具制造时间约10个工作日。加急订单可以通过并行安排材料采购和模具加工来缩短周期,但需要提前与生产厂家确认产能负荷情况。对于需要第三方检测报告的产品,建议在合同中明确检测项目和判定标准,避免因检测周期影响整体交货进度。
综合来看,GH3536合金冷镦紧固件凭借稳定的高温力学性能和成熟的冷镦成型工艺,在高温合金紧固件品类中占据重要位置。产品规格覆盖范围广,执行标准体系完善,能够满足不同行业用户的差异化需求。用户在选型过程中应充分了解材料特性与服役条件的匹配关系,合理确定规格尺寸和表面处理方式,并严格按照标准要求进行安装维护,这样才能充分发挥材料潜力,确保连接结构在高温苛刻环境下的长期可靠运行。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫