QSn4-4-4锡青铜高强度耐磨铸件现货全方位产品介绍
QSn4-4-4锡青铜是一种以铜为基体,加入锡、铅、锌三种主要合金元素的铸造铜合金,其牌号中的数字分别对应锡、铅、锌的名义百分含量。这种材料在机械制造领域拥有相当长的应用历史,至今仍在许多重载工况下扮演着不可替代的角色。本文围绕该材质铸件现货的材质特性、生产工艺、适用场景、选型要点以及日常维护等维度展开,力求为采购与技术人员提供一份客观详实的参考资料。
从材料成分来看,QSn4-4-4锡青铜的含锡量控制在百分之三到百分之五之间,含铅量与含锌量同样处于百分之三到百分之五的区间,其余为铜及微量杂质。锡元素在铜基体中形成固溶体,显著提升合金的强度与硬度,同时改善耐磨性能。铅以独立相形态分布于晶界,起到固体润滑剂的作用,使材料在缺乏外部润滑或边界润滑条件下依然能够保持较低的摩擦系数。锌的加入则有助于脱氧并细化晶粒,提高铸件的致密性与耐蚀性。三种元素的协同作用,使该合金在强度、塑性、耐磨性与切削加工性之间取得了良好的平衡。
机械性能方面,采用金属型铸造的QSn4-4-4锡青铜铸件,其抗拉强度通常不低于三百兆帕,伸长率在百分之十左右,布氏硬度大约在八十至一百一十之间。相较于不含铅的锡青铜,这种含铅牌号的切削性能更为出色,加工表面光洁度高,适用于制造对尺寸精度和表面粗糙度有严格要求的零件。需要注意的是,材料实际性能会随铸造工艺、冷却速度以及热处理状态产生一定波动,采购时建议以具体批次的质保书数据为准。
该合金的铸造工艺以砂型铸造和金属型铸造为主。砂型铸造适用于单件小批量生产或结构复杂的铸件,模具成本低,交货周期短。金属型铸造则适合批量较大的标准件,冷却速度快,铸件晶粒细小,力学性能优于砂型铸件,同时表面质量与尺寸一致性也更好。铸造过程中需要严格控制熔炼温度与浇注速度,避免产生气孔、缩松、偏析等常见缺陷。对于壁厚差异较大的铸件,设计上应尽量保证壁厚均匀过渡,必要时可设置冒口与冷铁来调节凝固顺序,确保内部组织致密。
在具体应用层面,QSn4-4-4锡青铜最典型的用途是制造各类滑动轴承、轴套、衬套、涡轮、蜗轮、丝母以及机床导轨的镶条等零件。以轧机轴承为例,这类设备长期处于高载荷、低转速、冲击振动频繁的工况下,普通碳钢或铸铁轴套往往因边界润滑失效而迅速磨损,而QSn4-4-4锡青铜凭借铅相的减摩作用和锡相的强化效果,能够在油膜破裂时依靠自身材料特性维持短时间的干摩擦运行,避免轴颈与轴套发生剧烈咬合。在重型矿山机械、船舶舵机、水利启闭机、冶金设备、起重运输机械等领域,该材料制作的轴套与滑块同样表现出稳定的使用寿命。
对于需要承受较大轴向力的场合,例如螺旋千斤顶的丝母、压力机立柱的锁紧螺母,QSn4-4-4锡青铜的强度与韧性能够满足螺纹牙型的抗弯与抗剪切要求。相比整体铸造后加工螺纹,采用该材质铸件坯料再经数控车削加工螺纹,可以保证螺纹精度与表面质量,同时避免铸造缺陷暴露于受力表面。由于材料本身具有良好的抗咬合性能,在不锈钢螺杆或淬硬钢螺杆配合时,不易发生螺纹拉毛或卡死现象,这一点在频繁拆卸的调整机构中尤其有价值。
日常维护方面,QSn4-4-4锡青铜铸件本身具有较强的耐大气腐蚀能力,在干燥室内环境中长期存放不会出现明显锈蚀。但在潮湿环境或与酸性介质接触时,表面可能生成铜绿,影响外观与配合精度。因此,未加工表面可涂覆防锈油或防锈漆,加工表面则应采用气相防锈纸包裹后存放。设备运行过程中,应定期检查轴套的磨损量,当内径尺寸超出初始直径的百分之三至百分之五时,建议更换新件。更换时需清理轴颈表面的毛刺与硬质颗粒,并检查润滑油路是否通畅,避免因异物嵌入合金基体导致轴颈划伤。
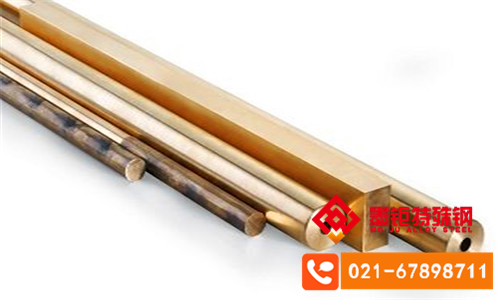
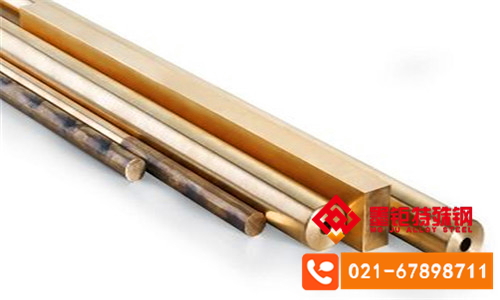
选型参考方面,用户需要根据实际工况确定铸件的毛坯形态与加工余量。现货产品通常提供圆形棒材、矩形板材以及各类尺寸的轴套毛坯。棒材直径范围常见于二十毫米至三百毫米之间,长度多为三百毫米或五百毫米。板材厚度从十毫米到一百毫米不等,宽度与长度可根据需要切割。对于直接使用的轴套类零件,现货可能提供按标准尺寸加工好的成品,内径公差控制在H8或H9等级,外径公差配合基孔制选用。采购时需确认图纸要求的配合间隙,重载低速工况下建议取较大间隙,高速轻载工况则取较小间隙。
常见问题解答方面,部分用户反映QSn4-4-4锡青铜铸件在加工后表面出现细小孔洞,这多属于铸造过程中气体析出形成的针孔,分布于铸件心部或厚大截面处。对于承受高压油液的零件,此类针孔可能导致渗漏,建议选择经过探伤检测的铸件或改用锻造态材料。另有用户询问该材料能否替代ZCuSn10P1使用,两者虽同属锡青铜,但QSn4-4-4的含锡量较低,强度与硬度略低,而切削性能和减摩性能更优,价格也相对经济。在载荷不是特别苛刻的场合,用QSn4-4-4替代ZCuSn10P1能够有效降低材料成本,但若是用于制造高精度蜗轮副,仍推荐优先考虑ZCuSn10P1。
从行业应用价值角度分析,QSn4-4-4锡青铜在机械设备制造中的角色并非可有可无。尽管近年来工程塑料与粉末冶金轴套在某些轻载场合得到推广,但在重载、高温、冲击以及难以保证充分润滑的环境下,铜合金的导热性、耐热性与抗变形能力依然具有明显优势。特别是对于大型设备的修复与备件供应,现货形式的QSn4-4-4铸件能够显著缩短停机时间。例如某水泥厂回转窑托轮轴瓦突发烧蚀,若等待定制铸造毛坯,通常需要两周以上交货期,而采用现货棒材直接车削加工,三天内即可完成新轴瓦的制造与装配,这种快速响应的价值往往超过材料本身的采购成本。
关于采购验收,建议用户在收到现货产品后,首先核对材质质保书上的化学成分与力学性能数据,确认炉批号与实物标识一致。其次检查铸件表面有无裂纹、冷隔、明显气孔等铸造缺陷,用铜锤敲击时声音应清脆余音长,若发出闷哑声则可能存在内部裂纹或缩松。对于重要零件,可取样进行化学分析或硬度测试,必要时委托第三方检测机构进行超声波探伤。尺寸验收则依据双方约定的公差标准执行,使用游标卡尺、千分尺或三坐标测量仪进行抽检。
最后需要提醒的是,QSn4-4-4锡青铜的焊接修复较为困难,由于合金中铅的存在,焊接时容易产生热裂纹与气孔。若零件出现局部磨损或崩裂,通常不建议采用补焊方式修复,而是直接更换新件。对于轴套类零件,可采用内孔镶套的方式恢复尺寸,即把磨损的旧套压出,压入新加工的套体,这种方法在工程实践中应用广泛,经济性也较好。储存方面,该合金在运输过程中应避免与硬质物体碰撞导致变形或磕伤,尤其是精加工表面需用软质材料隔垫。长期库存的棒材建议平放或垂直吊挂,避免细长棒材因自重产生弯曲。
综合来看,QSn4-4-4锡青铜高强度耐磨铸件现货的价值在于平衡了材料性能、加工工艺与供货效率三方面的需求。对于设计人员而言,了解该材料的真实性能边界有助于合理选型,避免过度设计或选材不足。对于采购人员而言,掌握现货规格与验收要点能够有效控制采购风险。对于设备维护工程师而言,熟悉该材料的失效模式与维护方法,有助于延长备件寿命,降低设备故障率。希望本文能够为不同角色的读者提供切实有用的信息,帮助大家在各自的业务场景中做出更合理的判断与决策。

使用 微信 扫一扫
加入我的“名片夹”





 微信扫一扫